

I. Perusperiaate: Kuinka paineilma muuttuu mekaaniseksi tehoksi?
Pneumaattisten järjestelmien ydintoimilaitteena pneumaattinen ilmasylinteri s luottaa nestemekaniikan ja mekaanisen rakenteen tarkkaan yhdistelmään energian muuntamiseksi. Yksityiskohtaisen analyysin tulee kattaa kolme keskeistä näkökohtaa: ilmansyöttöominaisuudet, rakenteelliset yksityiskohdat ja etuperiaatteet.
Ilmansyötön perusteiden näkökulmasta teollinen paineilma vaatii kuivaus-, suodatus- ja paineenvakautuskäsittelyjä. Tyypillisesti painekastepisteen tulee olla alle -20°C ja kiinteiden epäpuhtauksien hiukkaskoon alle 5 μm, jotta estetään sylinterin sisäosien vaurioituminen. Kun käsitelty paineilma tulee sylinterikammioon solenoidiventtiilin kautta, se kulkee ensin päätykannen ilmanottoaukon läpi ja jakautuu sitten tasaisesti männän molemmille puolille puskuriholkin kautta (joissakin malleissa), jotta varmistetaan vakaa paine, joka vaikuttaa männän päätypintaan.
Esimerkkinä kaksitoiminen sylinteri, jossa on yksi männänvarsi, sylinterin piipun sisäseinämälle tehdään tarkkuushionta, jolloin pinnan karheus on Ra 0,2-0,4 μm. Se toimii yhdistettyjen tiivisteiden (yleensä polyuretaani U-renkaiden ohjausrenkaiden) kanssa männässä kaksisuuntaisen tiivistyksen saavuttamiseksi. Pääosin polytetrafluorietyleenistä (PTFE) valmistetut ohjausrenkaat eivät ainoastaan vähennä suoraa kitkaa männän ja sylinterin piipun välillä, vaan myös varmistavat männän koaksiaalisuuden ja estävät männän varren taipumisen. Kun paineilma tulee sauvattomaan kammioon, kaasun paine työntää mäntää tankokammiota kohti, kun taas tankokammiossa oleva kaasu poistuu poistoaukon kautta. Pakokaasuprosessin aikana jotkin mallit käyttävät äänenvaimenninta melun vähentämiseksi (tyypillisesti alentavat melua 85 dB:stä alle 65 dB:iin). Päinvastoin, kun ilmaa tulee tankokammioon, mäntä liikkuu vastakkaiseen suuntaan ja suorittaa edestakaisin liikkuvan syklin.
Energian muunnostehokkuuden kannalta sylinterin mekaaniseen hyötysuhteeseen vaikuttavat pääasiassa tiivisteen kitka ja kaasun kokoonpuristuvuus. Ihanteellisissa olosuhteissa muunnostehokkuus paineenergiasta mekaaniseen energiaan voi olla 95 %. Kuitenkin käytännön sovelluksissa tiivisteen kitkahäviöiden (noin 5–10 %) ja kaasuvuodon (noin 2–5 %) vuoksi todellinen hyötysuhde säilyy yleensä välillä 70–90 %. Hydraulijärjestelmiin verrattuna pneumaattiset sylinterit eivät kuitenkaan vaadi monimutkaisia piirejä, kuten öljysäiliöitä ja putkistoja, mikä johtaa lyhyempään energian siirtoon ja nopeampaan vastenopeuteen. Viiveaika ilmansyötöstä männänvarren liikkeeseen voidaan ohjata 0,02-0,05 sekunnissa, mikä tekee niistä erityisen sopivia korkeataajuisiin käyttöskenaarioihin (esim. elektroniikkakomponenttien lajittelu, joka voi suorittaa 30-50 sykliä minuutissa).
Myös niiden ympäristösopeutuvuusetuja kannattaa korostaa: paineilma itsessään on myrkytöntä ja hajutonta, eikä se saastuta työkappaleita tai ympäristöä, vaikka vuoto tapahtuisi. Siksi niitä käytetään laajasti elintarvikepakkausteollisuudessa (esim. suklaapuristuskoneet) ja lääkevalmisteteollisuudessa (esim. rokotteiden täyttölaitteet). Sähkötoimilaitteisiin verrattuna pneumaattiset sylinterit ovat kestävämpiä kosteissa ympäristöissä (esim. autonpesulaitteet) ja pölyisissä ympäristöissä (esim. malmin seulontalaitteet), mikä eliminoi huolta moottorin kosteusvaurioista tai pölyn pääsystä käämiin aiheuttaen toimintahäiriöitä. Lisäksi pneumaattisilla sylintereillä on vahvempi ylikuormitusvastus. Kun kuorma ylittää nimellisarvon, männänvarsi lakkaa liikkumasta palamatta loppuun kuten moottori; normaali toiminta voidaan palauttaa yksinkertaisesti vähentämällä kuormaa, mikä johtaa alhaisempiin ylläpitokustannuksiin.
II. Tyyppianalyysi: mikä sylinterityyppi sopii eri skenaarioihin?
Sylinterityyppien luokitus perustuu rakennesuunnittelun, suorituskykyparametrien ja skenaariovaatimusten perusteelliseen yhteensovittamiseen. Jokaisella tyypillä on ainutlaatuinen sovelluslogiikka ja suorituskykyrajat:
1. Lineaarinen liiketyyppi: Perusvalinta tavanomaisille skenaarioille
Yksitoimiset sylinterit: Yleisen jousipalautteisen tyypin lisäksi on olemassa painovoimapalautteisia tyyppejä (sopii pystysuoraan alaspäin asennettaviin skenaarioihin, kuten siilon portin avaamiseen) ja ilmanpaineen palautustyyppejä (saavutetaan paluu toisen matalapaineisen ilmapiirin kautta, sopii ahtaisiin tiloihin, joissa jousia ei voida asentaa). Niiden rakenteellinen ominaisuus on, että ohjaukseen tarvitaan vain yksi ilmanotto, mikä säästää magneettiventtiilien määrää, ja niiden hinta on 15-20 % alhaisempi kuin kaksitoimisilla sylintereillä. Paluumenetelmän rajoittamana niiden palautusvoima on kuitenkin yleensä pienempi kuin työntövoima (jousipalautustyyppien palautusvoima on noin 30–50 % työntövoimasta), eikä iskun tulisi olla liian pitkä (yleensä enintään 300 mm, muuten jousi on altis väsymisvauriolle). Käytännön sovelluksissa, kuten materiaalien sijoittelussa kokoonpanolinjoilla, yksitoimisten sylintereiden työntövoimaa voidaan ohjata säätämällä ilmansyöttöpainetta (yleensä 0,3-0,5 MPa), jotta vältetään työkappaleiden murskaaminen, ja magneettikytkimiä voidaan käyttää tarkastelemaan, onko mäntä paikallaan.
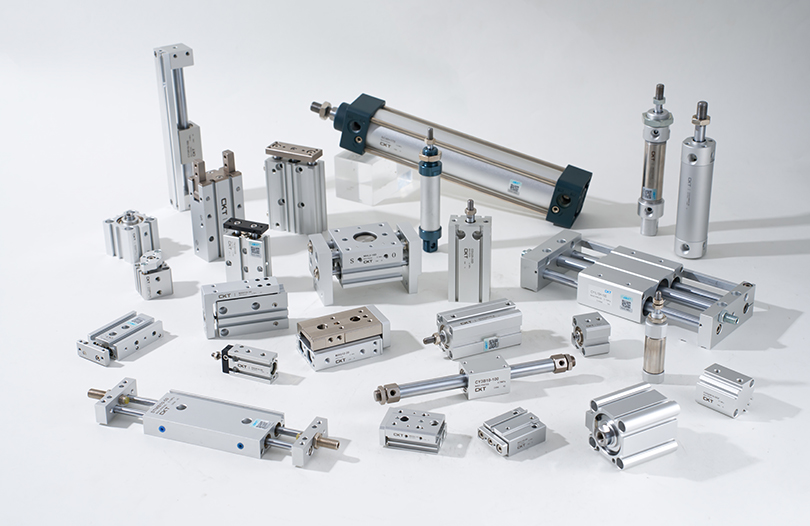
Kaksitoimiset sylinterit: Asennusmenetelmien perusteella ne voidaan jakaa vakiotyyppeihin (etulaippa, takalaippa, jalkakiinnike, nivelkiinnike jne.) ja kompakteihin tyyppeihin (integroitu sylinteripiippu ja päätykansi, lyhentää pituutta 20-30%). Männän molemmat puolet kestävät painetta, ja työntö- ja vetovoiman ero johtuu pääasiassa männän varren poikkipinta-alasta (tankokammion tehollinen voimankantoala on yhtä suuri kuin varrettoman kammion tehollinen kantoalue miinus männän varren poikkipinta-ala). Otetaan esimerkkinä sylinteri, jonka reiän halkaisija on 50 mm ja männänvarren halkaisija 20 mm, varrettoman kammion työntövoima on noin 980 N ja tankokammion vetovoima on noin 750 N. Siksi pystysuorassa nostoskenaariossa, jossa on raskaita kuormia, etusijalle tulisi antaa sauvattoman kammion voiman kantavuus. Automatisoiduilla tuotantolinjoilla kaksitoimisia sylintereitä käytetään usein yhdessä ohjauslaitteiden (esim. lineaariohjaimien) kanssa liikkeen tarkkuuden parantamiseksi. Esimerkiksi autonosien kokoonpanolinjojen pulttien kiristyslaitteissa sylinteri käyttää kiristysakselia liikkumaan ylös ja alas, jolloin saavutetaan ±0,1 mm:n toistuva paikannustarkkuus.
Pienois-/ohuet sylinterit: Pienoissylintereissä (reiän halkaisijat, kuten 6 mm, 8 mm, 10 mm) on yleensä ruostumattomasta teräksestä valmistetut sylinteriputket, ja männänvarret on pinnoitettu kovaa kromausta (pinnoitteen paksuus 5-10 μm) kestämään pieniä iskuja. Matkapuhelimen kameramoduulien kokoonpanossa pienoissylintereiden on työnnettävä linssikomponentteja mikronitason paikantamista varten, joten sylinterin liikevakaudelle asetetaan korkeat vaatimukset. Ne on yleensä varustettu kuristusventtiileillä (esim. neulaventtiileillä) nopeuden säätämiseksi välillä 50-100 mm/s. Ohuissa sylintereissä (reiän halkaisijalla 20–100 mm) on meistämällä valmistetut päätykappaleet, jotka vähentävät painoa 40 % verrattuna vakiotyyppeihin, joten ne soveltuvat asennettavaksi ahtaisiin tiloihin, kuten painokoneen telojen väliin ja CNC-työstökoneiden torvien alle. Joissakin ohuissa sylintereissä on myös magneettiset kytkimien asennusurat, mikä eliminoi lisäkiinnikkeiden tarpeen ja säästää asennusaikaa. Niissä on kaksoistiivisterakenne (ensisijainen tiiviste toissijainen tiiviste), jonka vuotonopeus on säädetty alle 5 ml/min (vakioolosuhteissa).
2. Sauvattomat sylinterit: avaruuteen optimoitu ratkaisu pitkien iskujen skenaarioihin
Mekaanisesti kytkettyjen saumattomien sylinterien ydintekniikka on tiivistysjärjestelmä. Kaksikerroksista tiivistenauhaa (sisäinen polyuretaanitiivistenauha ja ulompi nitriilikuminauha) käytetään sylinterin säiliön urassa. Tiivistenauha on kiinnitetty tiivistyspainelohkolla päätykorkkiin kaasuvuotojen välttämiseksi. Liukukappaleen ja männän välinen liitos on valmistettu erittäin lujasta metalliseoksesta (esim. 6061-T6 alumiiniseoksesta) anodisoituna (oksidikalvon paksuus 10-15 μm), mikä lisää kulutuskestävyyttä yli 3 kertaa. Käytön aikana liukusäätimen tulee liikkua yhdessä ohjauskiskon (esim. sisäänrakennetun lineaarilaakerin) kanssa, jotta vältetään epäkeskokuormituksen aiheuttamat tiivistenauhan vauriot. Suurin sallittu epäkeskovoima on yleensä 10–15 % nimelliskuormasta. Esimerkiksi autojen kokoonpanolinjan alustan kuljetuslinkissä mekaanisesti kytketyn varrettoman sylinterin on käytettävä 50 kg painavaa alustaa liikkuakseen jopa 5 metrin iskulla. Tässä tapauksessa tulee valita vahvistettu ohjauskisko ja nopeus on säädettävä arvoon 0,8-1,2 m/s, jotta vältetään liiallisesta hitaudesta johtuva laitteiston tärinä.
Magneettisten saumattomien sylinterien magneettirenkaat on valmistettu neodyymi-rauta-boori korkean lujuuden magneettisesta materiaalista, jonka magneettinen energiatuote on 35-40MGOe. Synkroninen liike saadaan aikaan magneettisen vetovoiman avulla männän sisemmän magneettirenkaan ja ulkoisen liikkuvan kappaleen ulomman magneettirenkaan välillä. Vakaan magneettisen voiman varmistamiseksi sisemmän ja ulkoisen magneettirenkaan välinen rako tulee olla 0,5-1 mm ja sylinterin piipun materiaalin on oltava ei-magneettinen (esim. alumiiniseos, 304 ruostumaton teräs). Niiden etuna on saumaton rakenne, joka tarjoaa paremman tiivistyskyvyn lähes nollavuodolla, mikä tekee niistä sopivia skenaarioihin, joissa on korkeat puhtausvaatimukset (esim. puolijohdekiekkojen kuljetus). Niiden kantavuus on kuitenkin rajoitettu magneettisella voimalla, yleensä enintään 30 kg:n enimmäiskuormalla, eivätkä ne sovellu korkeataajuisiin start-stop-skenaarioihin (muuten magneettirengas on altis demagnetoitumiselle).
3. Pyörivät sylinterit: Erikoistoimilaitteet pyörivään liikkeeseen
Pyörivät hammastanko- ja hammaspyöräsylinterit: Hammastanko ja mäntä on suunniteltu integroiduksi yksiköksi, ja hammastangon hammasprofiili on enimmäkseen evoluutio (moduuli 1-3). Se toimii erittäin tarkkojen vaihteiden kanssa (vaihteiston tarkkuus luokkaan 5 asti) varmistaakseen alle ±0,5°:n kiertokulmavirheen. Jotkut mallit on varustettu kulman säätöruuveilla, jotka mahdollistavat pyörimiskulman hienosäädön ±5°:n tarkkuudella. Venttiilin ohjausskenaarioissa (esim. putkiston venttiilit vedenkäsittelylaitoksissa) hammastanko-pyöräsylinterit voivat ohjata pyörimisnopeutta säätämällä ilman syöttöpainetta (yleensä 0,4-0,6 MPa) ja saavuttaa venttiilin avautumisen, sulkemisen ja väliasennon asennon asentoanturien avulla, joiden käyttöikä on yli miljoona.
Siipityyppiset pyörivät sylinterit: Siipi ja roottori on yhdistetty avaimella, ja tiivisteet (yleensä nitriilikumi-PTFE-yhdistelmätiivisteet) on asennettava siiven molemmille puolille kaasuvuodon estämiseksi puolelta toiselle. Staattorin sisäseinä vaatii tarkkaa työstöä 0,02-0,05 mm:n tiivistysraon varmistamiseksi staattorin ja siiven välillä; muuten tehokkuus heikkenee huomattavasti. Siipityyppisten pyörivien sylintereiden kiertokulma on yleensä kiinteitä kulmia, kuten 90°, 180° ja 270°. Mielivaltaiseen kulman säätöön tarvitaan kulman säädin. Rakenteellisista rajoituksista johtuen niiden lähtömomentti on pieni (esim. siipityyppisessä sylinterissä, jonka reiän halkaisija on 40 mm, maksimi vääntömomentti on noin 5 N·m), joten niitä käytetään enimmäkseen valaisimen pyörittämiseen (esim. pienten työkappaleiden kiinnittämiseen). Tiivisteet on vaihdettava säännöllisesti (yleensä 3-6 kuukauden välein) tiivistyksen varmistamiseksi.
4. Erikoistyypit ääriolosuhteisiin: Mukautuva muotoilu ankariin olosuhteisiin
Korkean lämpötilan ympäristöissä (esim. metallurgisen teollisuuden teräsaihioiden käsittelylaitteet, käyttölämpötila 200-300°C) sylintereissä tulee käyttää korkeita lämpötiloja kestäviä materiaaleja: sylinterin piippu on valmistettu 316L ruostumattomasta teräksestä (joka kestää alle 300°C lämpötiloja) 200°C, lyhytkestoisella kestävyydellä 250°C asti), ja männänvarren pinta on päällystetty keramiikalla (kovuus jopa HV1000 tai korkeampi, mikä lisää kulutuskestävyyttä 5 kertaa). Lisäksi päätykansiin on lisättävä jäähdytyselementtejä estämään lämmön siirtyminen tiivisteisiin aiheuttaen vanhenemista.
Syövyttävässä ympäristössä (esim. merivesisuolan kanssa kosketuksissa olevat laivatekniikan laitteet) sylinterit vaativat kattavan korroosionestokäsittelyn: sylinterin piippu on valmistettu 316L ruostumattomasta teräksestä passivointikäsittelyllä, männänvarsi on valmistettu 316L ruostumattomasta teräksestä tai läpikäy kromauspinnoite (pinnoituspaksuus 20 n, kannet 30 μm) ja muut komponentit ovat kaikki ruostumatonta terästä, ja tiivisteet on valmistettu fluorikumista tai perfluorieetterikumista, jolla on vahva korroosionkestävyys. Joihinkin malleihin asennetaan myös korroosionestosuodattimet ilma-aukkoja estämään entisestään syövyttäviä kaasuja pääsemästä sylinterin sisäosaan.
Puhdastilaympäristöissä (esim. puolijohdesirujen valmistuksessa, joka edellyttää ISO luokan 1 puhtautta) sylintereiden on täytettävä alhaiset hiukkaspäästöt ja alhainen haihtuvuusvaatimukset: sylinterin piippu ja männänvarsi on valmistettu 316L ruostumattomasta teräksestä, jossa on tarkkuuskiillotus (pinnan karheus Ra 0,1-0 μmd) heijastumisen estämiseksi. ei-metalliset komponentit, kuten tiivisteet ja ohjausrenkaat, on valmistettu vähäpäästöisistä materiaaleista, kuten PTFE:stä tai muunnetusta polyeteenistä, ja ne puhdistetaan korkeassa lämpötilassa haihtuvien aineiden poistamiseksi; sylinterin pinta käsitellään antistaattisesti pölyn staattisen adsorption estämiseksi. Lisäksi puhdastilakohtaisten sylintereiden pakokaasut on käsiteltävä korkean hyötysuhteen hiukkasilman (HEPA) suodattimella, jotta puhdastilaympäristöä ei saastuta poistokaasulla.|
III. Valintaopas: Vaatimusten tarkka vastaavuus viisiulotteisten parametrien avulla
Sylinterin valinta määrittää suoraan laitteiden vakauden ja tehokkuuden. On välttämätöntä harkita systemaattisesti ydinmitat, kuten kuormitus, paine ja isku, yhdistettynä käytännön toimintavaiheisiin:
1. Kuorman laskenta: Selvitä vaadittu työntö-/vetovoima
Analysoi ensin kuorman tyyppi (vaakasuora liike, pystysuora nosto jne.). Vaakakuormissa on otettava huomioon kitkakerroin (yleensä 0,1-0,3) ja pystykuormissa painovoimakiihtyvyys. Todellisen työntövoiman laskentalogiikka on: todellinen työntövoima = todellinen työpaine × männän tehollinen pinta-ala × hyötysuhde.
Niiden joukossa todellisessa työpaineessa on otettava huomioon ilmansyöttöpainehäviö (esim. putkilinjan pituus on 10 m ja halkaisija 8 mm, painehäviö on noin 0,02–0,05 MPa), joten todellinen työpaine on yleensä 5–10 % alhaisempi kuin ilman syöttöpaine. Tehokas mäntäpinta-ala, kun kyseessä on yksimäntä-varsi-sylinteri, varrettoman kammion tehollinen pinta-ala on sylinterin piipun sisäosan poikkipinta-ala ja tankokammion tehollinen pinta-ala on sylinterin piipun poikkipinta-ala miinus männän varren poikkipinta-ala. Tehokerroin riippuu sylinterin tarkkuudesta: 0,7-0,8 tavallisille sylintereille ja 0,8-0,9 korkean tarkkuuden sylintereille (esim.
Esimerkkinä kalteva työntöskenaario 30°:ssa: työkappaleen paino on 50 kg, liukuu ohjauskiskon päällä (kitkakerroin 0,15), kiihtyvyys 0,8 m/s² kiihdytysvaiheen aikana ja ilmansyöttöpaine 0,6 MPa (todellinen työpaine 0,55 MPa). Ensin lasketaan kokonaiskuormitusvoima: painovoiman komponentti kaltevassa suunnassa = 50kg × 9,8m/s² × sin30° ≈ 245N; kitkavoima = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; inertiavoima = 50kg × 0,8m/s² = 40N; kokonaiskuormitusvoima = näiden kolmen osan summa, noin 348,6N. Jos tankotonta kammiota käytetään voimalaakerointiin ja hyötysuhde on 0,8, vaadittu tehollinen männän pinta-ala = kokonaiskuormitusvoima / (todellinen käyttöpaine × hyötysuhde), laskettuna noin 7,97 × 10^-4 m². Reiän halkaisija voidaan johtaa tehollisesta pinta-alasta, jonka lasketaan olevan noin 31,6 mm. Käytännössä vakioreiän halkaisijaksi tulisi valita 40 mm (vakioreiän halkaisijasarjat: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm jne.). Tällä hetkellä todellinen työntövoima = 0,55 MPa × saumattoman kammion tehollinen pinta-ala, kun reiän halkaisija on 40 mm × 0,8 hyötysuhde, noin 552 N. Turvakerroin (todellisen työntövoiman suhde kokonaiskuormitusvoimaan) on noin 1,58, mikä täyttää 1,5-2 turvatekijävaatimuksen.
2. Isku ja puskurointi: Vältä liikkeen vaikutusta
Iskun valinnassa tulee huomioida laitteen todellinen liikeetäisyys ja turvamarginaali. Perinteisen 5% -10% marginaalin lisäksi tulee ottaa huomioon myös seuraavat tekijät: jos sylinteriä käytetään työkappaleiden työntämiseen tiettyyn asentoon, on varattava säätötila työkappaleen kohdistusvirheille (yleensä 5-10 mm); jos sitä käytetään työkappaleiden kiinnittämiseen, työkappaleen kokopoikkeamien (yleensä 3-5 mm) kompensointitila on varattava. Pitkätahtisissa sylintereissä (>300mm) on kiinnitettävä erityistä huomiota männän varren jäykkyyteen, jotta vältetään taipuminen kuormituksen alaisena. Yleensä reiän halkaisijan ja iskun suhdetta tulisi säätää 1:10:n sisällä (esim. reiän halkaisija 40 mm ja enimmäisisku 400 mm). Jos tämä suhde ylittyy, tulee valita paksunnettu männänvarsi (esim. lisäämällä männän varren halkaisija 16 mm:stä 20 mm:iin) tai ohjauslaite (esim. kaksiakselinen sylinteri, ohjattu sylinteri).
Puskurointijärjestelmän valinta riippuu liikkeen nopeudesta, kuorman painosta ja laitteiston tarkkuusvaatimuksista: kun nopeus on ≤0,3m/s ja kuorma ≤50kg, voidaan käyttää kumipuskurointia (yksinkertainen rakenne, edullinen), mutta puskurointivaikutus on rajallinen, joten se soveltuu iskulle herkkiin skenaarioihin (esim. materiaalin työntäminen); kun nopeus on 0,3-0,8 m/s ja kuorma 50-200 kg, tarvitaan säädettävää puskurointia (säädettävä puskurointi vaaditaan) - saavutetaan asentamalla puskurikammioon kuristusventtiili pakokaasunopeuden säätämiseksi. Tämä mahdollistaa puskurointivoiman joustavan säätämisen todellisten työolosuhteiden perusteella, mikä tekee siitä sopivan useimpiin teollisiin skenaarioihin (esim. työkappaleen sijoittamiseen kokoonpanolinjoille). Kun nopeus ylittää 0,8 m/s ja kuorma yli 200 kg, tarvitaan hydraulinen iskunvaimennin (asennettu erikseen sylinterin iskun loppuun). Sillä on suuri puskurointikapasiteetti ja se voi pienentää törmäyskiihtyvyyttä arvosta 10 m/s² alle 2 m/s², mikä tekee siitä ihanteellisen nopeisiin, raskaan kuormituksen skenaarioihin (esim. suuren työkappaleen käsittelyyn).
Lisäksi puskurointijärjestelmän huolto vaatii huomiota: säädettävän puskuroinnin puskurikammio tulee puhdistaa säännöllisesti (3-6 kuukauden välein), jotta vältytään epäpuhtauksien tukkeutumisesta poistoaukossa, mikä aiheuttaisi puskuroinnin epäonnistumisen. Kumipuskurityynyt tulee tarkastaa säännöllisesti (1-2 kuukauden välein); Jos havaitaan vanhenemista tai muodonmuutoksia, ne on vaihdettava nopeasti, jotta vältetään lisääntynyt iskumelu ja laitevaurioiden riski.
3. Asennus ja tunnistus: Sopeutuminen laiterakenteeseen
Asennustavan valinnassa tulee ottaa kokonaisvaltaisesti huomioon laitteen tilajärjestely, voiman suunta ja liikkeen tarkkuusvaatimukset:
Laippakiinnitys: Jaettu etulaippaan (asennettu sylinterin etupäähän) ja takalaippaan (asennettu sylinterin takapäähän). Laipan liittämiseen laitteistoon tulee käyttää lujia pultteja (esim. luokkaa 8.8 tai korkeampi), ja laipan pinnan ja sylinterin akselin välinen kohtisuora on varmistettava (kohosuuntausvirhe ≤0,1 mm/m). Tämä menetelmä sopii skenaarioihin, joissa on kiinteät kuormat ja korkeat liikkeen tarkkuusvaatimukset (esim. kiinnitys työstökoneiden kiinnikkeillä).
Tukikiinnitys: Sisältää kalansilmätolpat (jotka sallivat tietyn kääntökulman, yleensä ±5°) ja pallomaisilla laakeroiduilla nivelet (kääntökulma jopa ±10°). Asennuksen aikana nivelreiän ja laitteen liitäntäakselin välinen sovitusvälys on varmistettava (yleensä 0,05-0,1 mm), jotta vältetään liiallisen välyksen aiheuttama epävakaa liike. Se sopii tilanteisiin, joissa kuorma heilahtelee hieman (esim. työntölaitteet kaltevilla kuljettimilla).
Jalkakiinnitys: Sisältää etujalkakiinnikkeet, takajalkakiinnikkeet ja kaksoiskorvaiset jalkatelineet. Jalkatelineen ja laitteen välisen liitoksen on oltava tukeva, jotta se ei löysty kuormituksen alaisena. Koska jalkatelineen tukipisteet ovat kaukana sylinterin akselista, sen sivuttaisvoimavastus on heikko (sivukuorma ei yleensä ylitä 10 % nimelliskuormasta). Se sopii kevyen kuorman skenaarioihin, joissa on kiinteät liikesuunnat (esim. pienten työkappaleiden työntäminen).
Kääntökiinnitys: Sylinteri kiinnitetään varustetelineeseen kääntötapin avulla, jolloin sylinteri voi kääntyä kääntötapin ympäri (kääntökulma yleensä ±15°). Kääntötapin ja sylinterin nivelreiän välisessä sovituksessa tulee käyttää siirtymäsovitusta (esim. H7/g6), mikä tekee siitä sopivan tilanteisiin, joissa kuormalla on suuri kääntökulma (esim. materiaalin kääntömekanismit).
Asennon havaitsemiseen on yleisten magneettikytkimien lisäksi olemassa myös rajakytkimiä ja valosähköisiä antureita: Magneettikytkimet havaitsevat männän asennon tunnistamalla männän magneettirenkaan nopealla vastenopeudella (≤1ms). Asennuksen aikana on kiinnitettävä huomiota kohdistustarkkuuteen magneettirenkaan kanssa (poikkeama ≤1mm); Muuten tunnistus voi epäonnistua. Rajakytkimet laukaistaan mekaanisella kosketuksella, mikä tarjoaa korkean luotettavuuden mutta hitaan vastenopeuden (≥10 ms), joten ne sopivat skenaarioihin, joissa vastenopeusvaatimukset ovat alhaiset (esim. laitteiden raja-asennon suojaus). Valosähköiset anturit saavuttavat paikantamisen havaitsemalla männän tai liukusäätimen lukitussignaalin, jolloin ne eivät vaadi kosketusta sylinterin runkoon, joten ne sopivat syövyttäviin tai korkeisiin lämpötiloihin. On kuitenkin varmistettava, että tunnistusalueella ei ole voimakasta valohäiriötä.
4. Nopeudensäätö: Vastaa työolosuhteita koskevia vaatimuksia
Sylinterin nopeutta ohjataan pääasiassa ilmanotto- tai pakokaasukuristuksella, ja näiden kahden menetelmän sovellusskenaariot ja säätölogiikka eroavat merkittävästi:
Ilmanoton kuristus sisältää kuristusventtiilin asentamisen sylinterin ilmanottoaukkoon männän varren ulos- tai sisäänvetonopeuden säätelemiseksi rajoittamalla imuvirtausta. Tämän menetelmän etuna on yksinkertainen säätö, ja se sopii skenaarioihin, joissa nopeuden vakauden vaatimukset ovat alhaiset (esim. tavallinen materiaalin työntäminen). Kuorman muuttuessa nopeus kuitenkin vaihtelee merkittävästi (vaihtelualue jopa ±20 %). Esimerkiksi kun työnnetyn työkappaleen paino kasvaa 10 kg:sta 20 kg:aan, nopeus voi laskea 150 mm/s:sta alle 100 mm/s, jos käytetään ilmanottoa, mikä vaikuttaa tuotantosykliin.
Pakokaasun kuristukseen kuuluu kaasuventtiilin asentaminen sylinterin pakoaukkoon säätämään epäsuorasti liikkeen nopeutta säätämällä pakokaasun nopeutta. Koska pakokaasun kuristus ylläpitää tiettyä vastapainetta sylinterin sisällä, se vaimentaa tehokkaasti kuormituksen muutosten aiheuttamia nopeuden vaihteluita (vaihtelualuetta voidaan säätää ±5 %:n sisällä), mikä tekee siitä sopivamman skenaarioihin, joissa nopeuden vakauden vaatimukset ovat korkeat (esim. osien kohdistus tarkkuuskokoonpanossa). Varsinaisen säädön aikana on kiinnitettävä huomiota pakokaasuventtiilin asennusasentoon: kaksitoimisissa sylintereissä kaasuventtiilit tulee asentaa sekä sauvattoman kammion että sauvakammion poistoportteihin, jotta voidaan itsenäisesti säätää ulos- ja sisäänvetonopeutta.
Lisäksi sylinterin nopeuteen vaikuttavat myös ilmansyöttövirta ja putkilinjan halkaisija. Kun putkilinjan pituus ylittää 10 m, putkilinjan halkaisijaa tulee suurentaa asianmukaisesti (esim. 8 mm:stä 10 mm:iin), jotta vältetään nopeuden väheneminen riittämättömän virtausnopeuden vuoksi. Jos tarvitaan erittäin nopeaa liikettä (>1m/s), tulee valita suurivirtausmagneettiventtiili (reiän halkaisija ≥15mm) yhdistettynä lyhyeen putkilinjaan (≤5m) kaasun virtausvastuksen vähentämiseksi.
5. Tarvikkeiden yhteensopivuus: Varmistetaan järjestelmän sujuva toiminta
Tarvikkeiden järkevä valinta vaikuttaa suoraan sylinterin toimintavakauteen ja käyttöikään, ja tärkeimmät lisävarusteet, kuten putkistot, solenoidiventtiilit ja liittimet, on harkittava yksitellen:
Putkilinjojen materiaali tulee valita käyttöpaineen ja ympäristön lämpötilan perusteella: Polyuretaaniputkistoja voidaan käyttää normaalilämpötiloissa, matalapaineisissa skenaarioissa (paine ≤1 MPa, lämpötila -5 ℃ - 60 ℃), koska ne ovat joustavia ja keveitä, joten ne sopivat liikeskenaarioihin, joissa robotti taivutetaan usein. kädet). Nailonputkia tulisi käyttää keskilämpötiloissa (lämpötila -20 ℃ - 120 ℃), koska ne kestävät paremmin ikääntymisen. Polytetrafluorieteeniputket soveltuvat syövyttäviin ympäristöihin, koska ne kestävät vahvoja happoja ja emäksiä. Putkilinjan halkaisijan on vastattava sylinterin rajapintaa; Yleisiä sylinterirajapintojen teknisiä tietoja ovat G1/8, G1/4 ja G3/8, jotka vastaavat putkilinjojen halkaisijaa 6 mm, 8 mm ja 10 mm. Alimittaisen putkilinjan halkaisijan käyttäminen johtaa riittämättömään virtausnopeuteen ja sylinterin nopeuden laskuun.
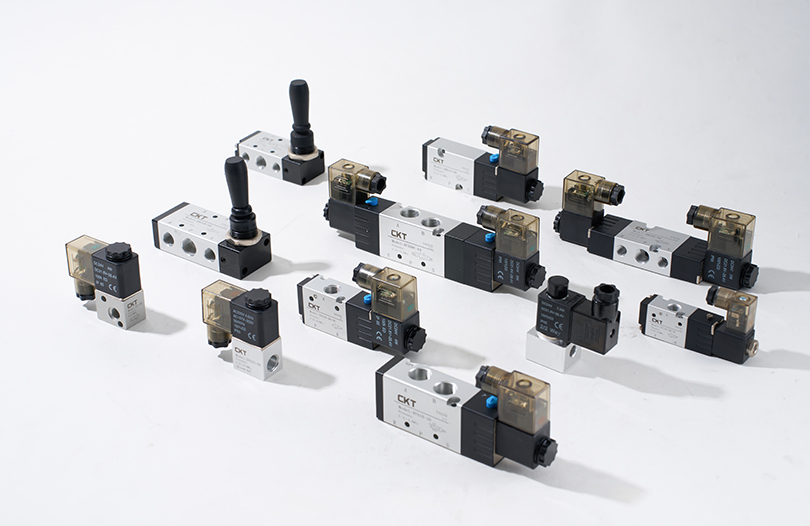
Solenoidiventtiilit ovat sylinterin liikkeen ohjaamisen ydinkomponentteja, ja ne tulee valita sylinterin tyypin ja liikevaatimusten perusteella: Yksitoimiset sylinterit vaativat 2/3-tiemagneettiventtiileitä (ohjaavat ilmanottoa ja poistoa), kun taas kaksitoimiset sylinterit vaativat 5/2-tiemagneettiventtiileitä (joka ohjaa sekä ilmanottoa että tankoa ilmanottoa ja poistoaukkoa). Solenoidiventtiilin jännitemääritelmän on vastattava laitteen virtalähdettä (yleisiä määrityksiä ovat DC24V ja AC220V), ja vasteajan tulee olla ≤10ms korkeataajuisten liikevaatimusten täyttämiseksi. Lisäksi pölyisissä tai kosteissa ympäristöissä tulee valita magneettiventtiilit, joiden suojaustaso on IP65 tai korkeampi, jotta vältetään sisäisten komponenttien vaurioituminen.
Liittimiä käytetään putkien liittämiseen sylintereihin ja magneettiventtiileihin, ja tulisi valita mallit, jotka vastaavat putkilinjan halkaisijaa ja liitännän spesifikaatioita: Pikaliittimet mahdollistavat helpon asennuksen ja sopivat tilanteisiin, jotka vaativat usein purkamista (esim. laitteiden käyttöönottovaiheet). Puristusliittimet tarjoavat paremman tiivistyskyvyn ja sopivat skenaarioihin, jotka vaativat pitkäaikaista vakaata toimintaa (esim. tuotantolinjan laitteet). Ympäristöissä, joissa on voimakasta tärinää (esim. työstökoneet), tulee käyttää lukitusmuttereilla varustettuja liittimiä löystymisen ja vuotojen estämiseksi.
IV. Huoltovinkkejä: Kuinka pidentää pneumaattisten sylintereiden käyttöikää?
Tieteellinen huolto voi parantaa merkittävästi sylinterin luotettavuutta ja vähentää vikojen määrää. Ydin on neljässä keskeisessä näkökohdassa: ilmansyötön puhdistaminen, tiivisteen suojaus, säännöllinen tarkastus ja vianmääritys. Alla on yksityiskohtaiset käytännön menetelmät:
1. Tuloilman puhdistus: Vähentää sisäistä kulumista
Kosteus, öljy ja paineilman epäpuhtaudet ovat tärkeimmät syyt sylinterien sisäiseen kulumiseen ja tiivisteiden ikääntymiseen. Tehokkaan suodatuksen saavuttamiseksi tarvitaan kolmivaiheinen puhdistusjärjestelmä:
Ensisijainen suodatus (esisuodatus): Ilmakompressorin ulostuloon asennetaan päälinjan suodatin, jonka suodatustarkkuus on 5-10 μm ja jota käytetään pääasiassa suurten hiukkasmaisten epäpuhtauksien (esim. ruosteen, pölyn) poistamiseen ilmasta ja osan nestemäisestä vedestä ja öljystä erottamiseen. Tyhjennysventtiili tulee avata säännöllisesti (1-2 viikon välein) veden tyhjentämiseksi. Ympäristöissä, joissa on korkea kosteus (esim. sadekausia eteläisillä alueilla), tyhjennysväliä tulee lisätä (1-2 kertaa päivässä), jotta vesi ei kerääntyisi suodattimen sisään.
Toissijainen suodatus (tarkkuussuodatus): Sylinterin ilmansyöttöpiiriin on asennettu tarkkuussuodatin, jonka suodatustarkkuus on 1-5 μm hienojen epäpuhtauksien ja öljysumun poistamiseksi edelleen. Tarkkuussuodattimen suodatinelementti tulee vaihtaa säännöllisesti (3-6 kuukauden välein). Pölyisissä ympäristöissä (esim. malminjalostuspajoissa) vaihtojaksoa tulee lyhentää (1-2 kuukauden välein). Kun vaihdat, ilmansyöttö tulee ensin katkaista ja suodattimen sisällä olevaa painetta keventää, jotta estetään epäpuhtauksien pääsy alavirtapiiriin.
Tertiäärinen suodatus (öljysumukäsittely): Öljyttömiin voitelusylintereihin (käytetään joissakin elintarvike- ja lääketeollisuuden laitteissa) tarkkuussuodattimen perään tulee asentaa öljysumunerotin, jonka suodatustarkkuus on 0,01 μm öljysumun poistamiseksi ilmasta varmistaen, että sylinteriin tulevan ilman öljypitoisuus on ≤ 0,0 mm/0. Öljysumunerottimen suodatinelementti on vaihdettava 6-12 kuukauden välein ja suodatinelementin tukkeutumistilan seurantaan tulee käyttää paine-eromittaria. Jos paine-ero ylittää 0,1 MPa, suodatinelementti on vaihdettava välittömästi.
Lisäksi paineenalennusventtiilin painetta tulee säätää vakaasti sylinterin nimelliskäyttöpainealueella (yleensä 0,4-0,6 MPa), jotta vältetään ylipainetoiminnan aiheuttamat tiivisteiden vauriot. Jos laitteisto on pitkään käyttämättömänä (yli 1 kuukauden), ilmansyöttö on kytkettävä pois päältä ja sylinterin sisällä oleva paineilma on vapautettava sisäisen korroosion estämiseksi.
2. Tiivisteen suojaus: Ulkoisten vaarojen estäminen
Tiivisteet ovat avainkomponentteja kaasuvuodon estämisessä ja kaasupullon normaalin toiminnan varmistamisessa. Kohdennettuja suojatoimenpiteitä tulisi toteuttaa sovellusskenaarion perusteella:
Päivittäinen tarkastus: Sylinterin männänvarren pinta tulee tarkastaa viikoittain naarmujen tai korroosion varalta. Jos männänvarren pinnasta löytyy ruostepisteitä tai naarmuja, ne tulee välittömästi kiillottaa varovasti hienolla hiekkapaperilla (800-1000 karkeus) ja sen jälkeen levittää erikoisrasvaa (esim. litiumpohjaista rasvaa) tiivisteiden vaurioitumisen estämiseksi. Tarkista samalla, onko sylinterin päätykannen ja sylinterin säiliön välisessä liitoksessa vuotoa. Jos vuoto löytyy, kiristä liitäntäpultit (vääntömomentin on oltava sylinterin käsikirjan vaatimusten mukainen, jotta vältetään sylinterin säiliön muodonmuutos liiallisesta kiristämisestä). Jos vuotoa ilmenee edelleen kiristyksen jälkeen, vaihda päätykannen tiiviste.
Tiivisteen vaihto: Kun sylinterissä on lisääntynyt vuoto (yli 10 ml/min), liikenopeus on laskenut merkittävästi tai männän varsi on juuttunut, tiivisteet on vaihdettava viipymättä. Ennen vaihtoa sylinteri on purettava ja osat, kuten sylinterin piippu ja mäntä, on puhdistettava (puhdistettava vedettömällä etanolilla tai kerosiinilla; syövyttäviä liuottimia tulee välttää). Vaihdettaessa tulee valita alkuperäisen mallin mukaiset tiivisteet (huomio materiaalien yhteensopivuus, esim. fluorikumitiivisteet korkeissa lämpötiloissa), ja tiivisteen pintaan tulee levittää pieni määrä rasvaa asennuksen aikana asennuksen vastuksen vähentämiseksi ja tiivisteen vaurioitumisen välttämiseksi.
Pölysuojaus: Pölyisissä ympäristöissä (esim. puuntyöstöpajat, sementinkäsittelylaitokset) sylinterin männänvarren ulkonevaan päähän tulee asentaa pölysuoja (esim. teleskooppinen pölysuoja, kokoontaitettava pölysuoja) estämään pölyn pääsy sylinterin sisäosaan. Pölysuoja tulee tarkastaa säännöllisesti (2-4 viikon välein); Jos vaurioita havaitaan, se on vaihdettava välittömästi, jotta pölyä ei pääse tunkeutumaan sylinterin piippuun männän varren kautta ja lisäämään sisäistä kulumista.
3. Säännöllinen tarkastus: Oikea-aikainen vianmääritys
Säännöllinen tarkastus on tärkeä keino estää sylinterivikoja. Olisi luotava kuukausittaiset, neljännesvuosittaiset ja vuosittaiset tarkastusjärjestelmät, joissa on selkeät tarkastuskohteet ja -standardit:
Kuukausittainen tarkastus: Keskity sylinterin toimintatilan tarkistamiseen, mukaan lukien sen, onko liike tasaista, kuuluuko epänormaalia ääntä (esim. "sihisevä" vuotoääni, "naksuva" mekaanisen törmäyksen ääni) ja liikkuuko männänvarsi tasaisesti (ei jumiutumista tai taipumista). Tarkista samalla magneettikytkimen tunnistustarkkuus työntämällä mäntää manuaalisesti ja tarkkailemalla, pystyykö magneettikytkin havaitsemaan männän asennon tarkasti. Jos havaitseminen epäonnistuu, säädä magneettikytkimen asennusasentoa tai vaihda kytkin.
Neljännesvuosittainen tarkastus: Pura ja tarkasta sylinterin keskeiset osat, mukaan lukien mäntä, männänvarsi ja ohjausrengas. Tarkista, onko männän pinnassa kulumaa (mäntä tulee vaihtaa, jos kulumismäärä ylittää 0,1 mm), männän varren suoruusvirhe (männän varsi tulee kalibroida tai vaihtaa, jos virhe ylittää 0,1 mm/m) ja ohjausrenkaan kuluminen (ohjainrengas tulee vaihtaa, jos välys ylittää 0,2 mm). Tarkista lisäksi sylinterin säiliön sisäseinän pinnan karheus; Jos selviä naarmuja tai ruostetta löytyy, sylinterin säiliö tulee korjata hiontatyökaluilla tai vaihtaa.
Vuositarkastus: Testaa sylinterin kokonaissuorituskyky, mukaan lukien työntö-/vetovoimatestaus (mittaa todellinen ulostulovoima dynamometrillä; jos poikkeama nimellisarvosta ylittää 10 %, tutki syy, kuten tiivisteen kuluminen tai riittämätön ilmansyöttöpaine), vuototestaus (mittaa sylinterin vuoto ja vaihda tiivisteen käyttöikä ylittää normaalipaineen ja vuotoarvot; testaus (simuloi todellisia työolosuhteita ja käytä jatkuvasti yli 100 000 sykliä sen havaitsemiseksi, onko sylinterissä vikoja). Kiristä samalla sylinterin liitäntäpultit ja liittimet kokonaan, jotta vältytään pitkäaikaisen tärinän aiheuttamalta löystymiseltä.
4. Vikadiagnoosi: nopea paikannus ja ratkaisu
Kun sylinteri epäonnistuu, vianetsinnän tulee noudattaa periaatetta "ulkoinen ensin, sisäinen toinen; yksinkertainen ensimmäinen, monimutkainen toinen". Alla on yleisiä vikoja ja niiden ratkaisuja:
Vika 1: Sylinteri liikkuu hitaasti tai ei ollenkaan
Mahdolliset syyt: ① Riittämätön ilmansyöttöpaine (väärä paineenalennusventtiilin säätö tai ilmakompressorin vika); ② Tukkeutunut tai alimitoitettu putki (epäpuhtauksien tukkima putki tai putken halkaisija ei täytä vaatimuksia); ③ Solenoidiventtiilin vika (käämin palaminen tai venttiilin ytimen tukos); ④ Vanhenevat tiivisteet (kuluneiden männän tiivisteiden aiheuttama vuoto).
Ratkaisut: ① Tarkista ilmansyöttöpaine, säädä paineenalennusventtiili nimellispaineeseen ja korjaa tai vaihda ilmakompressori, jos se epäonnistuu; ② Pura putkisto ja puhalla tukkeutunut osa ulos paineilmalla; vaihda putkisto suuremmalla halkaisijalla, jos putkilinjan halkaisija ei ole riittävä; ③ Tarkista magneettiventtiilin kelan jännite, vaihda käämi, jos se on palanut, ja pura ja puhdista venttiilin ydin, jos se on juuttunut; ④ Pura sylinteri ja vaihda vanhenevat tiivisteet.
Vika 2: Vakava sylinterin vuoto
Mahdolliset syyt: ① Vaurioitunut päätykannen tiiviste (löystyneet pultit tai vanhentunut tiiviste); ② Kuluneet männänvarren tiivisteet (naarmuuntunut männänvarren pinta tai vanhentuneet tiivisteet); ③ Vaurioituneet sylinterin piipun ja männän tiivisteet (kuluneet mäntä tai vanhentuneet tiivisteet); ④ Löystyneet liittimet (värähtelyn aiheuttamat löystyneet liitännät).
Ratkaisut: ① Kiristä päätykannen pultit ja vaihda tiiviste, jos se vanhenee; ② Korjaa naarmuuntunut männänvarren pinta ja vaihda männänvarren tiivisteet; ③ Vaihda mäntä ja männän tiivisteet; ④ Kiristä liittimet ja vaihda ne, jos ne ovat vaurioituneet.
Vika 3: Epänormaalia ääntä sylinterin käytön aikana
Mahdolliset syyt: ① Männänvarren taipuma (väärä asennus tai kulunut ohjausrengas); ② Epäonnistunut puskurijärjestelmä (puskuriruuvien väärä säätö tai kuluneet puskurin tiivisteet); ③ Epäpuhtaudet sylinterin säiliön sisällä (epäpuhtaudet, jotka pääsevät sylinterisäiliöön riittämättömän ilmansyötön puhdistuksen vuoksi); ④ Solenoidiventtiilin kommutoinnin vaikutus (nopea magneettiventtiilin vastenopeus tai ei puskurointilaitetta).
Ratkaisut: ① Korjaa sylinterin asennusasento ja vaihda kulunut ohjausrengas; ② Säädä puskurin ruuvit ja vaihda puskurin tiivisteet, jos ne ovat kuluneet; ③ Puhdista sylinterin säiliö ja tehosta ilmansyöttöä; ④ Asenna kaasuventtiili magneettiventtiilin ulostuloon kaasun virtausnopeuden vähentämiseksi tai valitse puskurointitoiminnolla varustettu solenoidiventtiili.
Vika 4: Magneettikytkimen tunnistusvirhe
Mahdolliset syyt: ① Väärä magneettikytkimen asennusasento (ei kohdistettu männän magneettirenkaaseen); ② Magneettisen renkaan demagnetointi (magneettisen renkaan magneettinen voimakkuus pienentynyt korkeataajuisen käynnistyksen ja pysäytyksen tai korkean lämpötilan ympäristön vuoksi); ③ Magneettisen kytkimen vika (kelan palaminen tai tunnistuskomponentin vaurioituminen); ④ Häiriötekijät (voimakas magneettikenttä tai korkeataajuisten laitteiden häiriö lähellä).
Ratkaisut: ① Säädä magneettikytkimen asennusasentoa varmistaaksesi, että se on kohdistettu magneettirenkaan kanssa; ② Vaihda demagnetoitu magneettirengas; ③ Vaihda magneettikytkin; ④ Pysy kaukana vahvoista magneettikentistä tai suurtaajuisista laitteista tai valitse häiriönestomagneettikytkin.
V. Yleisten sovellusskenaarioiden syvällinen analyysi: käytännölliset ratkaisut, jotka perustuvat työoloihin
Pneumaattisten sylintereiden käyttö eri teollisuudenaloilla edellyttää optimoitua suunnittelua, joka perustuu erityisiin työolosuhteisiin. Sylinterien valinta, asennus, käyttöönotto ja parametriasetukset vaihtelevat merkittävästi eri skenaarioissa. Alla on yhteenvetotaulukko ydinsovellusparametreista neljälle tyypilliselle toimialalle, jota seuraa yksityiskohtaiset käytännön ratkaisut:
| Teollisuuden kenttä | Perusvaatimus | Suositeltu sylinterityyppi | Avainparametrivaatimukset | Asennus ja huolto |
| Elektroninen valmistus | Korkean tarkkuuden alhainen tärinä | Miniatyyriohjatut puhdastilasylinterit | Poraus 12-25 mm, toistotarkkuus ±0,02 mm, puhtaus ISO-luokka 5 | Asennus: Laser-rinnakkaiskalibrointi (≤0,01mm/m), PTFE-putkisto Ylläpito: Kuukausittainen pintapuhdistus, neljännesvuosittainen tiivisteen tarkistus |
| Autojen valmistus | Suuri kuormitus Pitkä käyttöikä | Heavy Duty, hammastankopyörät | Poraus 80-125mm, vääntömomentti ≥50N·m, lujuus ≥800MPa | Asennus: Tappiliitos (välys ≤0,03mm), vahvistetut ohjaimet Ylläpito: vuorokohtainen tankovoitelu, viikoittainen puskurin puhdistus |
| Elintarvikkeiden pakkaus | Saasteeton helppo puhdistaa | Ruostumaton teräs, tarttumaton pinnoite | Runko SUS316L, Ra ≤0,8μm, FDA-tiivisteet | Asennus: kaukana tuotepolusta, elintarvikelaatuinen letku (neljännesvuosittain vaihdettava) Ylläpito: kuukausittainen mikrobitesti, puolivuosittainen vaatimustenmukaisuustarkastus |
| Logistiikka ja varastointi | Suuri nopeus Suuri luotettavuus | Nopeat, ohuet sylinterit | Poran halkaisija 32-63mm, nopeus 30-50 sykliä/min, väsymiskestävyys ≥1 miljoonaa jaksoa | Asennus: Kelluvat liitokset (±3°), Pikapoistoventtiilit Ylläpito: kuukausittainen linjan kulumistarkastus, neljännesvuosittainen ajoituksen optimointi |
1. Elektroniikkateollisuus: Tarkka ohjaus tarkkuuskokoonpanoskenaarioihin
Tarkkuusskenaarioissa, kuten matkapuhelimen emolevyn hitsauksessa ja sirupakkauksissa, sylintereiden on saavutettava mikronitason sijoittelu ja vakaa liike, "korkean tarkkuuden, alhaisen tärinän" ydinvaatimusten mukaisesti:
Valinnan mukauttaminen: Priorisoi miniatyyriohjatut sylinterit (esim. reiän halkaisija 12 mm–25 mm), joissa on kaksoisohjausakselirakenne, jolloin saavutetaan ±0,02 mm:n toistuva paikannustarkkuus, jotta vältetään epäkeskisten kuormien aiheuttamat paikannuspoikkeamat yksiakselisissa sylintereissä. Lastun käsittelyyn tulee valita puhdastilakohtaiset sylinterit (ISO-luokka 5 tai korkeampi), joissa on vähän hiukkaspäästöjä aiheuttavia pinnoitteita, jotta estetään lastutappien pölykontaminaatio.
Asennus ja käyttöönotto: Käytä asennuksen aikana laserkohdistustyökalua sylinterin akselin ja työpöydän välisen yhdensuuntaisuuden kalibroimiseen (virhe ≤0,01 mm/m), jotta vältät sivuttaisvoimat vahingoittamasta tarkkuuskomponentteja. PTFE-putkia (sisähalkaisija 4 mm–6 mm) tulisi käyttää vähentämään ilmavirran pulsaation vaikutusta liikkeen vakauteen; Sillä välin tarkkuuspaineensäädin (tarkkuus ±0,005 MPa) tulee asentaa sylinterin ilman sisääntuloon työpaineen vakauttamiseksi 0,3-0,4 MPa:iin, mikä estää paineenvaihteluiden aiheuttamat hitsauspoikkeamat.
Parametrien optimointi: Käytä pakokaasun kuristusta nopeuden säätämiseen, säädä nopeus arvoon 30-50 mm/s mikrokuristin avulla ja sovita joustaviin puskurityynyihin (kovuus 50-60 Shore A), jotta vältetään iskun lopun törmäyksen aiheuttama lastujen siirtyminen. Hitsausasemilla sylinterin männän varren päähän voidaan asentaa paineanturi, joka valvoo kosketuspainetta reaaliajassa (yleensä ohjataan 5-10N:lla), ja järjestelmä sammuu välittömästi, jos paine on epänormaalia suojatakseen sirua painevaurioilta.
2. Autoteollisuus: Vakaustakuu raskaan kuorman käsittelyskenaarioissa
Skenaarioissa, kuten autojen korin hitsauksessa ja alustan kokoonpanossa, sylintereiden on kestettävä raskaita kuormia (50-200 kg) ja toimittava usein, ja niiden on täytettävä "suuren kuormituksen pitkän käyttöiän" perusvaatimukset:
Valintasovitus: Valitse raskaat sylinterit (reiän halkaisija 80–125 mm), joiden männänvarret on valmistettu 45# teräksestä kromipinnoitteella (pinnoitteen paksuus 20–30 μm) ja puristuslujuus ≥ 800 MPa välttääksesi männänvarren taipumisen pitkäaikaisessa raskaassa kuormituksessa. Korin kääntämistä varten (esim. 90° kääntö ja käsittely) hammastanko- ja hammaspyöräsylintereihin (vääntömomentti ≥ 50 N·m) on oltava sähkömagneettiset jarrut, jotta estetään runko liukumasta, kun virta katkaistaan.
Asennus ja käyttöönotto: Asennuskannattimet tulee hitsata Q235-teräslevyistä, joiden paksuus on ≥10 mm kantokyvyn varmistamiseksi; sylinterin ja kannattimen välisessä liitännässä tulee käyttää vaarnapultteja (sovitusväli ≤0,03 mm), jotta vältetään löystyneiden pulttien aiheuttamat liikepoikkeamat. Alustakuljetinlinjoissa sauvattomat sylinterit tulee varustaa vahvistetuilla ohjauskiskoilla (kantavuus ≥300kg) ja ohjauskiskojen molempiin päihin tulee asentaa rajalohkot, jotta liukusäädin ei pääse osumaan päätykappaleeseen yliliikkeen vuoksi.
Kunnossapidon optimointi: Tarkista männänvarren pinnan voitelutila joka vuoro (8 tuntia) käyttämällä korkean lämpötilan rasvaa (lämpötilan kestävyys -30 ℃ - 150 ℃) kulumisen vähentämiseksi; irrota sylinterin päätykansi viikoittain puskurikammion epäpuhtauksien puhdistamiseksi ja vaihda vanhentuneet puskurin tiivisteet (yleensä polyuretaani), jotta vältytään puskurin rikkoutumisesta aiheutuvilta iskuvaurioilta.
3. Elintarvikepakkausteollisuus: Hygieenisten skenaarioiden vaatimustenmukaisuussuunnittelu
Skenaarioissa, kuten elintarvikkeiden täyttö ja pakkausten sulkeminen, pullojen on täytettävä hygieniastandardit (esim. FDA-sertifiointi) ja "saasteeton helppo puhdistaa" perusvaatimukset:
Valinnan mukauttaminen: Valitse ruostumattomasta teräksestä valmistetut sylinterit (sylinterisäiliön materiaali SUS316L), joissa on kiillotettu pinta (karheus Ra ≤0,8 μm), jotta estetään ruokajäämien tarttuminen; tiivisteiden tulee olla elintarvikelaatuista fluorikumista (FDA 21 CFR Part 177:n mukaisia) haitallisten aineiden vapautumisen estämiseksi. Kastikkeen täyttöön tulee valita tarttumattomalla pinnoitteella päällystetyt sylinterit (esim. teflonpinnoite) kastikejäämien vähentämiseksi.
Asennus ja käyttöönotto: Sylinterit tulee asentaa etäälle elintarvikkeiden kuljetusreiteistä, jotta estetään ruoan saastuminen vuotavasta paineilmasta; putkistoissa tulisi käyttää elintarvikelaatuisia silikoniputkia (sisähalkaisija 8 mm–10 mm), jotka vaihdetaan neljännesvuosittain ikääntymisen aiheuttaman hiukkasten vapautumisen estämiseksi. Täyttöasemilla tulee käyttää pikaliittimiä sylinterin ja täyttöventtiilin liittämiseen purkamisen ja puhdistuksen helpottamiseksi; jokaisen puhdistuksen jälkeen tulee käyttää paineilmaa sylinterin sisäpuolen kuivaamiseen jäännöskosteuden aiheuttaman ruosteen estämiseksi.
Vaatimustenmukaisuustestaus: Suorita mikrobitesti sylinterin pinnalla kuukausittain (bakteerien kokonaismäärä ≤10 CFU/cm²); jos testi epäonnistuu, liota ja puhdista elintarvikekelpoisella desinfiointiaineella (esim. natriumhypokloriittiliuoksella) ja huuhtele sitten puhtaalla vedellä. Anna kolmannen osapuolen organisaation suorittaa materiaalien vaatimustenmukaisuuden testaus puolivuosittain varmistaakseen elintarvikekosketusmateriaalistandardien noudattamisen.
4. Logistiikka- ja varastoteollisuus: Tehokas toiminta lajittelu- ja käsittelyskenaarioissa
Skenaarioissa, kuten pikalajittelu ja hyllyjen pinoaminen, sylintereiden on saavutettava korkeataajuista liikettä (30-50 sykliä minuutissa) "suuren nopeuden korkean luotettavuuden" perusvaatimusten mukaisesti:
Valintasovitus: Valitse nopeat sylinterit (reiän halkaisija 32–63 mm), joiden männät on valmistettu kevyestä alumiiniseoksesta (tiheys 2,7 g/cm³) inertiavoiman vähentämiseksi; tiivisteet tulee tehdä matalakitkaisesta polyuretaanista (kitkakerroin ≤0,1), jotta varmistetaan tasainen toiminta suurtaajuisessa liikkeessä. Lajittelukuljettimia varten tulisi valita ohuet sylinterit (korkeus ≤40 mm) asennustilan säästämiseksi ja pikapoistoventtiilit tulisi sovittaa yhteen, jotta poistoaika lyhenisi 50 % ja liikenopeus paranee.
Asennus ja käyttöönotto: Sylinterin ja lajittelumekanismin välisessä kytkennässä tulee käyttää kelluvia liitoksia asennusvirheiden kompensoimiseksi (mahdollistaen ±3° kulmapoikkeaman) ja välttää sivuttaisvoimien aiheuttamia juuttumista; putkistoissa tulee käyttää korkeapaineisia polyuretaaniputkia (työpaine ≤1,2 MPa), joiden väsymiskestävyys on ≥1 miljoonaa jaksoa, jotta vältytään suurtaajuisesta taipumisesta johtuvalta murtumiselta. Pinoamisasemilla sylinteriin tulee asentaa asentoanturit (vasteaika ≤ 1 ms), jotka syöttävät männän asennon reaaliajassa ja ovat vuorovaikutuksessa pinoajan ohjausjärjestelmän kanssa tarkan pinoamisen varmistamiseksi.
Tehokkuuden optimointi: Optimoi sylinterin liikesarja PLC-ohjelmoinnin avulla. Esimerkiksi lajitteluskenaarioissa avaa sylinterin ilmanottoaukko 0,1 sekuntia etukäteen liikeviiveen vähentämiseksi; Samanaikaisesti asenna äänenvaimentimen kuristusventtiilit sylinterin pakoaukkoon varmistaaksesi nopeuden ja hallitsemalla melua alle 70 dB työpajan melustandardien mukaisesti.
VI. Hätävianetsintätaidot: Käytännön menetelmiä nopeaan tuotannon palautumiseen
Äkilliset sylinterihäiriöt tuotannon aikana voivat aiheuttaa tuotantolinjan seisokkeja. Hätävianetsintätaitojen hallitseminen voi merkittävästi lyhentää vian diagnosointiin ja korjaamiseen kuluvaa aikaa. Alla on taulukko, jossa on yhteenveto yleisistä vioista ja vastaavista ratkaisuista sekä yksityiskohtaiset toiminnot:
| Vian tyyppi | Yleisiä syitä | Hätätoimenpiteet | Jatkohoitosuositukset | Varotoimet |
| Ilmasataman vuoto | Löysät liitokset, vaurioituneet putkistot | Kiristä liittimet (15-20 N·m) ja kääri teflonteipillä; leikkaa vaurioituneet putkistot ja liitä ne uudelleen | Vaihda vanhentuneet putkistot, tarkista säännöllisesti liitosten kireys | Teflonteippi kääritty samaan suuntaan kuin kierre, putkilinjan sisäänvientisyvyys ≥10 mm |
| Päätykorkin vuoto | Löystyneet pultit, vaurioituneet tiivisteet | Kiristä pultit vinosti, lisää ohuita kuparilevyjä; käytä korkean lämpötilan tiivisteainetta (kovettuu 30 minuutissa) | Vaihda tiivisteet, tarkista sylinterin säiliön tiivisteen uran kuluminen | Tiivisteen tulee kestää korkeita lämpötiloja, ilman ilmansyöttöä ennen kovettumista |
| Männänvarren jumiutuminen | Kuluneet ohjausrenkaat, taipuneet ohjausakselit | Levitä litiumpohjaista rasvaa ja paina toistuvasti; suorista ohjausakseleita hieman (≤ 0,1 mm kerrallaan) | Vaihda ohjausrenkaat, vaihda ohjausakselit, jos ne ovat voimakkaasti vääntyneet | Käytä tasaista voimaa suoristuksen aikana, vältä komponenttien liiallinen vaurioituminen |
| Männän kiinni | Epäpuhtaudet sylinteritynnyrissä, epämuodostuneet tiivisteet | Pyyhi sylinterin säiliö vedettömällä etanolilla, käännä väliaikaisesti tiivisteet käyttöön | Puhdista sylinterin säiliö perusteellisesti, vaihda epämuodostuneet tiivisteet | Vältä syövyttäviä liuottimia, kuivaa perusteellisesti puhdistuksen jälkeen |
| Ilmansyöttöhäiriö | Ilmakompressorivika, tukossa olevat putket | Vaihda varailmakompressoriin, käytä tilapäiseen syöttöön pullotettua ilmaa; käänteiset tyhjennysputket | Korjaa ilmakompressorit, vaihda tukkeutunut putkisto | Pullotetun ilmanpaine säädetty 0,5 MPa:iin, huuhtele pois henkilökunnalta |
| Solenoidiventtiilin vika | Jumissa venttiiliydin, palaneet kelat | Puhdista venttiilin ydin, vaihda varamagneettiventtiiliin; ohjaus manuaalisella ilmaventtiilillä | Korjaa solenoidiventtiilien käämit, puhdista venttiilin sydämet säännöllisesti | Omistettu henkilökunnan valvonta manuaalisen ohjauksen aikana, vältä väärinkäyttöä |
| Magneettisen kytkimen toimintahäiriö | Magneettirenkaan demagnetointi, kytkinvika | Kiinnitä vahvat magneettilevyt, asenna mekaaniset tulpat; PLC-viiveen ohjaus | Vaihda magneettirenkaat ja kytkimet, kalibroi tunnistusasennot | Todelliseen liikenopeuteen sovitettu viiveaika, vältä ylikulkua |
1. Äkilliset vuotovirheet: Väliaikainen tiivistys ja nopea vaihto
Jos sylintereissä ilma-aukko vuotaa (esim. löysät liitokset) tai päätykansi vuotaa (esim. vaurioituneet tiivisteet), jos osia ei voida vaihtaa välittömästi tuotantorajoitusten vuoksi, voidaan toteuttaa väliaikaisia toimenpiteitä tuotannon jatkamiseksi:
Ilmaportin vuotohätätilanne: Jos liittimet ovat löysällä, kiristä ne avaimella (ohjeen mukainen vääntömomentti, yleensä 15-20 N·m). Jos vuoto jatkuu kiristyksen jälkeen, kääri teflonteippiä (3-5 kierrosta, samaan suuntaan kuin langan pyörimissuunta) ja kiristä uudelleen. Jos putkistot ovat vaurioituneet, katkaise vaurioitunut osa pikaliittimillä ja liitä putkisto uudelleen (varmista, että sisäänvientisyvyys on ≥10 mm) ilmansyötön palauttamiseksi tilapäisesti. vaihtaa koko putkisto tuotantotaukojen aikana.
Päätykannen vuotohätätilanne: Jos päätykannen pultit ovat löysällä, kiristä ne momenttiavaimella vinottain (vääntömomentin poikkeama ≤5 %). Jos vuoto jatkuu, aseta ohut kuparilevy (paksuus 0,1-0,2 mm) päätykannen ja sylinterin säiliön väliin tiivistyksen parantamiseksi. Jos tiivisteet ovat vaurioituneet eikä varaosia ole saatavilla, levitä korkean lämpötilan tiivisteainetta (esim. silikonitiivisteainetta) tiivisteen uraan ja jatka käyttöä väliaikaisesti tiivisteen kovettumisen jälkeen (noin 30 minuuttia); vaihda tiivisteet välittömästi tuotantotaukojen aikana.
2. Liiketukosvirheet: Väliaikainen voitelu ja epäpuhtauksien puhdistus
Kun sylintereissä männänvarsi juuttuu (esim. kuluneet ohjausrenkaat) tai mäntä juuttuu kiinni (esim. epäpuhtaudet sylinterin säiliössä), väliaikainen käsittely voi palauttaa liikkeen ja välttää tuotantolinjan pitkittyneet seisokit:
Männänvarren juuttumishätä: Sammuta ensin ilmansyöttö ja työnnä männänvartta manuaalisesti. Jos tunnet merkittävää vastusta, levitä pieni määrä voitelurasvaa (esim. litiumpohjaista rasvaa) männänvarren pinnalle ja työnnä männänvartta toistuvasti (10-20 kertaa) ohjausrenkaiden voitelemiseksi. Jos jumiutuminen jatkuu, tarkista, onko ohjausakseli vääntynyt; jos se on hieman taipunut, suorista se hitaasti (≤0,1 mm säätöä kohti) oikaisutyökalulla palauttaaksesi liikkeen tilapäisesti ja vaihda ohjausakseli myöhemmin.
Männän tarttumishätätilanne: Sammuta ilmansyöttö, irrota sylinterin päätykansi ja tarkasta sylinterin säiliön sisäseinä taskulampulla. Jos löydät epäpuhtauksia (esim. metallilastuja), pyyhi sisäseinä vedettömään etanoliin kastetulla pehmeällä liinalla (vältä naarmuttamasta sylinterin säiliötä). Tarkista samalla, ovatko männän tiivisteet vaurioituneet; Jos tiivisteet ovat vääntyneet, ne voidaan vaihtaa tilapäisesti (vain hätäkäyttöön; pitkäaikainen käyttö vaatii vaihtamisen) ja kokoa sitten sylinteri uudelleen tuotannon jatkamiseksi väliaikaisesti.
3. Liikkumattomat viat: nopea diagnoosi ja vaihtoehtoiset ratkaisut
Kun sylinterit eivät liiku kokonaan (esim. magneettiventtiilin vika tai ilmansyöttö katkeaa), paikanna vikakohta nopeasti. Jos välitön korjaus ei ole mahdollista, tuotannon ylläpitämiseksi voidaan käyttää vaihtoehtoisia ratkaisuja:
Ilmansyöttökatkos hätätilanne: Tarkista, onko ilmakompressori sammutettu. Jos ilmakompressori ei toimi, vaihda varailmakompressoriin (jos saatavilla) tai käytä tilapäiseen syöttöön pullotettua paineilmaa (paine säädetty arvoon 0,5 MPa). Jos putkistot ovat tukossa, puhdista putki päinvastaisessa suunnassa (sylinterin päästä magneettiventtiilin päähän) paineilmalla tukosten poistamiseksi ja ilmavirran palauttamiseksi.
Magneettiventtiilin vika hätätilanne: Pura magneettiventtiili ja tarkista, onko venttiilin ydin jumissa. Jos se on juuttunut, puhdista venttiilin sydän vedettömällä etanolilla (vältä syövyttäviä liuottimia); Jos venttiili epäonnistuu edelleen uudelleenasennuksen jälkeen, vaihda se tilapäisesti varamagneettiventtiiliin (varmista tasainen jännite ja reiän halkaisija). Jos varasolenoidiventtiiliä ei ole saatavilla, käytä kaksitoimisissa sylintereissä ilmaventtiiliä (esim. palloventtiiliä) käsin ilmanottoa ja -poistoa varten ylläpitämällä väliaikaisesti perusliikettä, kunnes vika on korjattu.
4. Magneettisen kytkimen toimintahäiriön hätätilanne: väliaikainen tunnistus ja vaihtoehtoinen paikannus
Kun magneettikytkimet eivät pysty havaitsemaan männän asentoa (esim. magneettirenkaan demagnetoituminen tai kytkimen vika), voidaan käyttää väliaikaisia tunnistusmenetelmiä tuotannon turvallisuuden varmistamiseksi:
Magneettirenkaan demagnetoinnin hätätilanne: Kiinnitä vahva magneettilevy (esim. neodyymi-rauta-boori-magneettilevy) mäntää vastaavaan asentoon parantaaksesi magneettikentän voimakkuutta ja palauttaaksesi väliaikaisesti magneettikytkimen tunnistustoiminnon. Jos magneettilevy ei toimi, asenna mekaaninen pysäytin sylinterin iskun loppuun ja laukaise rajakytkin pysäyttimen kautta magneettisen kytkimen korvaamiseksi asennon havaitsemista varten, jotta vältytään männän yliliikkeeltä.
Kytkimen vikahätätilanne: Vaihda varamagneettikytkimellä (varmista, että malli on yhtenäinen). Jos varakytkintä ei ole saatavilla, aseta viiveen ohjaus PLC-ohjelman kautta (aseta viiveet sylinterin liikeaikaan, esim. 1 sekunti pidentymiselle, 0,8 sekuntia sisäänvetämiselle) korvataksesi tilatunnistuksen. Järjestä samaan aikaan henkilökuntaa valvomaan paikan päällä, jotta vältetään epänormaalin liikkeen aiheuttamat laitevauriot.
VII. Yleisiä väärinkäsityksiä pneumaattisten sylinterien asennuksessa ja käyttöönotossa: vaarat ja välttämismenetelmät
Virheellinen käyttö sylinterin asennuksen ja käyttöönoton aikana voi johtaa käyttöiän lyhenemiseen, toistuviin toimintahäiriöihin ja jopa laitteiden turvallisuusriskeihin. Alla on kuusi yleistä väärinkäsitystä, jotka on analysoitu käytännön tapauksin vaarojen korostamiseksi, ja käytännön välttämisratkaisuja tarjotaan:
1. Koaksiaalisuuden huomiotta jättäminen asennuksen aikana, pakotettu kohdistus aiheuttaa epäkeskisen kuormituksen vaurioita
Yleinen väärinkäsitys: Sylinterin asennuksen aikana männänvarren ja kuorman välistä koaksiaalisuutta ei ole kalibroitu; sylinteri kiinnitetään suoraan pulteilla tai laitteiston kiinnityksen riittämättömästä tarkkuudesta johtuen sylinterin akseli poikkeaa kuorman liikkeen suunnasta (yli 0,5mm/m). Esimerkiksi elektroniikkatehtaalla kannatinhitsauksen poikkeama aiheutti 1,2 mm/m koaksiaalisuusvirheen lastunkäsittelysylinterin asennuksen yhteydessä. Viikon käytön jälkeen männänvarsi oli huomattavasti vääntynyt ja tiivisteet kuluneet ja vuotaneet.
Vaaraanalyysi: Koaksiaalisuuden poikkeama saa sylinterin kantamaan sivuttaisvoimia, mikä lisää männän varren ja ohjausrenkaan välistä kitkaa. Tiivisteet puristuvat epätasaisesti, mikä johtaa 3-5-kertaiseen vuotoon verrattuna normaaleihin olosuhteisiin. Vakavissa tapauksissa männänvarsi voi taipua ja sylinterin piippu naarmuuntua, mikä lyhentää käyttöikää 1/3 normaalitasosta.
Välttämismenetelmät:
Ennen asennusta kalibroi sylinterin akseli ja kuorman liikkeen suunta laserkoaksiaalisuustunnistimella varmistaen, että poikkeama on ≤0,1 mm/m. Jos laitekannattimen tarkkuus ei ole riittävä, lisää säätölevyt (paksuus 0,1-0,5 mm) sylinterin ja kannattimen väliin ja hienosäädä asteittain koaksiaaliseksi.
Pitkätahtisissa sylintereissä (>500 mm) asenna ohjauslaakeri männän varren päähän sivuttaisvoimien jakamiseksi. Jos kuorma heilahtelee vähän, valitse pallolaakeroidulla nivelkiinnitysmenetelmällä, joka mahdollistaa ±5° kulmakompensaation.
2. Putkilinjojen satunnainen valinta, väärät halkaisijat, jotka vaikuttavat liikkeen suorituskykyyn
Yleinen väärinkäsitys: Oletetaan, että putkistot palvelevat vain ilmansyöttöä, joten halkaisijaltaan alimitoitettuja tai sopimattomista materiaaleista valmistettuja putkia valitaan sattumanvaraisesti. Esimerkiksi autonosien tehdas korvasi halkaisijaltaan 80 mm:n sylinterin 10 mm:n putkilinjan 6 mm:n sylinteriin, jolloin sylinterin pidennysnopeus putosi 200 mm/s:sta 80 mm/s:iin, mikä ei vastannut tuotantosykliä. Toinen tehdas käytti tavallisia polyuretaaniputkistoja korkean lämpötilan (150 ℃) ympäristössä, ja putkistot pehmentyivät ja repeytyivät 3 tunnin kuluttua aiheuttaen ilmansyötön katkeamisen.
Vaaraanalyysi: Alimittaiset putkilinjan halkaisijat johtavat riittämättömään ilmavirtaukseen, mikä vähentää sylinterin liikenopeutta (jokaista 1 mm:n halkaisijan pienennystä kohti nopeus laskee noin 20–30 %). Samalla se lisää ilmavirran vastusta, laajentaa paine-eroa sylinterin kahden pään välillä ja aiheuttaa liikehäiriöitä. Sopimattomat materiaalit nopeuttavat putkiston ikääntymistä ja repeytymistä ja voivat jopa vapauttaa haitallisia aineita saastuttamaan ympäristöä (esim. tavalliset kumiputket vapauttavat pehmittimiä elintarvikepajoissa).
Välttämismenetelmät:
Määritä putkilinjan halkaisija sylinterin reiän halkaisijan ja liikenopeusvaatimusten perusteella kaavalla: Putkilinjan halkaisija (mm) ≈ Sylinterin reiän halkaisija (mm) × 0,12 (esim. 80 mm:n reiän halkaisija vastaa 10 mm:n putkilinjan halkaisijaa). Jos vaaditaan suurta nopeutta (>300 mm/s), halkaisijaa voidaan kasvattaa sopivasti (esim. 80 mm:n reiän halkaisijaltaan olevassa sylinterissä käytetään 12 mm:n putkistoa).
Valitse putkiston materiaalit ympäristön lämpötilan mukaan: polyuretaaniputkistot normaalilämpötiloille (-10 ℃ - 60 ℃), nailonputket keskilämpötiloille (-20 ℃ - 120 ℃), polytetrafluorieteeniputket korkeille lämpötiloille (-30 ℃ - 200 ℃) ja aaltopahviputket ruostumattomaan ympäristöön.
3. Kaihtimen paineen säätö, ylipainekäyttö tai riittämätön paine
Yleinen väärinkäsitys: Käyttöönoton aikana ilmansyöttöpaine säädetään sylinterin nimellispaineen yläpuolelle (esim. säätämällä nimellisarvosta 0,6 MPa arvoon 0,8 MPa) liikkeen nopeuden saavuttamiseksi; tai paine alennetaan alle 0,2 MPa "energian säästämiseksi", mikä johtaa kyvyttömyyteen työntää kuormaa. Esimerkiksi logistiikkalajittelulinja sääti sylinterin paineen arvoon 0,9 MPa, ja 1 kuukauden kuluttua sylinterin tynnyrin sisäseinästä havaittiin plastinen muodonmuutos, jolloin tiivisteet pettivät täysin. Toinen tehdas alensi paineen 0,15 MPa:iin, jolloin sylinteri ei kyennyt työntämään 20 kg:n kuormaa ja lajittelija sammui usein.
Vaaraanalyysi: Ylipainekäyttö aiheuttaa sylinterin sisäisen paineen ylittävän suunnitellun laakerin rajan, mikä johtaa sylinterin piipun laajenemiseen ja muodonmuutokseen, päätykannen tiivisteen uran vaurioitumiseen ja jyrkkään vuodon lisääntymiseen. Samanaikaisesti männän varteen on liiallinen työntövoima; jos kuorma on jumissa, männänvarsi on alttiina murtumaan. Riittämätön paine johtaa siihen, että sylinterin lähtövoima ei täytä kuormitusvaatimuksia, mikä aiheuttaa liikkeen pysähtymistä tai jopa "ryömimistä" (epätasainen nopeus), mikä vaikuttaa tuotannon tarkkuuteen.
Välttämismenetelmät:
Tarkista ennen käyttöönottoa sylinterin käsikirjasta nimelliskäyttöpainealue (yleensä 0,4–0,6 MPa) ja aseta paine 80–90 %:iin nimellisarvosta tarkkuuspainesäätimellä (esim. asettamalla 0,5 MPa nimellisarvolle 0,6 MPa). Tämä varmistaa riittävän ulostulovoiman välttäen samalla ylipainevaurioita.
Jos paineen säätöä tarvitaan, se tulee yhdistää kuormituslaskelmaan: Määritä pienin tehollinen paine (matalin paine, joka voi työntää kuormaa ja varmistaa vakaan liikkeen) todellisen testauksen avulla ja lisää tämän perusteella 10–15 % marginaali lopullisen paineen asettamiseksi. Jos esimerkiksi pienin tehollinen paine 20 kg:n vaakakuorman työntämiseen testataan 0,3 MPa:ksi, lopulliseksi paineeksi asetetaan 0,33-0,35 MPa.
4. Virheellinen puskurin säätö, iskun lopun isku tai liiallinen puskurointi
Yleinen väärinkäsitys: Puskurin säädön aikana puskurin ruuvi on joko kokonaan kiinni (ei puskurointia) tai kiristetty maksimissaan (liiallinen puskurointi). Esimerkiksi elektroniikkatehdas sammutti puskurin sirukokoonpanon sylinterin käyttöönoton yhteydessä, mikä johti 50 N:n iskuvoimaan iskun lopussa männän varteen ja lastut usein halkeilevat. Toinen tehdas kiristi puskuria maksimiin ja pidensi sylinterin pidennysaikaa 0,5 sekunnista 2 sekuntiin, mikä vaikutti kokoonpanon tehokkuuteen.
Vaaraanalyysi: Ei puskurointia saa sylinterin osumaan päätykanteen suurella nopeudella iskun lopussa, iskuvoimalla, joka on 5-8 kertaa normaalia suurempi. Tämä ei ainoastaan vahingoita sisäisiä komponentteja (esim. puskurin tiivisteitä, päätykappaleita), vaan myös välittää tärinää laitteen runkoon, mikä vaikuttaa ympäröivien tarkkuuskomponenttien (esim. anturit, servomoottorit) tarkkuuteen. Liiallinen puskurointi estää ilman purkamisen puskurikammiosta vähentäen merkittävästi sylinterin liikenopeutta ja jopa aiheuttaen "stagnaatiota", mikä estää aiotun liikkeen valmistumisen.
Välttämismenetelmät:
Ensisäädön aikana kiristä puskurin ruuvi maksimissaan ja löysää sitten 1,5-2 kierrosta; tässä vaiheessa puskurivoima on kohtalainen. Työnnä sitten männänvartta manuaalisesti tunteaksesi iskun lopun iskun. Jos isku on ilmeinen, kiristä puskurin ruuvia vähitellen (1/4 kierrosta joka kerta), kunnes isku häviää ja liike on tasaista.
Suurinopeuksisille sylintereille (nopeus > 500 mm/s) tai raskaan kuormituksen sylintereille (kuorma > 100 kg) tulee käyttää ulkoista hydraulista iskunvaimenninta. Säätämällä iskunvaimentimen vaimennusnuppia sylinterin nopeus iskun lopussa voidaan laskea 500 mm/s:sta alle 50 mm/s ja iskuvoimaa voidaan säätää 10 N:n sisällä.
5. Magneettisen kytkimen asennusasennon poikkeama, tunnistusvirhe
Yleinen harhakäsitys: Magneettikytkimiä asennettaessa asento arvioidaan vain paljaalla silmällä ilman säätöä männän todellisen iskun mukaan tai rako sylinterin seinämään ylittää 5 mm. Esimerkiksi pakkaustehdas asensi magneettikytkimen sylinterin iskun keskelle, mutta varsinainen mäntä ei päässyt siihen asentoon kuormitusvastuksen vuoksi, jolloin kytkin ei koskaan saanut signaalia. Toisella tehtaalla oli 8 mm rako asennuksen aikana, ja kytkimessä havaittiin usein "väärä tunnistus" (laukaisi signaalin, kun mäntää ei ollut).
Vaaraanalyysi: Magneettisen kytkimen asennon poikkeama estää sylinterin liikkeen tarkan havaitsemisen, eikä laitteen ohjausjärjestelmä voi määrittää, onko sylinteri paikallaan. Tämä voi johtaa "virheelliseen toimintaan" (esim. työkappaleen siirtäminen kiinnittämättä sitä) tai "pysäytys" (sylinteri on paikallaan, mutta kytkin ei havaitse sitä), mikä vähentää tuotannon tehokkuutta yli 30 %. Liialliset aukot vähentävät kytkimen vastaanottamaa magneettikentän voimakkuutta, mikä alentaa tunnistusherkkyyttä ja johtaa jopa 20 %:n virheelliseen tunnistusosuuteen, mikä vaikuttaa vakavasti laitteen vakauteen.
Välttämismenetelmät:
Ennen asennusta työnnä mäntä manuaalisesti tunnistettavaan asentoon (esim. jatkopää, sisäänvetopää), merkitse vastaava asento sylinterin ulkoseinään ja asenna sitten magneettikytkin tiukasti merkittyä paikkaa vasten varmistaen, että kytkimen ja sylinterin seinämän väliin jää ≤1 mm rako.
Suorita asennuksen jälkeen dynaaminen testi: Käytä sylinteriä jatkuvasti 100 sykliä ja tarkkaile, laukeaako kytkin tarkasti joka kerta. Jos tunnistus puuttuu, hienosäädä kytkimen asentoa (liikkumalla 0,5 mm joka kerta), kunnes tunnistus on vakaa. Jos puuttuva tunnistus ilmenee edelleen, tarkista, onko männän magneettirengas demagnetoitu ja vaihda se tarvittaessa.
6. Paineen säilytystestin ohittaminen käyttöönoton jälkeen mahdollisen vuodon huomiotta jättäminen
Yleinen väärinkäsitys: Sylinterin käyttöönoton jälkeen sylinteri otetaan käyttöön niin kauan kuin liike on normaalia, eikä paineenkestotestiä suoriteta, mikä johtaa havaitsemattomaan mahdolliseen vuotoon. Esimerkiksi lääketehdas ei suorittanut paineenkestotestiä täyttösylinterin käyttöönoton jälkeen; 3 päivän kuluttua päätykorkista havaittiin lievä vuoto, ja nestemäiseen lääkkeeseen sekoitettiin paineilmaa, mikä aiheutti koko tuote-erän romutuksen. Toisella tehtaalla oli piilevä vuoto sauvattomassa sylinterissä, joka kulutti 20 % enemmän paineilmaa kuukauden sisällä ja lisäsi energiakustannuksia.
Vaaraanalyysi: Mahdollista vuotoa (vuoto <5mL/min) on vaikea havaita lyhyessä ajassa, mutta pitkäaikainen käyttö hukkaa ilmansyötön (kukin vuotava sylinteri kuluttaa noin 500m³ paineilmaa vuodessa). Samalla se saastuttaa ympäristöä (esim. elintarvike- ja lääketeollisuuden vuotanut ilma saastuttaa tuotteita). Jos vuoto tapahtuu lähellä sähkökomponentteja, se voi myös aiheuttaa sähköisiä oikosulkuja ja turvallisuusonnettomuuksia.
Välttämismenetelmät:
Suorita käyttöönoton jälkeen paineenpysyvyyskoe: Sulje sylinterin ilmanottoventtiili, pidä sisäinen paine 80 %:ssa nimellispaineesta, levitä saippuavettä kaikkiin sylinterin suljettuihin osiin (päätykannet, ilma-aukot, liittimet) ja tarkkaile 10 minuuttia. Jos kuplia ei näy, vuotoa ei ole; Jos ilmaantuu kuplia, merkitse vuotokohta ja korjaa se.
Avainasennossa oleville sylintereille (esim. aseptinen täyttö, tarkkuusasennus) paineenkestotesti tulee suorittaa kuukausittain. tavallisissa asennoissa oleville sylintereille testi on suoritettava neljännesvuosittain. Luo testipöytäkirjat mahdollisten vuotoongelmien nopeaksi tunnistamiseksi ja käsittelemiseksi.