

Nopeassa kokoonpanosolussa, joka käy hyvin yhden viikon ja alkaa menettää sykliaikaa seuraavalla, ilmenee harvoin sylinterivikaa. Useimmiten ongelma on piilotettu alimitoitettuun suodattimen säätimeen, vuotavaan liittimeen tai solenoidiventtiiliin, jota ei ole koskaan luokiteltu käyttöjaksolle. Pneumaattisten automaatiolaitteiden suorituskyky riippuu siitä, että kaikki ilmareitin komponentit toimivat yhdessä kompressorin ulostulosta päätetehostimeen. Jos jonkin yksittäisen elementin määrittely on väärä, hinta ei ole välitön; se näkyy kuukausien aikana hitaampina jaksoina, korkeampana ilmankulutuksena ja arvaamattomina seisokkeina. Pneumaattisten komponenttien valitseminen systemaattisesti sen sijaan, että osia vaihdettaisiin yksitellen, on nopein tapa tehdä linjasta luotettavampi.
Tämä opas perustuu oivalluksiin 23 vuoden pneumaattisten komponenttien valmistuksesta CKT Pneumatic , jossa yli 20 000 puolivalmiista osaa ja 90 prosenttia omasta prosessoinnista tarjoavat suoran altistuksen venttiilien, sylintereiden, alipainegeneraattoreiden ja ilmankäsittelyyksiköiden todelliselle käyttäytymiselle. Vastaamme kolmeen kysymykseen: mikä tekee pneumaattisesta järjestelmästä luotettavan, mitkä komponentit ovat tärkeimpiä kussakin sovelluksessa ja kuinka hankintatiimit voivat välttää ennenaikaiseen huoltoon johtavat virheet.
Pneumaattiset automaatiolaitteet: järjestelmänäkymä
Paineilma kulkee pitkän matkan ennen kuin se toimii. Se lähtee kompressorista, jäähtyy jälkijäähdyttimessä, suodattuu, kulkee paineensäätimen läpi, saa voitelun, saavuttaa suuntasäätöventtiilin, kulkee letkun läpi ja vasta sitten tulee toimilaitteeseen. Koko linjan suorituskyvyn määrää kyseisen ketjun heikoin lenkki. 50 mm:n reikäinen sylinteri voi työntää riittävällä voimalla, mutta jos paineensäädintä ei ole mitoitettu oikein, kuormitettu painehäviö tekee iskun hitaaksi. Tehokalla solenoidiventtiilillä ei ole merkitystä, jos suodatin on tukossa, koska venttiili ei saa tarpeeksi ilmaa.
| Moduuli | Tyypilliset komponentit | Suorituskykyvaikutus |
|---|---|---|
| Ilman valmistelu | Suodatin, säädin, voitelulaite | Estää saastumisen, ylläpitää vakaata painetta, säätelee voitelua |
| Suuntaohjaus | Solenoidiventtiilit, ilmaventtiilit, manuaaliset venttiilit | Määrittää vastenopeuden ja syklin luotettavuuden |
| Aktivointi | Sylinterit, tarttujat, pyörivät toimilaitteet | Muuntaa paineen mekaaniseksi liikkeeksi ja voimaksi |
| Tyhjiökäsittely | Tyhjiögeneraattorit, imukupit, tyhjiösuodattimet | Mahdollistaa tuhoamattoman osien poiminnan ja sijoittamisen |
| Tarvikkeet | Liittimet, äänenvaimentimet, letkut, puskurit | Vaikuttaa vuodon määrään, meluon ja komponenttien kulumiseen |
Järjestelmänäkymä auttaa yhdellä käytännöllisellä tavalla: vian ilmetessä syy on usein yhden moduulin päässä oireesta. Jos alipainelinjan tartuntavoima heikkenee, ongelma voi olla alipainegeneraattorissa, tukkeutuneessa tyhjiösuodattimessa tai kuluneessa imukupissa. Pelkän kupin vaihtaminen ilman ylävirran paineen tarkistamista on yleisin automaattisten linjojen toistuvien vikojen lähde.
Ilman valmistelu: F.R.L. Yksiköt ensimmäisenä puolustuslinjana
Paineilman laatustandardin ISO 8573-1 mukaan paineilma luokitellaan kiintoainepitoisuuden, vesipitoisuuden ja öljypitoisuuden mukaan. Useimmat mielivaltaiset teolliset paineilmajärjestelmät toimittavat ilmaa, jonka hiukkaskoko voi vahingoittaa tiivisteitä ajan myötä. Kuivaamaton ilma, joka pääsee sylinteriin tai solenoidiventtiiliin, muodostaa kondensaatiota metallionteloihin, mikä johtaa ruosteeseen ja kiinnittyviin keloihin jäätyneissä ympäristöissä tai tehdasasetuksissa. Voiteluaineet lisäävät öljysumua kitkan vähentämiseksi, mutta oikealla voiteluaineella ja virtausnopeudella on väliä.
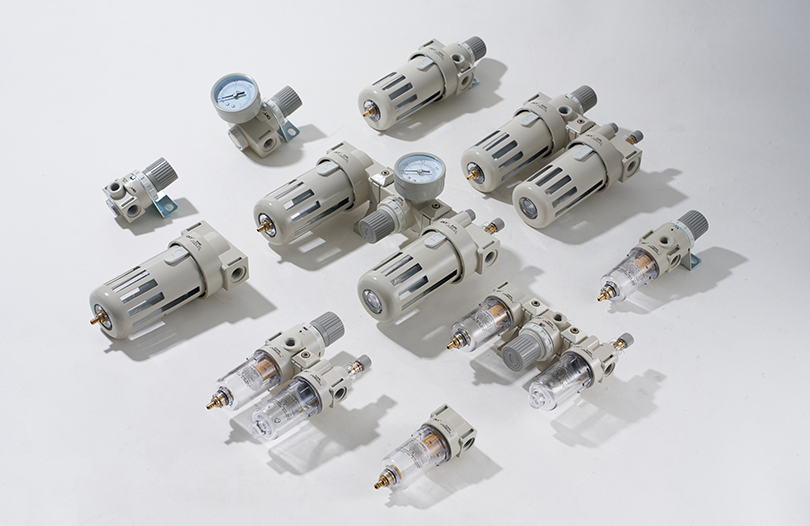
Hyvin valittu F.R.L. yksikkö toimii ensimmäisenä puolustuslinjana. Suodatin suojaa alavirran osia pölyltä, ruosteelta ja kondensaatiolta. Säädin ylläpitää painetasoa, jolla toimilaite on suunniteltu toimimaan. Voitelulaite varmistaa, että venttiilien ja sylinterien sisällä olevat liikkuvat osat saavat hallitun öljysumun. Jokainen näistä toiminnoista edistää yksinkertaista lopputulosta: tasaista suorituskykyä miljoonien jaksojen aikana.
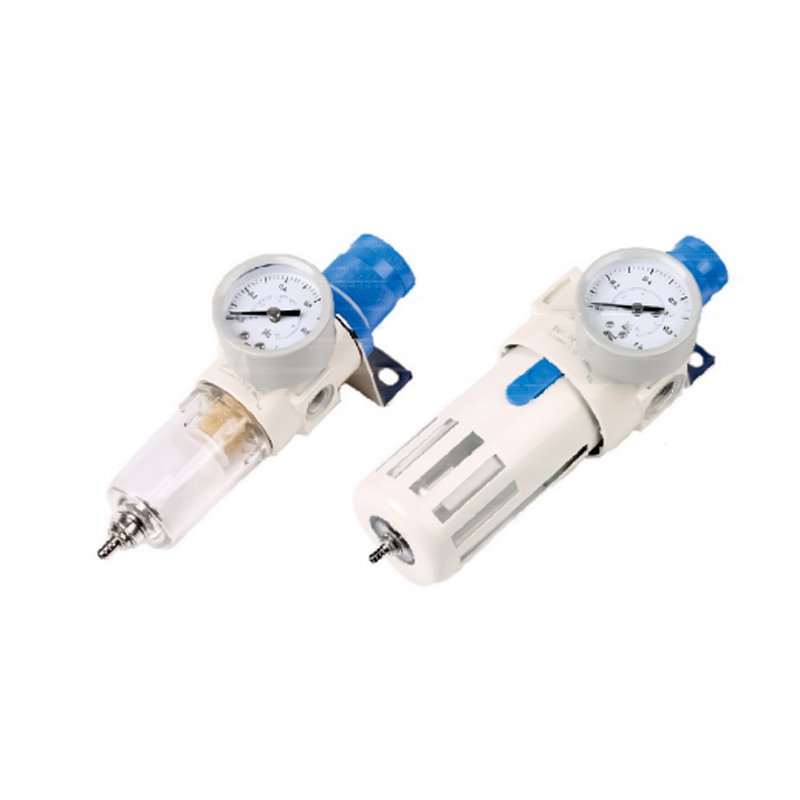 AFR/BFR-sarjan paineensäätösuodatin luotettavaan F.R.L. Valinta Tässä kompaktissa suodatinsäätimessä on pieni painehäviö ja korkea vedenerotus, ja itselukittuva mekanismi ylläpitää asetetun paineen. Sen laaja säätöalue tukee myötävirtaus- ja painevaatimusten yhteensovittamista. Näytä tuote →
Valintapisteet F.R.L. yksiköt ymmärretään usein väärin. Virtausnopeus on ensimmäinen tarkistettava parametri. Liian pieni suodatinsäädin aiheuttaa liiallisen painehäviön, kun järjestelmä on täynnä. Vakioopas on F.R.L. vähintään 20 prosenttia suurempi kuin kaikkien samanaikaisesti käynnissä olevien alavirran toimilaitteiden virtausvaatimusten summa. Paineensäätöalueen tulee myös vastata koneen työpainetta. 0,5 MPa:lla pyörivällä linjalla säätimen säätöalueen tulee olla vaadittua arvoa leveämpi, jotta asetusarvo ei ole sen jännevälin ääripäässä.
- Suodattimen huokoskoko: 40 μm on yleinen yleiskäyttöön; 5 μm käytetään tarkkuus- tai korkeakierroskoneissa.
- Säätimen herkkyys: paremmat mallit ylläpitävät vakaata painetta dynaamisten virtausmuutosten aikana.
- Voitelulaite: Tiputusmäärän on oltava säädettävissä sylinterin koon ja jaksotiheyden mukaan.
Yleinen virhe on sijoittaa F.R.L. liian kaukana jakelusarjasta. Pitkät etäisyydet säätimen ja suuntaventtiilin välillä lisäävät paineviivettä ja aiheuttavat epäyhtenäisiä sylinterin nopeuksia. Mitä lähempänä F.R.L. on työalueelle, sitä tarkemmin painetta ohjataan.
Suuntaohjaus: Solenoidiventtiilit ja valintakriteerit
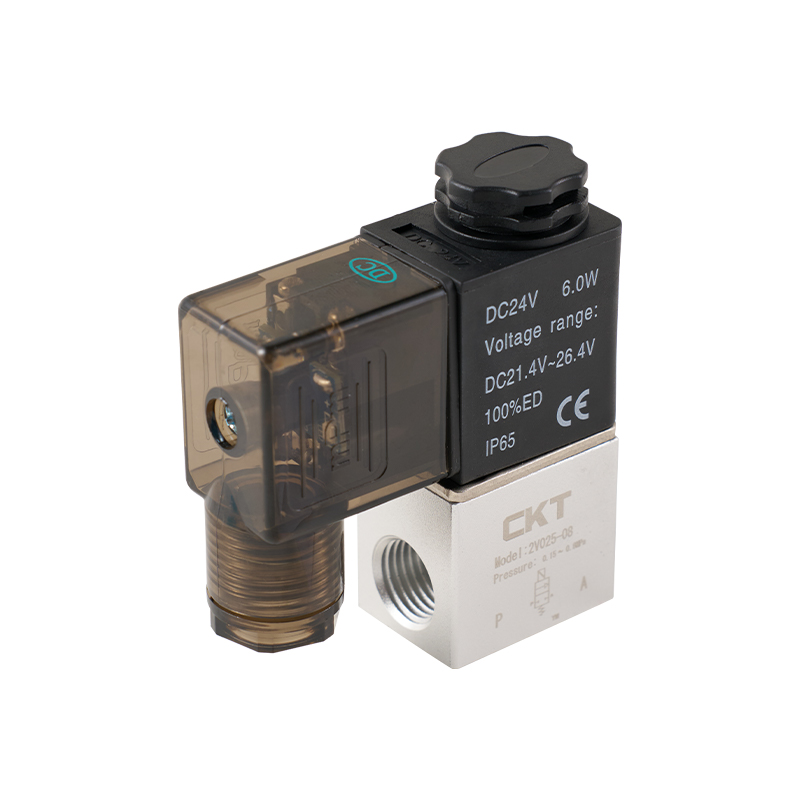
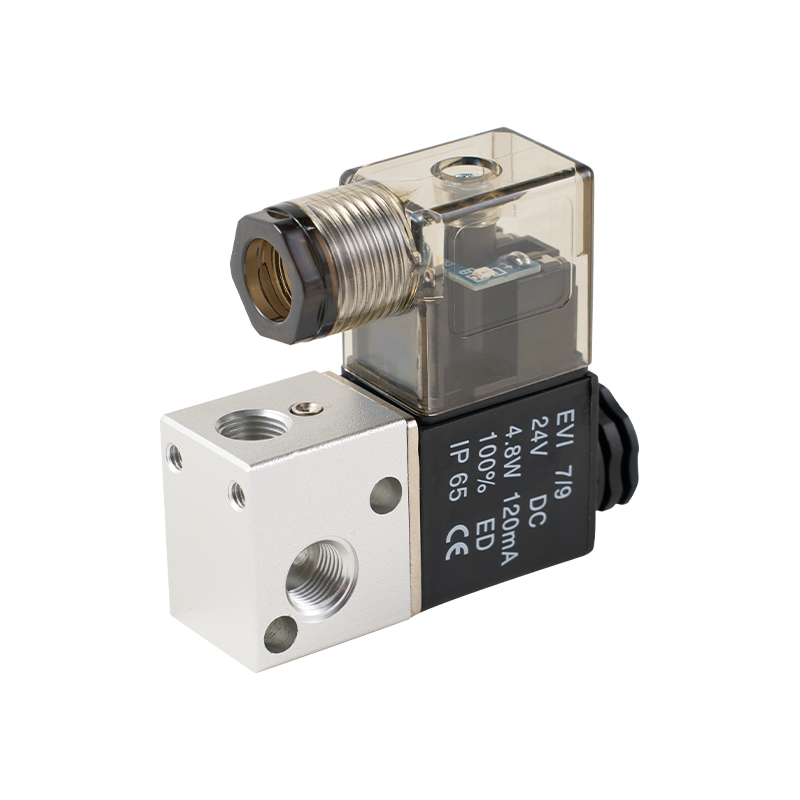
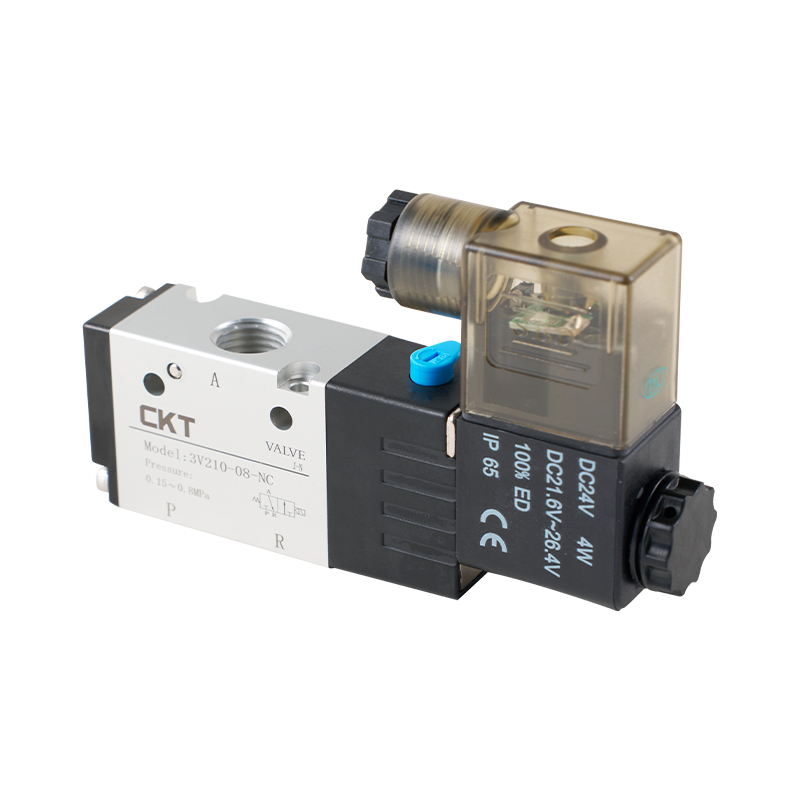
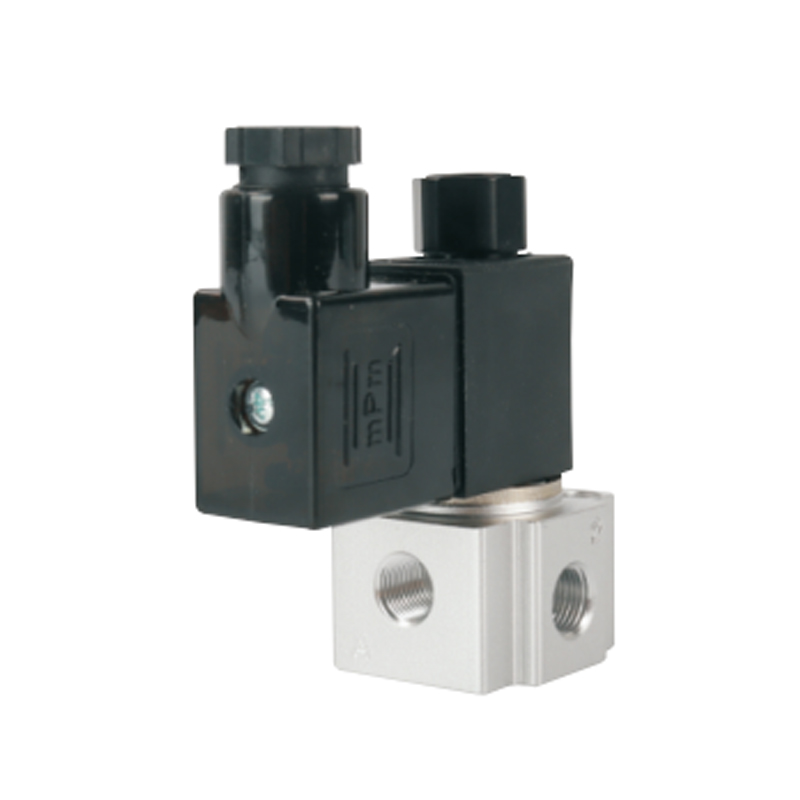
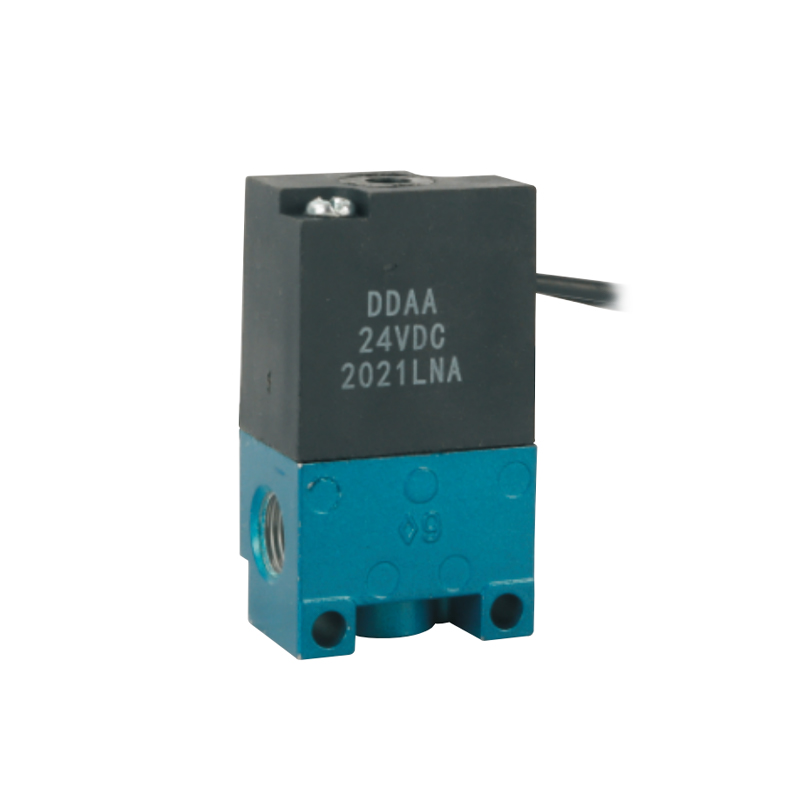
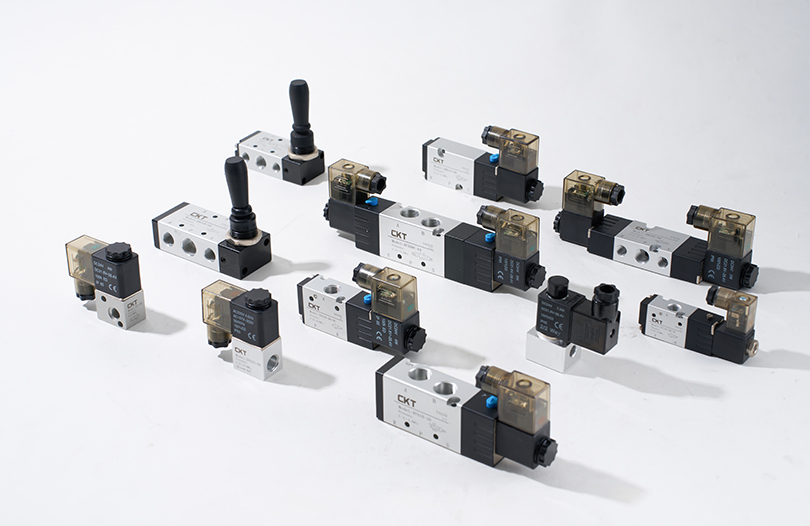
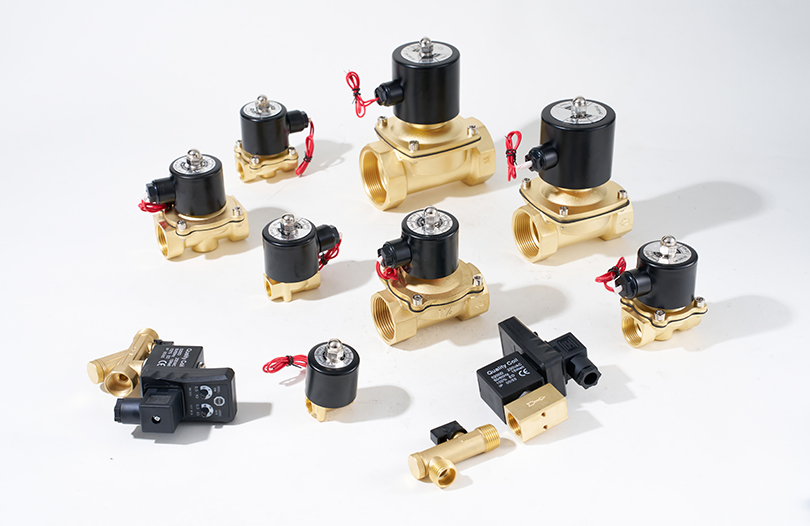
Suuntaventtiilit sanelevat, kuinka nopeasti sylinteri reagoi ja kuinka kauan se pysyy asennossaan. Kaksi perusrakennetta ovat suoratoimisia ja pilottikäyttöisiä. Suoratoimiset venttiilit liikuttavat kelaa tai mäntää solenoidin avulla ja niillä on yleensä lyhyempi vasteaika pienivirtaussovelluksissa. Pilottiohjatut venttiilit käyttävät pilottisignaalia pääkelan liikuttamiseen, mikä mahdollistaa suuremmat virtausnopeudet ilman liiallista kelan virrankulutusta.
Tärkein määritys on Cv-kerroin (virtauskerroin). Korkeampi Cv tarkoittaa, että venttiili pystyy kuljettamaan enemmän ilmaa tietyllä painehäviöllä. Jos sylinteri vaatii tietyn virtauksen saavuttaakseen tavoitenopeuden, liian alhaisella Cv:llä varustetun venttiilin valinta rajoittaa maksimiiskunopeuden. Esimerkiksi 32 mm:n sylinteri, jonka iskunpituus on 100 mm 0,6 MPa:lla, voi suorittaa syklin nopeasti venttiilillä, jonka Cv on 0,35, mutta jos Cv putoaa arvoon 0,2, iskuaika voi kasvaa 30-40 prosenttia samoissa käyttöolosuhteissa.
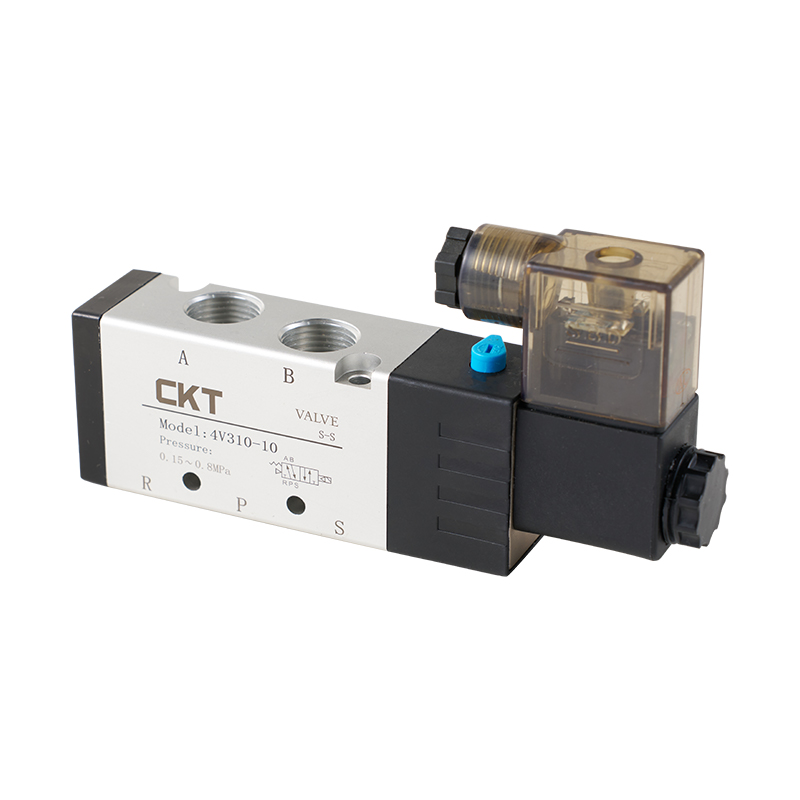
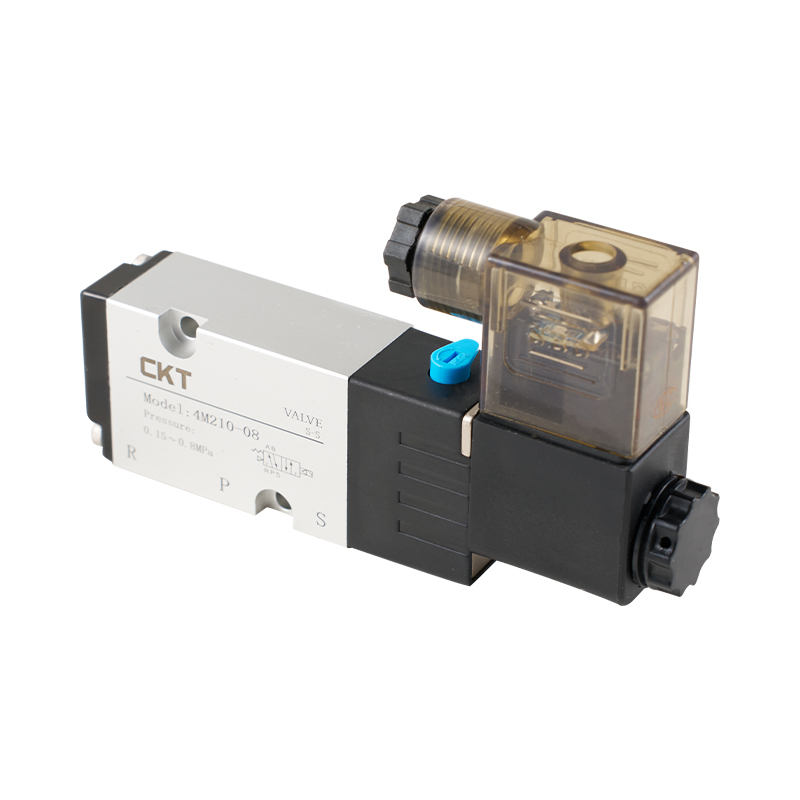
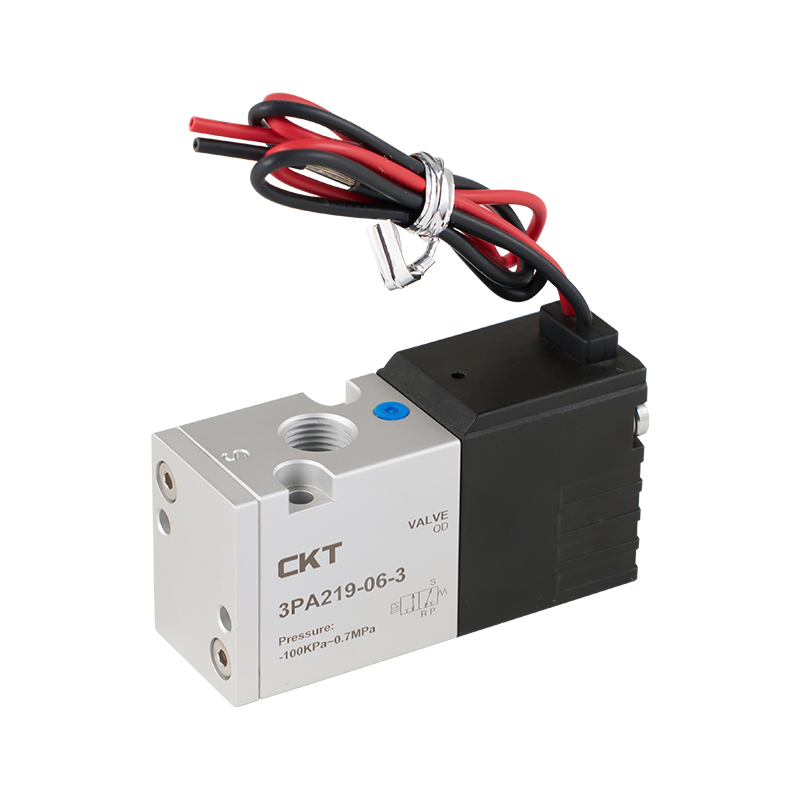
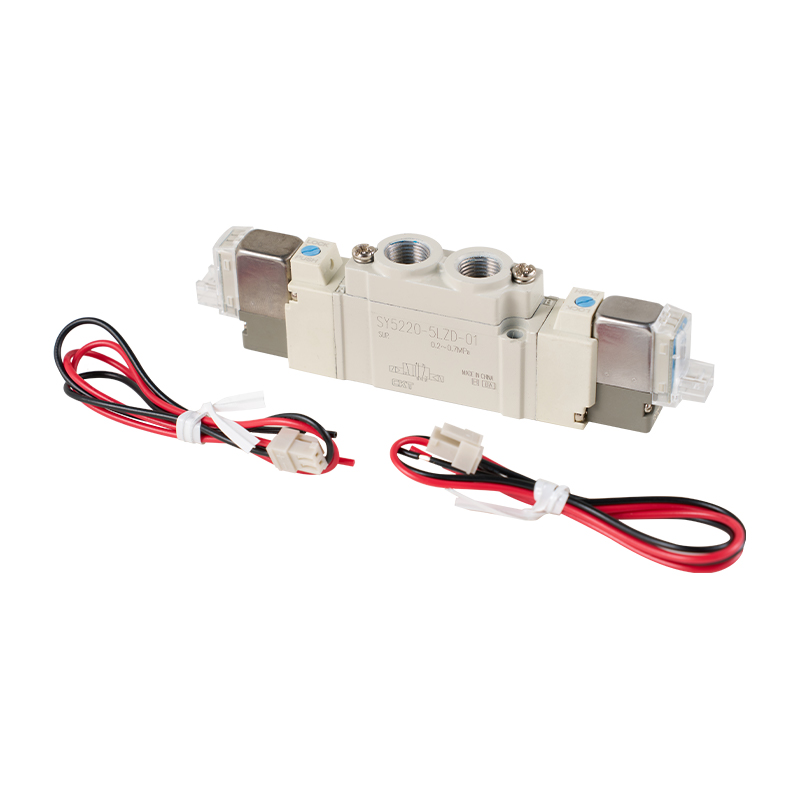
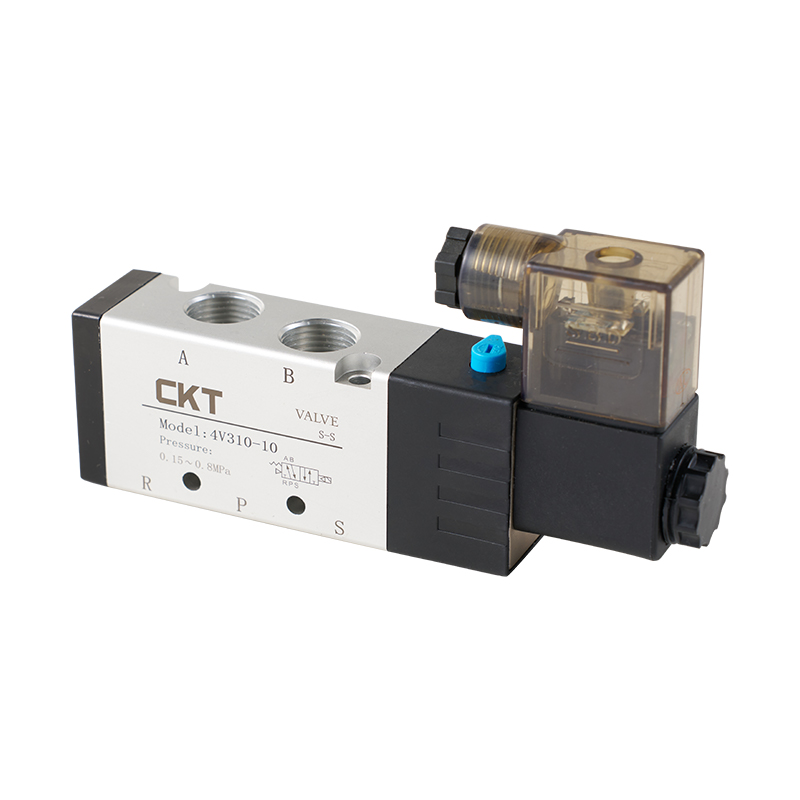 4V-sarjan pilottiohjattu 5-tiemagneettiventtiili korkealla virtauksella ja nopealla vasteella 4V-sarja tarjoaa liukuvan pylvään tiivisteen alhaiseen vuotoon ja dynaamiseen vasteeseen valinnaisilla kolmiasentoisilla keskustoiminnoilla. Sen Cv-arvot ja nopea käyttö tekevät siitä sopivan tarkkaan sylinterin ohjaukseen. Näytä tuote →
Vasteaika on toinen ratkaiseva tekijä korkean kierroksen koneissa. Pneumaattisten sovellusten solenoidiventtiilit reagoivat tyypillisesti 5-20 millisekunnin sisällä jännitteestä, kelan tehosta ja sisäisestä virtausreitistä riippuen. Laitteissa, jotka toimivat jatkuvasti kolmella jaksolla sekunnissa, 10 ms:n ja 25 ms:n vasteajan välinen ero muuttaa käytettävissä olevaa käyttöjaksomarginaalia. Jos mekanismin rakenne on laskettu lyhyemmälle vasteajalle, mutta venttiili on hitaampi, kone ei ehkä saavuta odotettua suorituskykyä. Tästä syystä CKT suosittelee venttiilin vasteen ja virtauksen vahvistamista yhdessä sylinterin mitoituksen kanssa ennen ostamista.
| Parametri | Suositeltu alue | Miksi sillä on merkitystä |
|---|---|---|
| Cv-tekijä | 0,1 - 1,5 toimilaitteen koosta riippuen | Määrittää suurimman virtauksen ja siten suurimman nopeuden |
| Vastausaika | 5-20 ms | Vaikuttaa suoraan laitteiden käsittelyn sykliaikaan |
| Jännite ja watti | DC24V yhteinen; Saatavilla AC110/220V | Vaikuttaa energiankulutukseen ja patterin lämmön muodostumiseen |
| Suojausluokka | IP40 tai korkeampi puhdastiloihin, IP65 kosteisiin tiloihin | Estää arvaamattomat viat ankarissa ympäristöissä |
Asennuslaatu vaikuttaa myös venttiilin suorituskykyyn. Löysä sähköliitäntä tai jännityksenpoistovika aiheuttaa ajoittaista kelan toimintaa, jota on tunnetusti vaikea diagnosoida. Vastaavasti pakoputken äänenvaimentimen puuttuminen lisää melua ja voi vetää pölyä takaisin venttiilin sisäiseen jousikammioon, mikä nopeuttaa kelan kulumista.
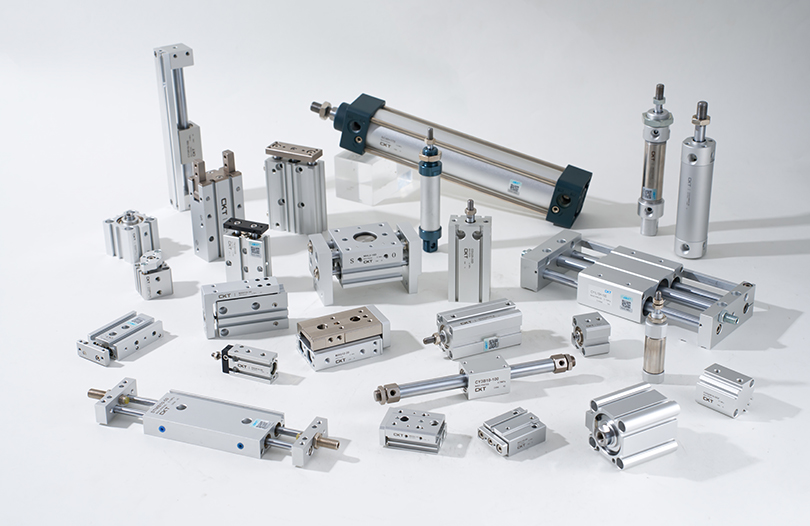
Käyttö: Ilmasylinterit luotettavaa liikettä varten
Ilmasylinterit ovat pneumaattisen automaation työvarsi. Valinta alkaa reiän koosta, joka määrittää tuotetun voiman. Voima lasketaan työpaineella kerrottuna männän pinta-alalla. 0,5 MPa:lla 32 mm:n reikäinen sylinteri synnyttää noin 402 N:n voiman työntösuunnassa. 50 mm:n sylinteri tuottaa noin 981 N samalla paineella. Jos kuorma on 600 N, 32 mm:n reikä ei pysty tekemään työtä, vaikka teoreettinen voima vaikuttaakin läheltä; kitka, suuren nopeuden pieneneminen ja venttiilin virtaushäviöt vähentävät tehollista voimaa 10-30 prosenttia.
 SC-sarjan raidetangon vakiosylinteri, jossa kompakti muotoilu ja säädettävä vaimennus Tämä raidetangon sylinteri tarjoaa luotettavan voimantuoton reikäkokojen välillä vakaalla pehmusteella ja korkean lämpötilan tiivisteillä. Sen nopeusalue ja kompakti pituus sopivat tehokkaasti erilaisiin iskuvaatimuksiin. Näytä tuote →
Iskun pituuden tulee vastata liikeetäisyyttä, mutta veto ei saa koskaan ylittää tarpeettomasti vaatimusta. Mitä pidempi isku, sitä enemmän paineilmaa kulutetaan sykliä kohden ja sitä enemmän sauva on alttiina sivukuormitukselle ja nurjahdusriskille, erityisesti raidetangorakenteissa. Ilmasylintereiden valmistajat tarjoavat yleensä suurimman sallitun männän nopeuden kullekin reikäkoolle. Esimerkiksi vakiosylinterit voivat toimia luotettavasti jopa 500 mm/s nopeuksilla, kun taas ohutrunkoisilla sylintereillä tai erikoissylintereillä voi olla erilaiset rajat. Nimellisnopeuden ylittäminen aiheuttaa ennenaikaista tiivisteiden kulumista ja voi aiheuttaa liiallisen iskunvaimennusiskun iskun lopussa.
Sylinterityypit ja sovellusten sopivuus
Perusero on tavallisten raidetangosylintereiden välillä, jotka ovat kestäviä ja helppoja asentaa useilla asentovaihtoehdoilla; ohuet sylinterit, jotka sopivat pieniin tiloihin; ja sauvattomat sylinterit, jotka säästävät tilaa pitkätahtisissa liikkuvissa sovelluksissa. Moniakseliset sylinterit, kuten CXS, toimivat yhdistettyinä kaksisylinterisinä toimilaitteina lyhyemmän iskun poiminta- ja paikkayksiköissä. Pneumaattiset tarttujat, mukaan lukien rinnakkaiset ja nokkatyyppiset yksiköt, ovat erikoissylintereitä, joissa on kaksi vastakkaista leukaa osien kiinnitystä varten.
- Vakiosylinterit, kuten SC-sarja, tarjoavat laajimman valikoiman asennusvaihtoehtoja ja ovat koneenrakennuksen työhevonen.
- Ohuet sylinterit ovat suositeltavia, kun pystysuora tila on rajallinen, mutta sivukuormitus on minimaalinen.
- Varrettomat sylinterit valitaan, kun iskunpituus ylittää kaksinkertaisen tavanomaisen sylinterin tilan.
- Tarttujaa käytetään auto- ja elektroniikkakokoonpanossa osien luotettavaan kiinnitykseen.
Pehmustus on tärkeä valintakohta. Iskun lopussa iskevä sylinteri vaimentaa enimmäkseen mekaanista rakennetta aiheuttaen komponenttien väsymistä. Vakiosylintereissä säädettävillä pehmusteventtiileillä insinööri voi pehmentää iskun lopun iskua. Koneessa, joka käy 60 kierrosta minuutissa, iskunvaimennusvoima voi tarkoittaa eroa vuosissa ja kuukausissa mitatun huoltovälin välillä.
Tyhjiöautomaatio: Tyhjiön luominen ja käyttäminen osien käsittelyyn
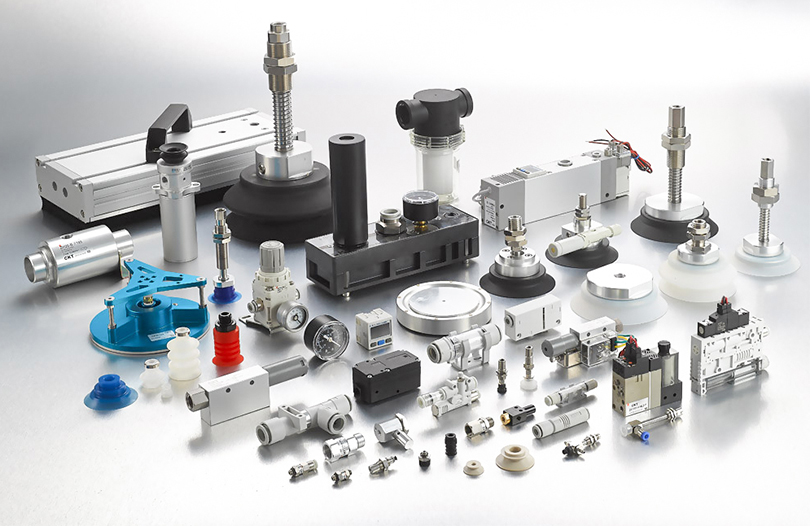
Tyhjiökomponenteilla on ainutlaatuinen rooli pneumaattisten automaatiolaitteiden luettelossa. Osien työntämisen sijaan ne nostavat, pitävät ja vapauttavat osia käyttämällä paine-eroa. Vakuumigeneraattorit ovat itsenäisiä yksiköitä, jotka käyttävät ilmansyöttöä tyhjiön luomiseen Venturi-ilmiön avulla. Ne ovat kompakteja, edullisia ja luotettavia pienille osille. Monivaiheiset tyhjiögeneraattorit tuottavat korkeamman tyhjiön ja käyttävät vähemmän ilmaa kuin yksivaiheiset yksiköt, mikä tekee niistä arvokkaita suljetun kierron kuljetuksessa tai huokoisten materiaalien käsittelyssä.
Tyhjiögeneraattorin valinta alkaa vaaditusta alipainetasosta ja imuvirtauksesta. Tyhjiötaso -20 - -40 kPa riittää pitämään litteitä, jäykkiä osia, kuten metallilevyjä tai lasipaneeleja. Huokoiset materiaalit, kuten pahvi, pystyvät pitämään vain osittaisen tyhjiön, mikä vaatii suurempaa imuvirtausta generaattorissa vuodon kompensoimiseksi. Sileä jäykkä pinta voi olla -80 kPa tai enemmän, mutta imuvirtauksen tulee olla vain kohtalainen. Väärä alipainetason ja imuvirtauksen yhdistelmä johtaa jatkuviin releen pysäytyshäiriöihin käytön aikana.
Myös imukupeilla on tärkeä rooli. Paljetyyppiset kupit mukautuvat kaareviin pintoihin, kuten joustaviin pakkauspusseihin. Litteät kupit sopivat parhaiten jäykille sileille pinnoille. Erityiset sienikupit on suunniteltu kuvioiduille tai epätasaisille pinnoille, joille tavallinen kuppi vuotaisi. Kosketuksettomat kupit on tarkoitettu herkille materiaaleille kosketusjälkien estämiseksi. Pakkauskoneiden käyttäjille pinnan profiilista poikkeavan kupin valinta johtaa heikon pitovoimaan ja usein putoaviin osiin. Esimerkiksi CKT:n CBLP-sarja on suunniteltu erityisesti monitaitettuihin aallotettuihin kuppeihin joustaviin pakkauspusseihin.
Tyhjiösuodattimet ja takaiskuventtiilit ovat tärkeitä tukikomponentteja. Suodatin pitää pölyn poissa alipainegeneraattorista ja pidentää sen käyttöikää. Tyhjiösäädin säätää alipainetasoa suojaamaan ohuita tai herkkiä osia yliimulta. Tyhjiövaroventtiili voi vapauttaa alipaineen välittömästi, kun järjestelmä sammutetaan tai kun osa siirretään, mikä parantaa syklin nopeutta ja ehkäisee vaurioita.
Pneumaattisten komponenttien sovittaminen yleisiin automaatiotehtäviin
Insinööritiimit kysyvät usein, riittääkö vakiosylinteri vai tarvitaanko sauvaton sylinteri tai servo-ohjattu toimilaite. Vastaus riippuu koneen työkierrosta ja kehyksen fyysisistä rajoituksista. Pakkauslinjalla kompakti F.R.L. ja solenoidiventtiili yksinkertaisella minisylinterillä saattaa toimia paremmin kuin suurireikäinen sylinteri, koska vaadittu isku on lyhyt ja tilaa on vähän. Lajittelu- tai tarkastusjärjestelmässä toimilaitteen laukaisemaa mekaanista venttiiliä voidaan käyttää sekvenssin käynnistämiseen, mutta joustavuuden vuoksi suositaan yleensä PLC:hen kytkettyä solenoidiventtiiliä.
| Sovellus | Ydinkomponentit | Valinta Focus |
|---|---|---|
| Osien poiminta ja sijoitus | Tarraimet, alipainegeneraattori, imukupit | Hyötykuorma, pintakosketus, vastenopeus |
| Materiaalin kuljetus | Tyhjiökuljetin, monivaiheiset ejektorit | Ilmankulutus, tyhjiövirtaus, materiaalin huokoisuus |
| Laatikon sulkeminen ja painaminen | Vakiosylinterit, F.R.L., 4-tieventtiilit | Voiman, iskun, sivukuormituksen vastus |
| Nopea lajittelu | Kompaktit venttiilit, korkeataajuiset sylinterit | Vastausaika, cycle rate, cushioning |
| Kiinnitys ja pito | Mekaaniset venttiilit, tartuntosylinterit, ilmansuodatin | Puristusvoima, toistettavuus, turvallisuus |
Keskeiset tekniset parametrit, jotka vaikuttavat hankintapäätöksiin
Pneumaattisten automaatiolaitteiden hankintapäätöksiä ei tule koskaan tehdä pelkästään hinnan perusteella. Useilla teknisillä parametreilla on suora vaikutus elinkaarikustannuksiin, ja niiden ymmärtäminen auttaa välttämään huonoja valintoja, jotka näkyvät huoltotaakana takuun umpeutumisen jälkeen.
Painealue ja toimintapiste
Vakio pneumaattiset komponentit on suunniteltu toimimaan painealueella 0,1–0,8 MPa, useimmat koneet on asetettu 0,5–0,7 MPa:iin. Jos säädin on asetettu arvoon 0,5 MPa, komponenttien on toimittava yhdenmukaisesti tässä kohdassa. Ohjauspaineen 0,05–1,0 MPa:n venttiili on usein käytännöllinen valinta teollisuuslinjoille, koska se sietää paineen vaihteluita vuorovaihdon aikana. Tyhjiöjärjestelmissä painealue kPa:na on merkityksellisempi. Tyhjiögeneraattorit tulee sovittaa järjestelmän pahimman mahdollisen alipainetarpeen mukaan.
Vasteaika ja kiertonopeus
Korkean syklin laitteet vaativat vasteajan, joka tukee tavoitejaksonopeutta. Koneessa, joka käy 40 sykliä minuutissa, syklin kokonaisaika on 1,5 sekuntia. Venttiilin vaste voi olla vain 10 millisekuntia, mutta jos sylinteriltä kuluu 600 millisekuntia liikkuakseen 150 mm ja kone tarvitsee 300 ms viiveen, matematiikka jättää vain 590 millisekuntia jäljellä oleville liikkeille. Jos komponenttien vaste on suunniteltua hitaampi, koneessa ei ole puskuria ja se epäonnistuu huippukysynnän aikana.
Ilmankulutus ja energiatehokkuus
Pneumaattisten järjestelmien energiatehokkuus määritellään usein sykliä kohden kulutetun paineilman määrällä. Pidemmällä iskulla varustettu sylinteri kuluttaa enemmän ilmaa. Vain 1 mm:n vuotoaste liittimessä voi lisätä ilmankulutusta tuhansilla litroilla vuodessa. Ilmankulutuksen mittaaminen konesykliä kohti on huomiotta jäänyt, mutta tehokas työkalu käyttökustannusten alentamiseen. Tehtaissa, joissa on tuhansia syklejä päivittäin, hyvin tiivistettujen komponenttien ja oikean kokoisten sylinterien valinta säästää paljon enemmän kuin halvemman toimittajan käyttämisestä aiheutuvat säästöt.
Käyttöikä ja kulumisaste
Pneumaattiset venttiilit luokitellaan usein miljoonilla sykleillä. Laadukas solenoidiventtiili voi tuottaa 10 miljoonaa jaksoa, kun taas raskaasti kuormitettu sylinterin tiiviste saattaa olla tarpeen vaihtaa 2–5 miljoonan iskun jälkeen. Ympäristö on keskeinen muuttuja: pölyinen, kostea tai kemiallisesti aggressiivinen ilma lyhentää komponenttien käyttöikää huomattavasti. Yksinkertainen suodatusyksikön tai päivitetyn tiivistemateriaalin vaihto voi lisätä käyttöaikaa tuhansia tunteja.
Asennus- ja huoltokäytännöt, jotka estävät seisokkeja
Oikea asennus vaikuttaa käyttöikään yhtä paljon kuin komponenttien laatu. Ensimmäinen vaihe on varmistaa, että paineilma on kuivattu ja suodatettu riittävästi ennen kuin se tulee koneeseen. Putkilinja on huuhdeltava ennen pneumaattisten lisävarusteiden kiinnittämistä. Putkesta jääneet roskat ovat ensisijainen syy äänenvaimentimien tukkeutumiseen ja kiinnittyviin keloihin. Tyypillisen teollisuuden huoltokäytännön mukaisesti ilmansuodatinelementit tulee tarkastaa 4000 käyttötunnin välein tai aikaisemmin, jos painehäviö suodattimessa on havaittavissa.
Tiivisteiden yhteensopivuus on toinen seikka, joka jätetään huomiotta. Paineilman lämpötila ja öljysumu voivat saada kumitiivisteet turpoamaan, kutistumaan tai halkeilemaan. On tärkeää tarkistaa, että tiivistemateriaali on yhteensopiva käyttölämpötila-alueen kanssa. CKT:n sisäinen tuotantokäytäntö on testata tiivisteitä 100-prosenttisesti omassa kokoonpanoprosessissa, mikä antaa hyvän näkyvyyden tiivisteiden käyttäytymiseen valvotuissa valmistusolosuhteissa.
Säännölliseen huoltoon tulee sisältyä sylinterin pehmusteen säädön tarkistaminen, pakokaasujen äänenvaimentimien puhdistaminen ja sen varmistaminen, että magneettikytkimet eivät ole siirtäneet asennusasentoaan. Monissa tehtaissa yksinkertainen kytkimien viiveiden muuttaminen on perimmäinen syy siihen, että kone menettää yhden tai kaksi iskua minuutissa. Akustinen vuototarkistus saippualiuoksella tai nykyaikaisella ultraäänitunnistimella voi tunnistaa liittimien vuodot, jotka ovat suurin yksittäinen hukkaan menevän energian lähde pneumaattisissa laitoksissa.
Kun sylinterin luotettavuudesta tulee kriittistä, nousee esiin sylinterin asennus ja suuntaus. Virhe sylinterin akselin ja liikkuvan kuorman välillä voi lyhentää todellista käyttöikää vain murto-osaan suunnitellusta käyttöiästä. Ymmärtäminen sylinterin virheellisen asennuksen piilokustannukset on tärkeämpää kuin edullisimman sylinterin valinta.
FAQ
Kuinka valitsen koneelleni oikean pneumaattisen automaatiolaitteen?
Aloita määrittelemällä tehtävä: siirtäminen, tarttuminen, painaminen, nosto tai lajittelu. Määritä kuorman paino, iskun pituus, vaadittu nopeus, käytettävissä oleva käyttöpaine, syklinopeus ja ympäristöolosuhteet. Laske näiden kriteerien perusteella tarvittava reikä, valitse magneettiventtiili, jolla on riittävä Cv, ja valitse F.R.L. mitoitettu kokonaisvirtaukselle. Valitse tyhjiökäsittelyä varten generaattori, joka tarjoaa tarvittavan alipainetason ja imuvirtauksen, ja sovita sitten kupin tyyppi osan pintaan. Tällä järjestyksellä komponentit valitaan mieluummin mitattavissa olevien konevaatimusten perusteella.
Miksi pneumaattinen automaatiolaitteistoni toimii hitaasti ja epäluotettavasti?
Useimmissa tapauksissa syynä on paineen laskun ja riittämättömän virtauksen yhdistelmä. Alikokoinen F.R.L. tai osittain tukkeutunut suodatin on suurin syyllinen. Liian pieni solenoidiventtiili rajoittaa ilman virtausta sylinteriin, mikä hidastaa iskunopeutta. Myös vuotavat liittimet ja kuluneet tiivisteet aiheuttavat asteittaista painehäviötä. Tarkista paine sylinterin sisääntulossa ja vertaa sitä säätöaseman paineeseen; yli 0,02-0,05 MPa:n pudotus on tutkimisen arvoinen.
Kuinka usein pneumaattiset komponentit tulee vaihtaa teollisuusympäristöissä?
Vaihtovälit riippuvat jaksojen määrästä, käyttöpaineesta, ilmanlaadusta ja kuormitusolosuhteista. Korkeakierrosten koneissa solenoidiventtiilit tarkastetaan usein 5 miljoonan jakson jälkeen. Sylinterin tiivisteet saattavat vaatia huomiota 3–5 miljoonan jatkuvan käytön jälkeen. Suodattimet vaativat yleensä elementtien vaihdon 4000–8000 tunnin välein kontaminaatiosta riippuen. Luotettavin tapa on seurata syklien määrää ja vaihtaa avainkomponentit käyttöiän lopussa sen sijaan, että odotettaisiin täydellistä vikaa.
Mitä eroa on yksivaiheisilla ja monivaiheisilla tyhjiögeneraattoreilla?
Yksivaiheiset generaattorit ovat kompakteja ja tuottavat kohtuullisen tyhjiön yksinkertaisesti suunnitelluilla sisäsuuttimilla. Niitä käytetään yleisesti pieniin osiin pick-and-place -sovelluksissa. Monivaihegeneraattoreissa on useita sarjaan tai rinnakkain kytkettyjä suuttimia, jotka tuottavat suuremman tyhjiön ja suuremman imuvirtauksen pienemmällä paineilman kulutuksella tyhjiöyksikköä kohti. Nämä on tarkoitettu huokoisille materiaaleille, pidemmille imulinjoille tai sovelluksille, joissa useita kuppeja toimitetaan ryhmänä.
Kuinka voin vähentää paineilman kulutusta pneumaattisessa järjestelmässä ilman leikkaustehoa?
Vähennä käyttöpaine alimmalle hyväksyttävälle tasolle, koska ilmankulutus on verrannollinen absoluuttiseen paineeseen. Valitse sylinterit, joiden iskunpituus on pienin. Käytä alipainegeneraattoreita, joissa on monivaiheinen rakenne, kun tarvitaan suurta tyhjiötä. Poista vuodot huoltamalla liittimet ja liittimet. Tarkista F.R.L. paineen alenemista varten ja voitelulaite ylimääräistä öljyvirtausta varten. Monissa tapauksissa pelkkä vuotojen korjaaminen voi vähentää ilmankulutusta 20–30 prosenttia muuttamatta prosessiparametreja.