

Mikä todella erottaa luotettavan Pneumaattisen tarttujan valmistaja Muualta
Lyhyt vastaus: luotettava pneumaattisten tarttujan valmistaja määritellään kolmella mitattavalla asialla, ei markkinointikopiolla - toistettava tartuntavoima tuhansien syklien aikana, tiivis rakenne, joka estää pölyn ja kosteuden sisäänpääsyn, ja leuan iskun tarkkuus 0,02–0,05 mm. Kaikki muu – pinnoitteen väri, luettelon paksuus tai esittelytilan koko – on toissijaista. Ostajat, jotka etsivät pneumaattisten tarttujan valmistajia, yrittävät yleensä ratkaista toisen kahdesta ongelmasta: tarttuja, joka kuluu liian nopeasti nopealla linjalla, tai tarttuja, joka ei pysty pitämään tasaista voimaa osissa, joiden pintakäsittely vaihtelee. Molemmat ongelmat juontavat juurensa valmistusvaiheessa tehtyihin suunnitteluvalintoihin, minkä vuoksi tässä oppaassa keskitytään yleisten tuotekuvausten sijaan siihen, mitä kannattaa tarkistaa ennen tilausta.
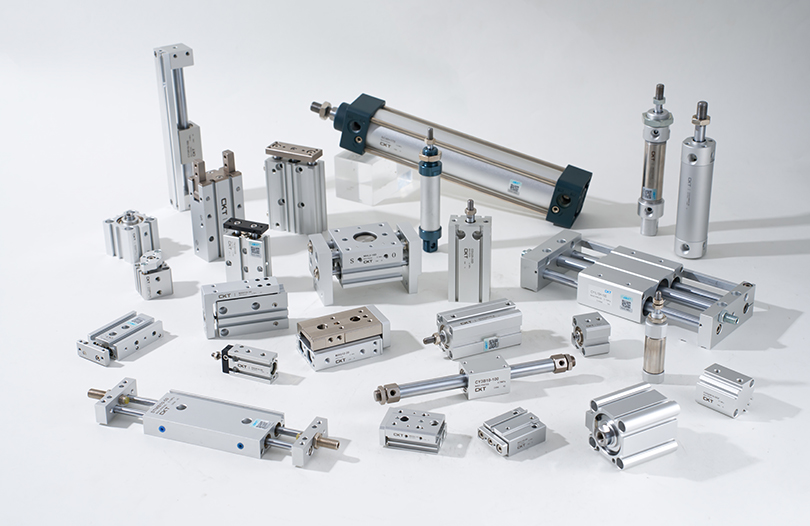
Pneumaattiset tarttujat ovat edelleen kustannustehokkain varren päätytyökalu toistuvaan poiminta- ja paikkatyöskentelyyn, ja kysyntä on pysynyt vahvana vuoteen 2026 asti, kun elektroniikan kokoonpano, autojen osalinjat ja pakkausautomaatio kasvavat edelleen. Zhejiang CKT Pneumatic Co., Ltd on rakentanut luettelonsa tämän tarkan kysyntäkäyrän ympärille ja tuottaa yhdensuuntaisia, kulmikkaita ja kolmileuaisia tarttujalinjoja, jotka on suunnattu OEM-integraattoreille, jotka tarvitsevat yhtäläisiä läpimenoaikoja kuin tasaista suorituskykyä.
Kuinka pneumaattinen tarttuja todella muuttaa ilmanpaineen pitovoimaksi
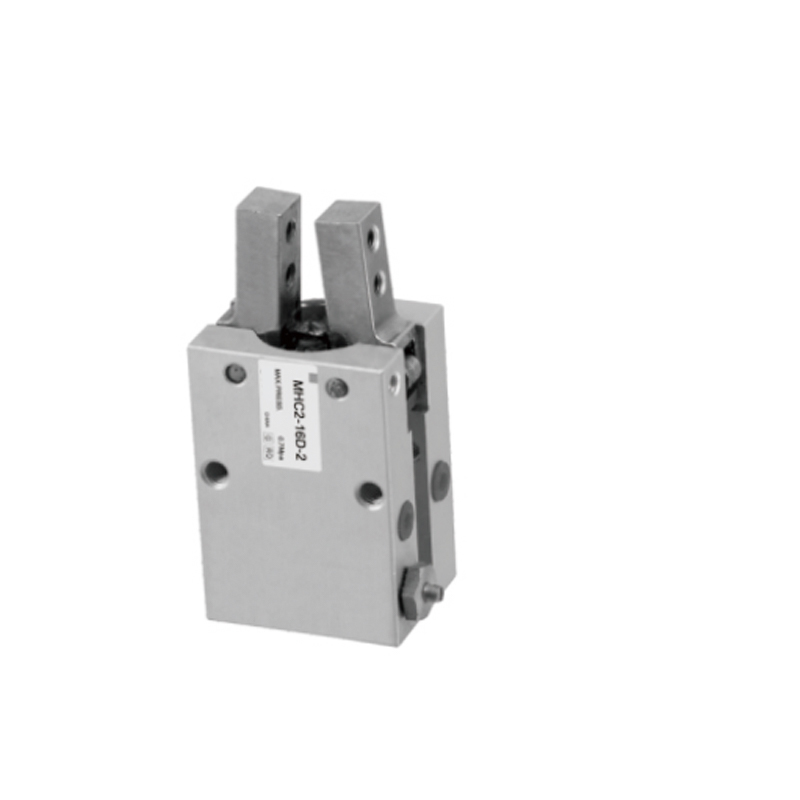
Pneumaattinen tarttuja on mekaaninen toimilaite, joka muuntaa paineilman paineen lineaariseksi tai kulmikkaaksi leuan liikkeeksi mäntä- ja nokka- tai mäntä-ja hammastankomekanismin kautta. Ilma tulee yhteen porttiin, työntää mäntää porausta pitkin, ja tämä männän liike muuttuu leuan sulkemisvoimaksi mekaanisen vivuston kautta. Suhde on suoraviivainen, mutta ostajat ymmärtävät sen usein väärin vertailevat eritelmiä:
Ydinkomponentit järjestyksessä
- Sylinterin runko - sisältää männän ja määrittää reiän halkaisijan, mikä asettaa suoraan suurimman teoreettisen voiman
- Mäntä ja varsi - liikkuva elementti, joka vastaanottaa ilmanpainetta toiselta tai molemmilta puolilta
- Nokka- tai hammastankovivusto – muuntaa lineaarisen männän liikkeen leuan liikkeeksi, joko yhdensuuntaiseksi tai kulmikkaaksi
- Leuan ohjaimet — lineaarilaakerit tai lohenpyrstöliukukkeet, jotka pitävät leuan liikkumisen vapaana sivuttaisliikenteestä
- Tiivisteet – komponentti, joka vastaa eniten pitkäaikaisesta luotettavuudesta, koska tiivisteiden kuluminen on suurin syy voiman putoamiseen kentällä
Kaavaintegraattorit käyttävät arvioimaan teoreettista tartuntavoimaa F = P × A × n , jossa P on tuloilman paine, A on männän tehollinen pinta-ala ja n on osaan kosketuksissa olevien leukojen lukumäärä. Tämä luku on aina katto, ei takuu – todellinen pitovoima putoaa noin 15–30 % vivuston kitkahäviöistä riippuen, minkä vuoksi kaksi tarttujaa, joilla on identtinen reikähalkaisija, voivat toimia hyvin eri tavalla riippuen koneistustoleranssista ja vivuston suunnittelusta.
Yksitoimiset versus kaksitoimiset piirit
Yksitoimiset tarttujat luottavat puristusjousen palauttamaan leuat oletusasentoonsa, mikä tarkoittaa, että ilmanpaine toimii vain yhteen suuntaan. Tämä malli on yleinen pienemmillä porauskoilla, joissa normaalisti suljettu leuan asento on toivottava turvallisuuden vuoksi, koska osa pysyy otteessa, jos ilmanpaine häviää syklin puolivälissä. Kaksitoimiset tarraimet ohjaavat sen sijaan ilman männän molemmille puolille kahden erillisen portin kautta tuottaen tasaisemman voiman sekä auki- että sulkemissuunnassa, sillä hinnalla, että tarvitaan 5/2- tai 5/3-tiemagneettiventtiili yksitoimisissa piireissä käytettävän yksinkertaisen 3/2-tieventtiilin sijaan.
Virtauksen ohjauksen ja iskunvaimennuksen rooli
Jokaiseen ilma-aukkoon asennetut virtauksensäätöventtiilit säätelevät männän liikkumisnopeutta, mikä on tärkeämpää kuin useimmat ostajat olettavat. Leuka, joka napsahtaa kiinni liian nopeasti herkässä osassa, saattaa jättää sen merkityksi tai halkeamaksi, kun taas liian hitaasti sulkeutuva leuka tulee pullonkaulaksi nopeassa poiminta-ja-paikkasyklissä. Valmistajat, jotka rakentavat säädettäviä virtauksensäätöportteja kiinteiden aukkojen sijaan, antavat integraattoreille enemmän tilaa syklin säätämiseen ilman ulkoisen venttiililaitteiston lisäämistä. Iskun loppuvaimennus, joka saavutetaan tyypillisesti pienen elastomeeripuskurin tai sisäisen ilmatyynykammion avulla, vähentää mekaanista iskua vivustossa täysin avoimessa ja täysin suljetussa asennossa – yksityiskohta, joka näkyy syklin käyttöikäluokissa paljon enemmän kuin useimmat tekniset tiedot tunnustavat.
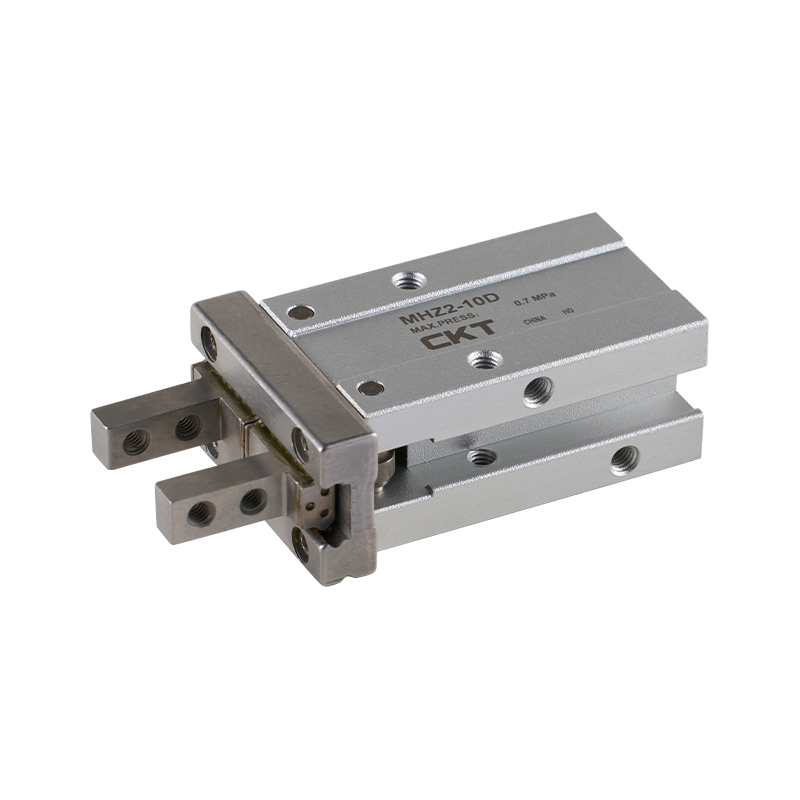
Valmistajien yleisesti tuottaman neljän tarraintyypin vertailu
Kaikkia pneumaattisia tarttuja ei ole rakennettu samalla tavalla, ja väärän tyypin valitseminen sovellukseen on yleisin hankintavirhe. Alla oleva taulukko heijastaa tyypillisiä teknisiä tietoja, jotka ovat julkaisseet keskikokoiset kiinalaiset valmistajat, jotka tuottavat vakiomallistotarttujalinjoja vuonna 2026.
| Tarraimen tyyppi | Leuan liike | Tyypillinen porausalue | Soveltuu parhaiten |
|---|---|---|---|
| Rinnakkais (kaksileukainen) | Molemmat leuat liikkuvat symmetrisesti sisäänpäin | 10mm - 63mm | Litteät tai sylinterimäiset osat tarvitsevat keskitetyn noukin |
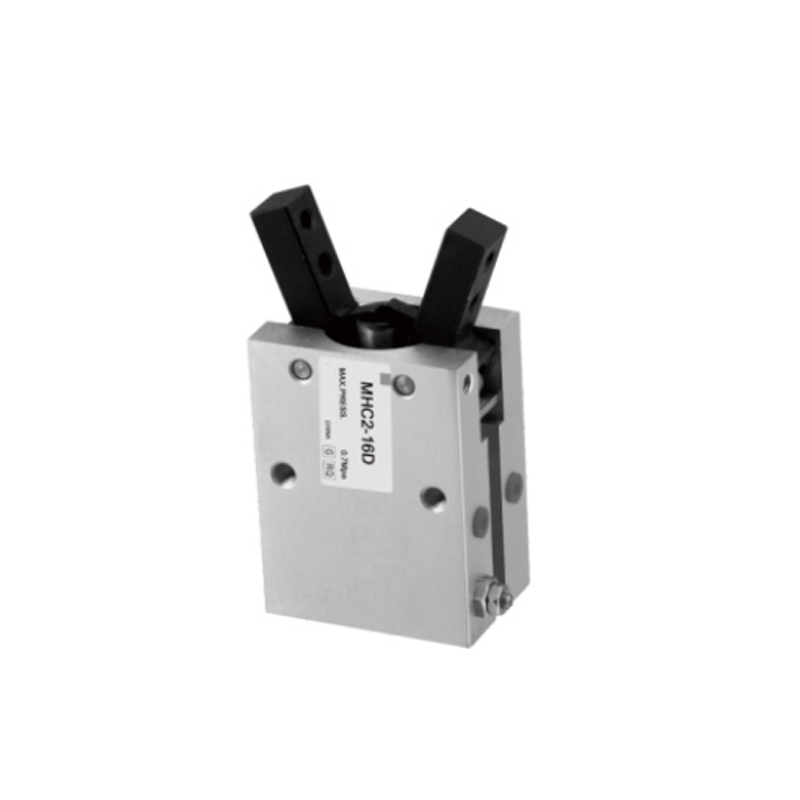
| Kulmikas | Leuat kääntyvät auki nivelellä | 16mm - 50mm | Ahtaat tilat, joissa lineaarista leuan liikettä on rajoitettu |
| Kolmeleuakeskeinen | Kolme leukaa sulkeutuu samanaikaisesti kohti keskustaa | 20mm - 80mm | Pyöreät tai symmetriset työkappaleet, jotka vaativat itsekeskityksen |
| Vipu | Leuat lukittu mekaanisella vipulla iskun lopussa | 25mm - 100mm | Raskaat osat vaativat pitovoimaa myös ilmahäviön jälkeen |
Rinnakkaistarttujat muodostavat suurimman osan tilauksista, koska useimmat elektroniikan ja kevyen kokoonpanon keräily- ja asennustehtävät sisältävät litteitä tai laatikkomaisia osia. Kolmileukaisten tarrainten kysyntä on tasaista auto- ja koneistussektoreille, joilla pyöreät ja sylinterimäiset komponentit hallitsevat.
Tarvitsemasi tartuntavoiman laskeminen
Integraattorit noudattavat sääntöä: vaaditun pitovoiman tulee olla minimissään 4-6 kertaa käsiteltävän osan paino , ja korkeampi osille, jotka liikkuvat nopeasti tai joutuvat iskukuormituksille, kuten äkillisille pysähdyksille kuljettimella syötetyssä linjassa. Tavallisella poimintanopeudella liikkuva 2 kg:n komponentti tarvitsee tyypillisesti 80–120 N pitovoimaa turvamarginaalina, ei sitä 20 N:a, jota painovoima yksin vaatisi.
Valmistajat, jotka ymmärtävät tämän eron – sen sijaan, että vain ilmoittaisivat teknisissä tiedoissa olevan korkeimman teoreettisen voiman – tarjoavat yleensä tarkempia mitoitusohjeita tarjousvaiheessa. Tämä on yksi alue, jolla työskentely suoraan valmistajan suunnittelutiimin kanssa puhtaan kauppayhtiön sijaan tuottaa yleensä parempia tuloksia, koska mitoituskysymykset edellyttävät jonkun, joka tuntee sisäisen nivelgeometrian, ei vain julkaistua reiän halkaisijaa.
Esimerkki toimivasta mitoituksesta
Harkitse 1,5 kg:n valua metallikiinnikettä, jota siirretään kohtuullisella poiminta- ja paikkanopeudella kahden leuan kosketuksessa. Käyttämällä 4–6-kertaista turvatekijää tavoitepitovoima laskeutuu välille 59 N ja 88 N. Jos syöttöpaine on kiinteä 0,5 MPa, vaadittu tehollinen männän pinta-ala toimii taaksepäin arvosta F = P × A × n: n = 2 leualla, A:n ratkaiseminen antaa noin 59 - 88 neliömillimetriä tehollista männän pinta-alaa leukaa kohti, kun nivelen noin 25 %:n kitkahäviöt huomioidaan takaisin. Käytännössä tämä osoittaa 5 mm:n integraattorin sijaan 0 mm:n pitoa kohti. pienempi 16 mm:n yksikkö, joka saavuttaisi voimatavoitteen vain nimellispainealueensa huipulla, eikä jätä turvamarginaalia, jos liikkeen ilmanpaine vaihtelee kompressorin huipputarpeen aikana.
Miksi pintakitka muuttaa matematiikkaa
Yllä olevissa laskelmissa oletetaan, että leuan sormen ja osan pinnan välinen kitkakerroin on kohtalainen, tyypillisesti välillä 0,15 - 0,3 koneistetulla metallilla työstetyn metallin kosketuksessa. Osat, joissa on öljyiset, kiillotetut tai jauhemaalatut pinnat, voivat laskea tätä kerrointa merkittävästi, mikä tarkoittaa, että sama teoreettinen pitovoima heikentää todellista pitokykyä. Tästä syystä räätälöityjä leukasormiosia, joissa on teksturoidut tai polymeeripintaiset kosketuspinnat, vaaditaan niin usein — Ne nostavat tehollista kitkakerrointa ilman, että tarvitaan suurempaa ja kalliimpaa tarttujarunkoa.
Materiaalin ja rakenteen laatutekijät, jotka määrittävät käyttöiän
Kaksi tarttujaa voivat näyttää identtisiltä teknisissä tiedoissa ja silti toimia hyvin eri tavalla 24 kuukauden huoltoikkunassa. Erottelevat tekijät ovat lähes aina piilossa materiaalivalinnoissa ja sisäisissä toleransseissa, eivätkä ulkopuolelta näkyvässä.
Rungon ja männän materiaalit
Alumiiniseosrungot, jotka on tyypillisesti anodisoitu koneistuksen jälkeen, pysyvät vakiona painoherkissä sovelluksissa, kun taas karkaistu teräsohjainkiskot leukojen sisällä kestävät paljon paremmin kulumista kuin käsittelemättömät alumiiniohjaimet korkean työkierron olosuhteissa. Valmistajat, jotka valmistavat yli 2 miljoonan syklin tarttujat, käyttävät lähes aina karkaistua ja hiottua terästä leuan ohjauskiskoina , koska alumiini-alumiini-kosketus leuan luistissa on yleisin yksittäinen ennenaikaisen välyksen lähde.
Tiivisteyhdisteen valinta
Nitriilikumi (NBR) -tiivisteet käsittelevät normaalit työilmaympäristöt riittävästi, mutta fluorihiilitiivisteet (FKM) ovat suositeltavia, kun ympäristön lämpötila ylittää 60 °C tai kun tarrain on alttiina jäähdytysnestesumulle, joka on yleistä koneistuskennoissa. Ostajien, jotka hankkivat paineilmatarttujan valmistajilta elintarvikkeiden viereisiä pakkauslinjoja, tulee erityisesti varmistaa tiivisteyhdisteiden yhteensopivuus, koska tavalliset NBR-tiivisteet voivat hajota nopeammin toistuvissa pesusykleissä.
| Komponentti | Vakiomateriaali | Päivitetty vaihtoehto |
|---|---|---|
| Runko | Anodisoitu alumiiniseos | Kova-anodisoitu alumiini hankaaviin ympäristöihin |
| Leuan ohjauskisko | Kotelokarkaistu teräs | Hiottu ja kromattu teräs |
| Tiivisteet | NBR (nitriilikumi) | FKM (fluorihiili) korkealle kuumuudelle tai jäähdytysnesteelle altistumiseen |
| Leuan sormiosat | Teräs, karkaisematon | Mittatilaustyönä koneistettu osageometriaa kohti, usein polymeeripinnoitettu |
Ilmankulutus on todellinen käyttökustannus, ei jälkikäteen
Jokainen tarttujan sykli kuluttaa kiinteän määrän paineilmaa, joka on verrannollinen porauksen kokoon ja iskunpituuteen, ja paineilma on tyypillisen tehtaan kalliimpia apuohjelmia, kun tuotanto- ja jakeluhäviöt huomioidaan. 20 mm:n reikäinen tarttuja, joka pyörii kerran sekunnissa kolmessa vuorossa, voi kuluttaa merkittävästi suuremman osan kompressorin tehosta kuin integraattorin budjetti suunnitteluvaiheessa. Ostajien, jotka arvioivat useita pneumaattisten tarttujan valmistajia, tulisi kysyä tyypillistä ilmankulutusta sykliä kohden nimellisiskulla, ei vain reiän halkaisijaa, koska kaksi tarttujaa, joilla on sama reikä, voivat vaihdella iskunpituuden ja siten ilman kierron aikana.
Pneumaattiset vs. sähköiset tarraimet
Sähkökäyttöiset tarttujat ovat saavuttaneet jalansijaa sovelluksissa, joissa tarvitaan ohjelmoitavaa voiman tai asennon palautetta, mutta pneumaattiset tarttujat ovat edelleen hallitsevia yksinkertaisessa poiminta- ja paikkatyössä alhaisempien yksikkökustannusten ja yksinkertaisempien ohjausvaatimusten ansiosta. Alla oleva vertailu heijastaa tyypillisiä kompromisseja, joita ostajat punnitsevat valitessaan näiden kahden välillä.
| tekijä | Pneumaattinen tarrain | Sähköinen tarrain |
|---|---|---|
| Yksikköhinta | Alempi, tyypillisesti murto-osa vastaavasta sähköyksiköstä | Korkeampi, moottorin ja ohjaimen kustannukset |
| Pakota ohjaus | Korjattu syöttöpaineella, säädettävissä vain säätimellä | Ohjelmoitava ja toistettavissa useilla voimatasoilla |
| Infrastruktuuri tarvitaan | Paineilman syöttö ja suodatus | Sähköjohdot ja liikeohjain |
| Pyörän nopeus | Yleensä nopeampi yksinkertaisessa auki-kiinni-liikkeessä | Hieman hitaampi, mutta hienommalla asennonsäädöllä |
Missä pneumaattiset tarraimet nostavat raskainta teollisuudenalaa
Pneumaattisten tarttujavalmistajien kysyntä kattaa laajemman joukon toimialoja kuin useimmat ostajat alun perin odottavat, ja mitoitus- ja leukakokoonpanovaatimukset vaihtelevat merkittävästi niiden välillä.
- Elektroniikan kokoonpano — Pienireikäiset rinnakkaiset tarttujat 6–20 mm piirilevymoduulien, liittimien ja pienten koteloiden käsittelyyn
- Autojen osakokoonpano — keski- ja isoreikäiset kolmileuaiset tarraimet moottorin osiin, laakerikehät ja sylinterimäiset metalliosat
- Pakkaus ja laatikoiden käsittely — kulmikkaat tarttujat pidennetyillä leukasormilla laatikoille, pusseille ja epäsäännöllisille pehmeäpakkauksille
- Konehuolto — Raskaat rinnakkaiset tarttujat, jotka on mitoitettu toistuvaan altistumiseen jäähdytysnesteelle ja metallilastuille CNC-työkennoissa
- Lääketieteellisten laitteiden kokoonpano — tarkat pienireikäiset tarttujat, joilla on tiukat toistettavuustoleranssit, usein alle 0,02 mm
Erityisesti koneenhoitosovellukset pyrkivät työntämään valmistajia kohti tiiviitä, IP64-luokiteltuja tarttujakoteloita, koska jäähdytysnesteen tunkeutuminen männän reikään on yksi nopeimmista tavoista lyhentää CNC-viereisen tarttujan käyttöikää.
Tarraimen asentaminen robottivarteen tai kiinteään automaatiorunkoon
Useimmat pneumaattiset tarttujat toimitetaan standardoidulla kiinnityslaippakuviolla, joka vastaa yleisiä robotin ranneliitäntöjä, mutta ostajat, jotka integroivat tarttujan kiinteään poiminta- ja paikkarunkoon robottikäsivarren sijaan, tarvitsevat usein yksinkertaisemman kannakkeen kiinnityksen. Asennusliitännän varhainen vahvistaminen välttää yleisen viiveen, jossa tarttuja saapuu oikein rakennettuna, mutta integraattorin on työstettävä sovitinlevy ennen kuin asennus voi jatkua. Kaapeli- ja ilmalinjan reititys ansaitsee myös varhaisen huomion – liikkuvaan robotin ranteeseen kiinnitetyt tarraimet tarvitsevat joustavan ilmaletkun, joka on mitoitettu jatkuvaan joustavaan pyöräilyyn, joka on erilainen kuin kiinteän asennon tarttujassa käytettävä jäykkä ilmajohto.
Anturin palautevaihtoehdot
Pneumaattisen tarttujan asennon tunnistus hoidetaan tyypillisesti magneettisten kielikytkimien tai puolijohde-anturien avulla, jotka on asennettu sylinterin rungossa olevaan koloon, ja ne havaitsevat, milloin mäntä saavuttaa täysin auki- tai täysin kiinni-asennon. Tämä binäärinen auki/kiinni -palaute riittää useimpiin poiminta-asiointitehtäviin, mutta sovellukset, jotka tarvitsevat havaitsemaan osan, joka on läsnä mutta alimitoitettu, joita joskus kutsutaan osittain sulkemis- tai osan havaitsemistoiminnoksi, vaativat anturin väliasennon tai analogisen painepohjaisen osien tunnistuspiirin. Ostajien, joilla on tämä vaatimus, tulee varmistaa anturipaikan yhteensopivuus ja anturin tyyppi tarjousvaiheessa eikä sen jälkeen, kun tarttuja on jo koneistettu.
Huoltokäytännöt, jotka pidentävät tarraimen käyttöikää takuuajan yli
- Tarkista ilmalinjan suodatus kuukausittain – tuloilman hiukkaskontaminaatio on suurin syy tiivisteen kulumisen kiihtymiseen
- Voitele männän reikä uudelleen tietyin välein sen sijaan, että odotat suorituskyvyn laskua, tyypillisesti 500 000 - 1 000 000 syklin välein käyttöjaksosta riippuen
- Tarkista leuan ohjaimen välys neljännesvuosittain mittakellon avulla; Yli 0,1 mm välys ilmoittaa ohjauskiskon kulumisesta, joka vaatii vaihtoa
- Tarkista kiinnityspultin kiristysmomentti ensimmäisen käyttökuukauden jälkeen, koska tärinän löystyminen on yleistä vasta asennetuissa työkaluissa
- Seuraa jaksolukuja tarttujaa kohti mahdollisuuksien mukaan, koska useimmat valmistajat arvioivat käyttöiän sykleinä kalenteriajan sijaan
Laitokset, jotka käyttävät määräaikaista porausvoitelua reaktiivisen huollon sijaan, raportoivat tyypillisesti tarttujan käyttöiän pidentyvän 30–40 % valmistajan perusluokituksen jälkeen. Tämä perustuu monivuoroisia tuotantolinjoja käsittelevien keskikokoisten automaatiointegraattoreiden jakamiin huoltolokiin.
Yleiset oireet ja mitä ne yleensä tarkoittavat
| Oire | Todennäköinen syy | Tyypillinen korjaus |
|---|---|---|
| Tartuntavoima heikkenee vähitellen | Tiivisteen kuluminen tai naarmuuntuminen saastuneesta ilmasta | Vaihda tiivistesarja, tarkista ylävirran suodatus |
| Leuan välys tai heilu täysillä | Ohjauskiskon kuluminen suuresta työkierrosta | Vaihda ohjauskiskokokoonpano |
| Hidas tai hidas sykliaika | Alimitoitettu ilmansyöttöjohto tai tukkeutunut virtauksen säätö | Tarkista linjan halkaisija ja puhdista virtauksen säätöaukko |
| Kuuluva ilmavuoto kehosta | Männän tiivistevika tai löysä liitin | Kiristä ensin liittimet ja tarkista sitten sisäiset tiivisteet |
| Epäjohdonmukainen osien poiminta | Kulunut tai saastunut leuan sormen pinta | Puhdista tai vaihda leuan sormiosat |
Mitä on tarkistettava ennen tilauksen tekemistä pneumaattisen tarttujan valmistajalta
Hankinta ulkomaisilta valmistajilta tuo mukanaan due diligence -tason, jonka kotimaiset ostajat joskus ohittavat, ja sen ohittaminen on se, mistä suurin osa hankinnan katumisesta tulee. Ennen tilauksen vahvistamista ostajien tulee pyytää seuraavaa suoraan valmistajan myyntiinsinööritiimiltä:
Asiakirjat pyydettäväksi
- Todelliset mitatut voima-paine-käyrät, ei vain teoreettinen kaavapohjainen luku
- Nimellinen käyttöikä sovelluksesi mukaisessa käyttöjaksossa, koska 5 miljoonan jakson arvo alhaisella nopeudella ei siirry suoraan nopeaan linjaan
- Mittatarkastusraportti leuan yhdensuuntaisuudesta ja toistettavuudesta
- Normaali läpimenoaika verrattuna mukautetun leuan sormityöstön läpimenoaikaan, joka on usein todellinen pullonkaula projektin aikatauluissa
Zhejiang CKT Pneumatic Co., Ltd on yksi useista vakiintuneista kiinalaisista tuottajista tällä alueella, joka toimittaa sekä vakiomallistotarttujalinjoja että mukautettuja leukasormityöstöjä OEM-integraattoreille, ja sama yllä oleva due diligence -tarkistuslista pätee riippumatta siitä, mitä pneumaattisten tarttujan valmistajaa ostaja arvioi. Näyteyksiköiden pyytäminen sisäiseen syklin testaukseen ennen sitoutumista täyteen tuotantotilaukseen on edelleen luotettavin tapa validoida uusi toimittajasuhde, erityisesti ostajille, jotka integroivat tarttujat linjaan, jossa seisokkikustannukset ovat korkeat.
Miltä tyypillinen tarjouksen aikajana näyttää
Vakiokokoisilla luettelorei'illä, joissa ei ole mukautettuja leuan sormia, vakiintuneen valmistajan tarjouksen käsittely on yleensä nopeaa, usein yhdestä kahdesta työpäivästä, kun vaadittu voima, iskunpituus ja asennusliitäntä on vahvistettu. Mukautettu leukasormityöstö pidentää tätä aikajanaa mielekkäästi, koska se vaatii piirustuksen tarkistussyklin ennen kuin työkalut voidaan aloittaa. Ostajien, joilla on kova projektiaikataulu, tulee lähettää osapiirustukset leukasormisuunnitteluun mahdollisimman aikaisessa vaiheessa, jo ennen reiän koon viimeistelyä, koska leukasormen geometria ja tarttujan mitoitus päätetään usein yhdessä eikä tiukassa järjestyksessä.
Rehellisen kokonaiskustannuskuvan rakentaminen
Yksikköhinta on vain yksi rivikohta pneumaattisen tarttujan todellisissa kustannuksissa tuotantolinjalla. Kahden kilpailevan tarjouksen täydelliseen kokonaiskustannusten vertailuun tulisi sisältyä tarttujan yksikköhinta, odotetut tiivistesarjan vaihtokustannukset kolmen vuoden aikana, ilmankulutuskustannukset laitoksen todellisilla sähkön ja kompressorin hyötysuhteilla sekä määräaikaishuollon työvoimakustannukset verrattuna reaktiiviseen korjaukseen. Tarrain, jonka hinta on 10 % korkeampi, mutta jonka käyttöikä on kaksinkertainen karkaistuilla ohjauskiskoilla, on usein halvempi kolmen vuoden käytössä kun vaihtotyö ja linjaseisokit huomioidaan, minkä vuoksi yksikköhinta yksinään on huono pohja pneumaattisten tarttujavalmistajien vertailulle.
Pikaviitasanasto tarttujan tekniset tiedot
| Termi | Mitä se tarkoittaa |
|---|---|
| Poran halkaisija | Sylinterin sisähalkaisija, teoreettisen voiman ulostulon ensisijainen ohjain |
| Aivohalvaus leukaa kohti | Jokaisen leuan etäisyys täysin avoimesta täysin suljettuun |
| Toistettavuus | Kuinka johdonmukaisesti leuat palaavat samaan asentoon syklin jälkeen |
| Mitoitettu käyttöikä | Avoin-kiinni -syklien määrä, jonka tarttujan odotetaan suorittavan ennen kuin isompi huolto on tarpeen |
| Hetkellinen kuormituskyky | Leuan ohjaimet voivat sietää suurimman epäkeskon tai vääntömomentin ilman kiihtyvää kulumista |
| IP-luokitus | Standardoitu asteikko, joka kuvaa pölyn ja nesteen tunkeutumisen kestävyyttä tarttujan koteloon |
Usein kysytyt kysymykset
Minkä ilmanpaineen useimmat pneumaattiset tarttujat tarvitsevat toimiakseen oikein?
Useimmat teolliset pneumaattiset tarttujat on mitoitettu 0,3 MPa - 0,7 MPa (noin 44 - 100 psi) työpainealueelle, ja 0,5 MPa - 0,6 MPa on tavallisin työpisteen tavallisissa ilmajärjestelmissä. Ajo alle nimellisarvon vähentää käytettävissä olevaa pitovoimaa suhteellisesti, kun taas nimellisarvon ylittäminen kiihdyttää tiivisteen kulumista.
Kuinka kauan pneumaattiset tarttujat yleensä kestävät ennen vaihtoa?
Vakioluettelon tarttujat luokitellaan yleensä 3 miljoonan ja 10 miljoonan syklin välille riippuen porauksen koosta, leuan ohjausmateriaalista ja käyttösuhteesta. Raskaat mallit, joissa on karkaistusta teräksestä valmistetut ohjauskiskot ja päivitetyt tiivisteet, voivat ulottua selvästi tämän alueen ulkopuolelle määräaikaisella voitelulla.
Pystyvätkö pneumaattiset tarttujat pitämään osan, jos ilmansyöttö katkeaa syklin puolivälissä?
Vakiojousiavusteiset tai kaksitoimiset rinnakkaistarttujat tyypillisesti vapauttavat tai menettävät pitovoiman, jos ilmanpaine laskee, minkä vuoksi kytkinvipumallit on määritelty sovelluksiin, joissa pitovoima on säilytettävä myös hetkellisen ilmansyöttökatkon aikana.
Mitä eroa on yksi- ja kaksitoimisilla pneumaattisilla tarttujalla?
Yksitoimiset tarraimet käyttävät ilmanpainetta avaamaan tai sulkeutumaan yhteen suuntaan ja jousta palauttamaan leuat, kun taas kaksitoimiset tarraimet käyttävät ilmanpainetta sekä avaus- että sulkemisliikkeisiin, mikä yleensä tuottaa suuremman ja tasaisemman voiman molempiin suuntiin sillä kustannuksella, että tarvitaan kaksi ilmalinjaa yhden sijasta.
Kuinka valitsen oikean porauskoon tietylle osapainolle?
Aloita tarvittavasta pitovoimasta (yleensä 4–6 kertaa osan paino, korkeampi nopeassa käsittelyssä) ja vertaa sitten lukua valmistajan julkaisemaan voima-paine-taulukkoon kullekin reikäkoolle käytettävissä olevalla syöttöpaineella sen sijaan, että mitoittaisit pelkästään osan mittojen mukaan.
Tarjoavatko pneumaattisten tarttujan valmistajat yleensä mukautettua leukasormityöstöä?
Kyllä, useimmat vakiintuneet valmistajat tarjoavat mukautettuja leuan sormityöstöä tietyn osan geometrian mukaan, koska tavalliset litteät leukasormet ovat harvoin optimaalisia epäsäännöllisille tai herkille osille. Mukautettujen sormien läpimenoaika on yleensä pidempi kuin vakioluetteloyksiköiden, joten tämä tulee varmistaa tarjousprosessin alussa.
Kuinka paljon tyypillinen pneumaattinen tarttuja kuluttaa ilmaa sykliä kohden?
Ilmankulutus riippuu reiän koosta ja iskun pituudesta, mutta karkeana vertailuna keskikokoinen 20–25 mm:n reikäinen rinnakkaistarttuja kuluttaa tyypillisesti jossain 0,05–0,15 litraa vapaata ilmaa koko sykliä kohden 0,5 MPa:n syöttöpaineella. Ostajien, jotka käyttävät korkean kiertonopeuden linjoja, tulisi pyytää valmistajalta mitattuja kulutuslukuja pelkän reiän koon perusteella arvioimisen sijaan, koska kytkentärakenne vaikuttaa todelliseen pyyhkäisymäärään.
Voidaanko pneumaattista tarttujaa käyttää pesussa tai ruoan vieressä?
Kyllä, mutta se vaatii tyypillisesti korroosionkestävistä runkomateriaaleista valmistetun tarttujan, päivitettyjä pesukemikaaleille tarkoitettuja tiivisteyhdisteitä ja suljettuja anturirakoja kosteuden sisäänpääsyn estämiseksi. Vakioluetteloyksiköitä ei yleensä arvioida toistuvaan pesuun altistumiseen ilman näitä päivityksiä, joten tämä tulee merkitä erikseen tarjousta pyydettäessä.
Mitä eroa on leuan toistettavuuden ja leuan tarkkuuden välillä?
Toistettavuus kuvaa, kuinka johdonmukaisesti leuat palaavat samaan asentoon toistuvien jaksojen aikana, kun taas tarkkuus kuvaa kuinka lähellä kyseinen asento on aiottua kohdeasemaa. Tarraimella voi olla erinomainen toistettavuus, mutta se voi silti olla hieman poissa todellisesta asennosta, jos sitä ei kalibroitu oikein asennuksen aikana, minkä vuoksi molemmat luvut ovat tärkeitä tarkan kokoonpanotyön kannalta.
Mistä tiedän, tarvitsenko itsekeskittyvän tarttujan tavallisen rinnakkaistarttujan sijaan?
Itsekeskittyvät, tyypillisesti kolmileuaiset tarttujat ovat oikea valinta aina, kun osan keskiasennolla on merkitystä alavirran sijoittelun tarkkuudelle ja itse osa on pyöreä tai symmetrinen, koska leuat sulkeutuvat samanaikaisesti kohti yhteistä keskustaa riippumatta siitä, mihin osa ensin osuu leukaaukon sisään. Tavallinen kaksileukainen rinnakkaistarrain ei takaa tätä keskityskäyttäytymistä, ellei osa ole jo asetettu tarkasti ennen leukojen sulkeutumista.
Mikä aiheuttaa pneumaattisen tarttujan liiallisen leuan huojumisen ajan myötä?
Leuan huojunta johtuu lähes aina kulumisesta ohjauskiskoon tai lineaarilaakeriin, joka pitää leuan kulkemassa suorassa linjassa. Tämä kuluminen kiihtyy nopeammin alumiinisissa ohjauskiskoissa suuren sivukuormituksen olosuhteissa, minkä vuoksi karkaistu teräsohjainkiskot on tarkoitettu korkean työkierron tai raskaiden osien sovelluksiin.