

Pneumaattiset järjestelmät ovat nykyaikaisen teollisuusautomaation selkäranka – ja niiden toiminnan, epäonnistumisen ja optimoinnin ymmärtäminen voi suoraan vähentää seisokkeja ja käyttökustannuksia. Tämä opas kattaa kaiken ydinkomponenteista suorituskyvyn vertailuarvoihin sekä todellisia lukuja tuotantoympäristöistä.
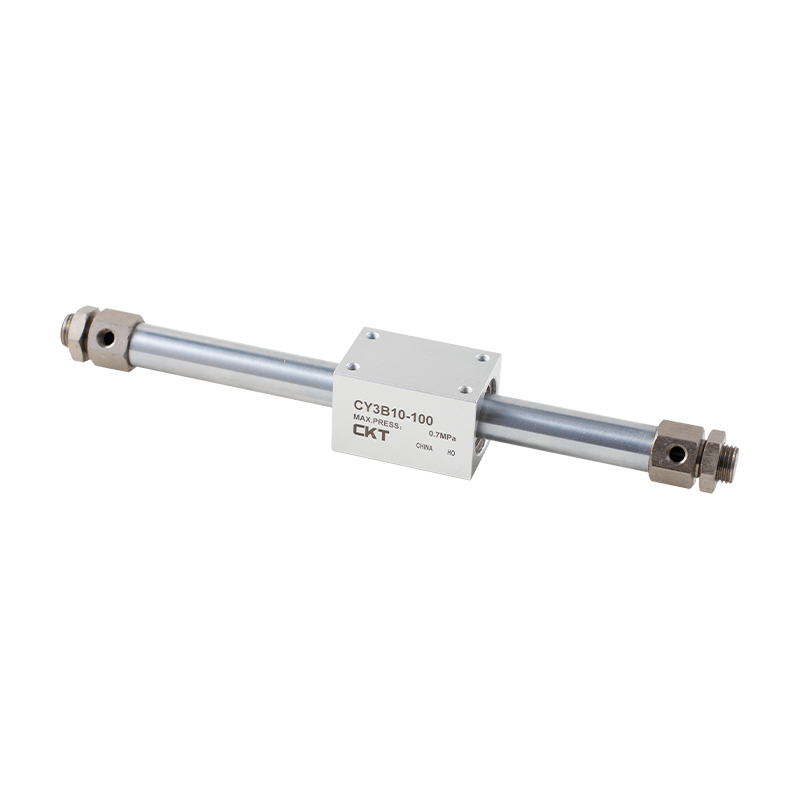
Pneumaattisten järjestelmien ydinkomponentit selitetty
Kompressorit
Pyörivät ruuvikompressorit hallitsevat teollisuuslaitoksia, koska ne tuottavat jatkuvaa ilmavirtaa tasaisella paineella. Tyypillinen 55 kW:n pyörivä ruuviyksikkö voi tuottaa karkeasti 9-10 m³/min vapaata ilmaa 7 baarin paineella, joka riittää syöttämään samanaikaisesti kymmeniä keskikokoisia sylintereitä. Mäntämäntäkompressorit ovat yleisiä pienissä liikkeissä ja ajoittaisessa käytössä.
Ilman vastaanottimet
Varastointisäiliöt puskuroivat kysyntäpiikkejä ja antavat kompressorin sammua alhaisen kuormituksen aikana. Nyrkkisääntö on Vastaanotinkapasiteetti 6–10 litraa kompressorin tehon m³/min . Alikokoinen vastaanotin pakottaa kompressorin lyhentämään jaksoa, mikä lisää kulumista ja energiankulutusta jopa 20 %.
FRL-yksiköt
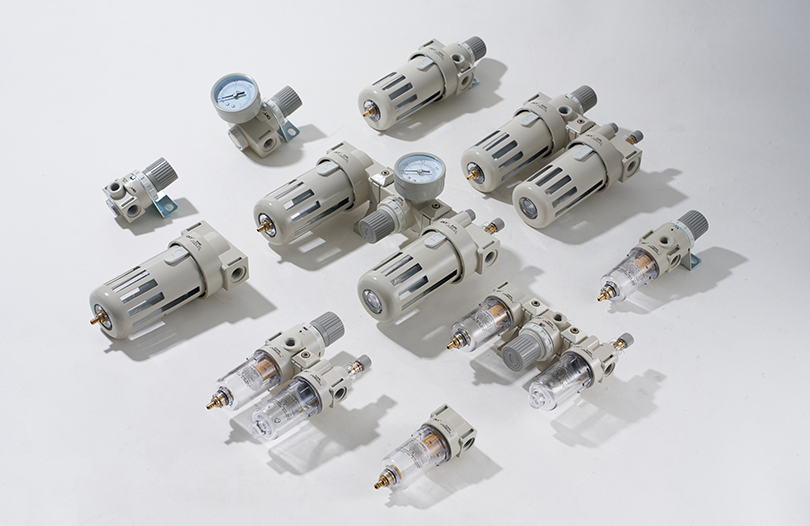
Suodatin-säädin-voitelulaiteyhdistelmä on viimeinen ilmankäsittelyrivi ennen jokaista konetta tai toimilaiteryhmää. ISO 8573-1 Luokan 1 suodatus kohdistuu 0,01 mikronin hiukkasiin, -70 °C:n kastepisteisiin ja alle 0,01 mg/m³:n öljypitoisuuteen. Tämä on välttämätöntä tarkkuusilmasylintereiden ja -venttiilien suojaamiseksi kontaminaatioon liittyviltä vaurioilta.
Suuntaohjausventtiilit
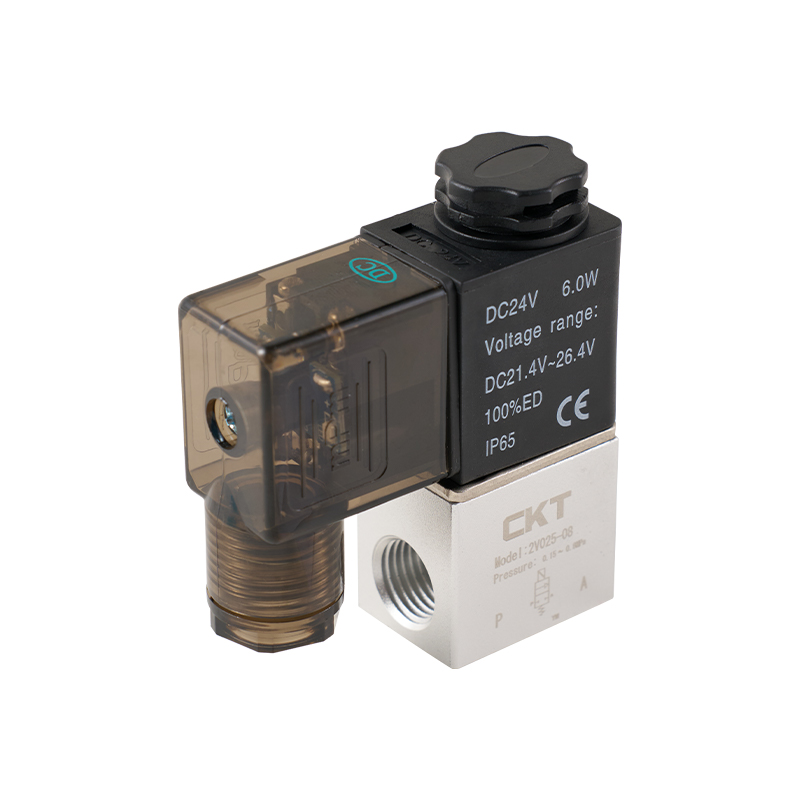
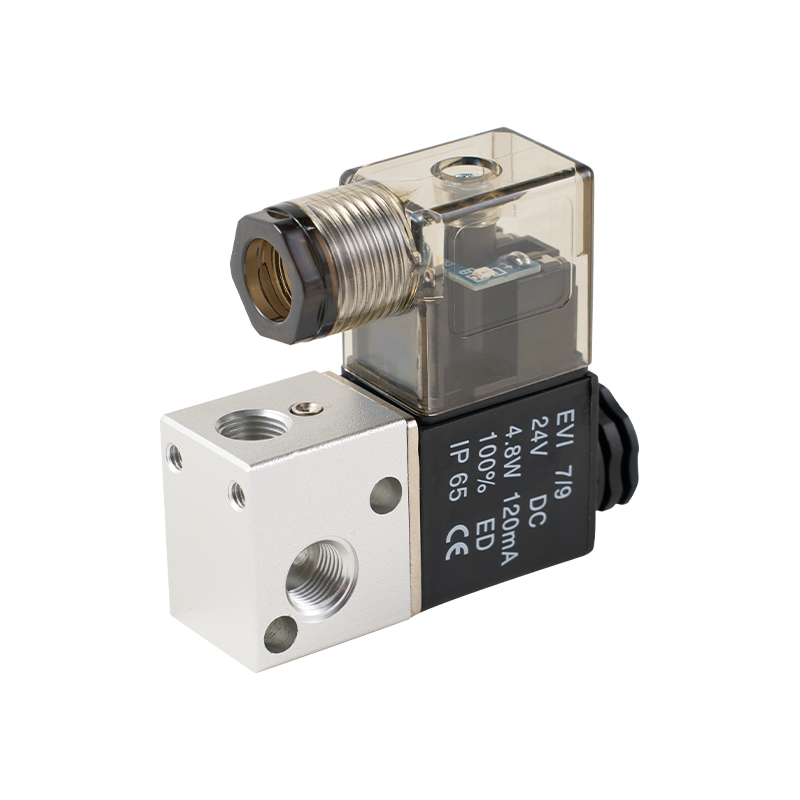
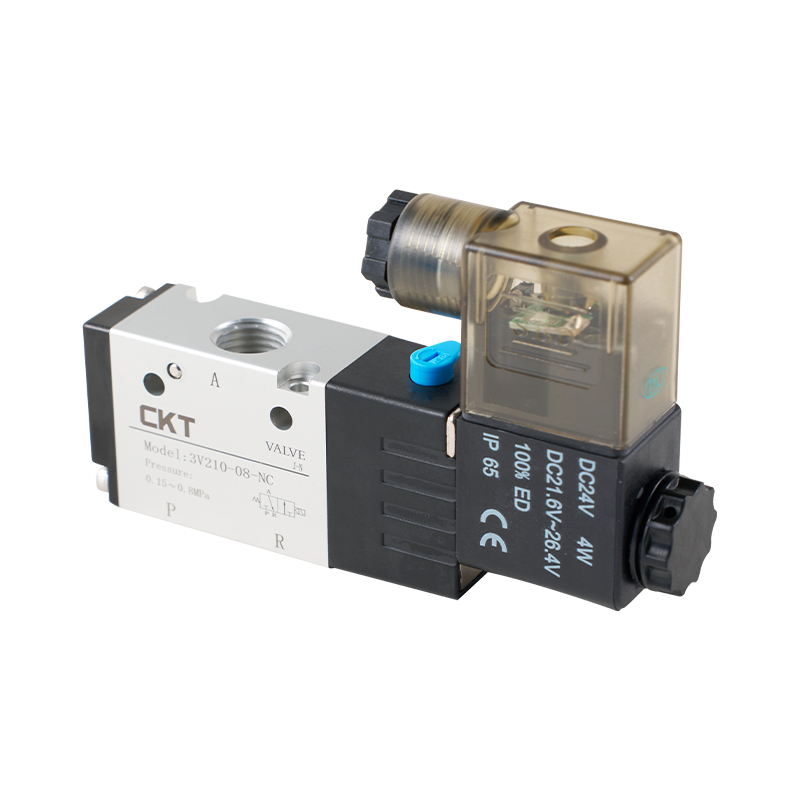
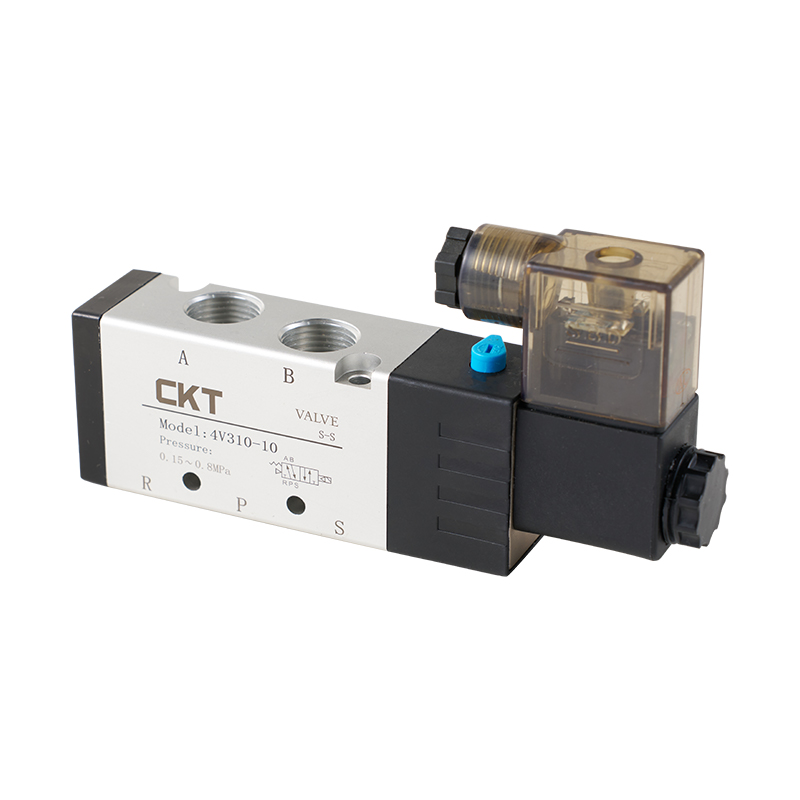
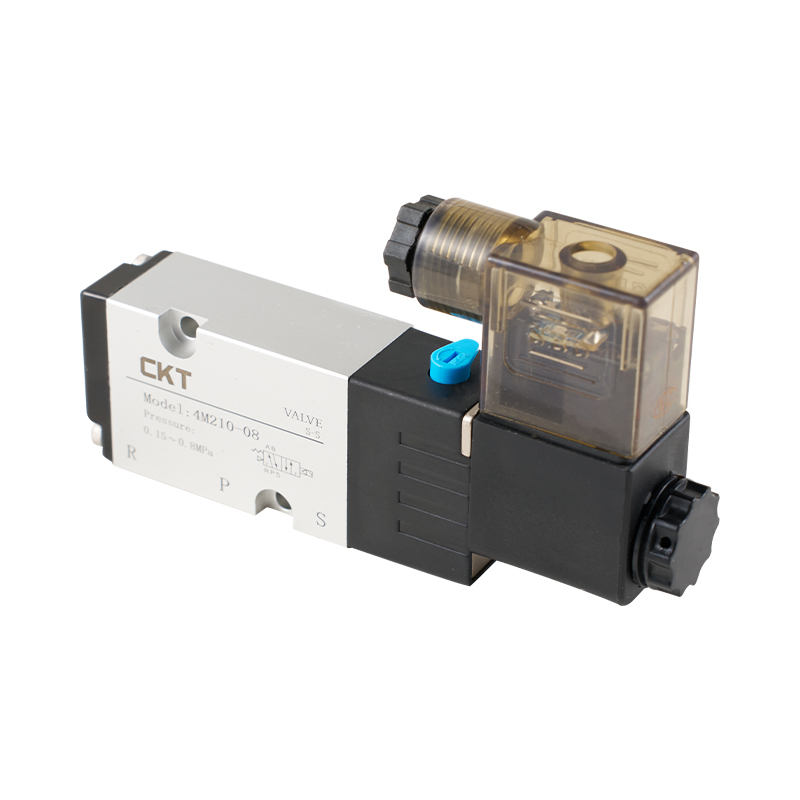
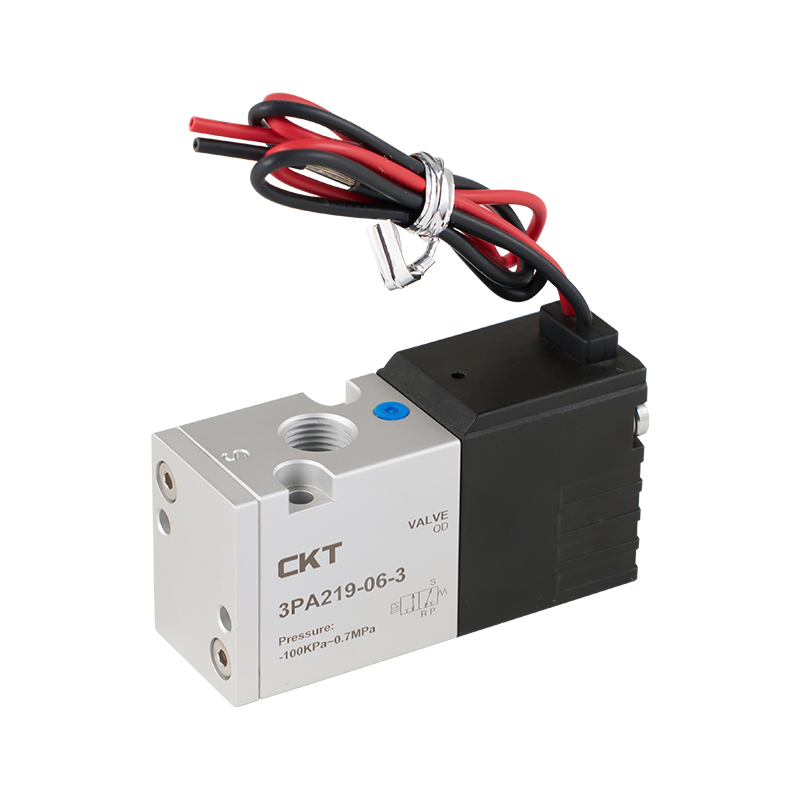
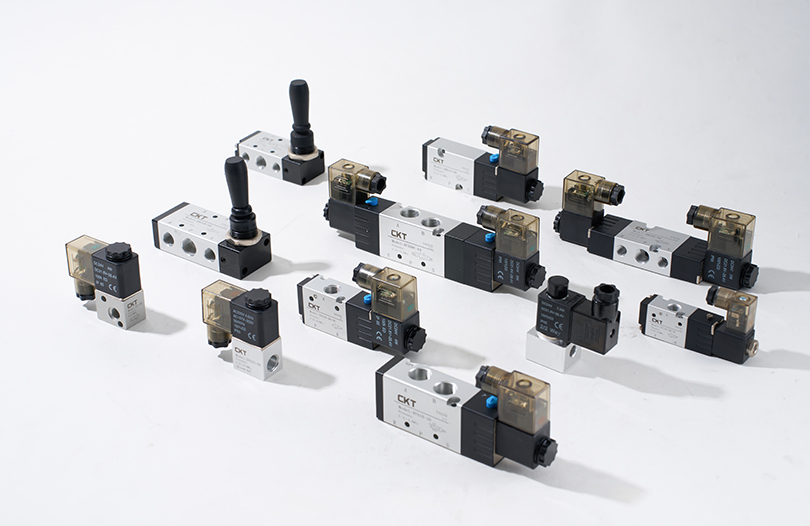
Nämä venttiilit ohjaavat paineilmaa ilmasylinterin jompaankumpaan päähän tai poistoaukkoon. Tavallinen 5/2-tiemagneettiventtiili voi kytkeä virtausreittejä sisään alle 20 millisekuntia , mahdollistaa yli 10 iskun sekuntinopeuden nopeissa sovelluksissa. Venttiilin koko on kriittinen: alimitoitettu venttiili aiheuttaa painehäviön, joka rajoittaa toimilaitteen nopeutta ja voimaa.
Ilmasylinterityypit ja valintakriteerit
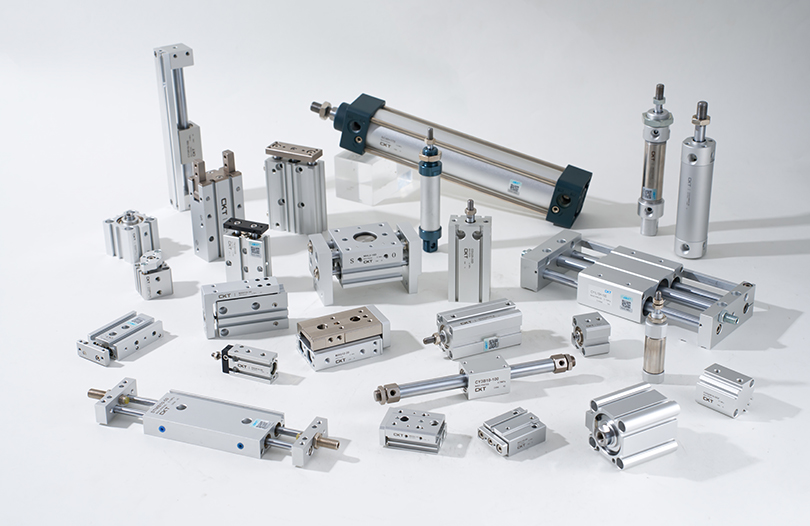
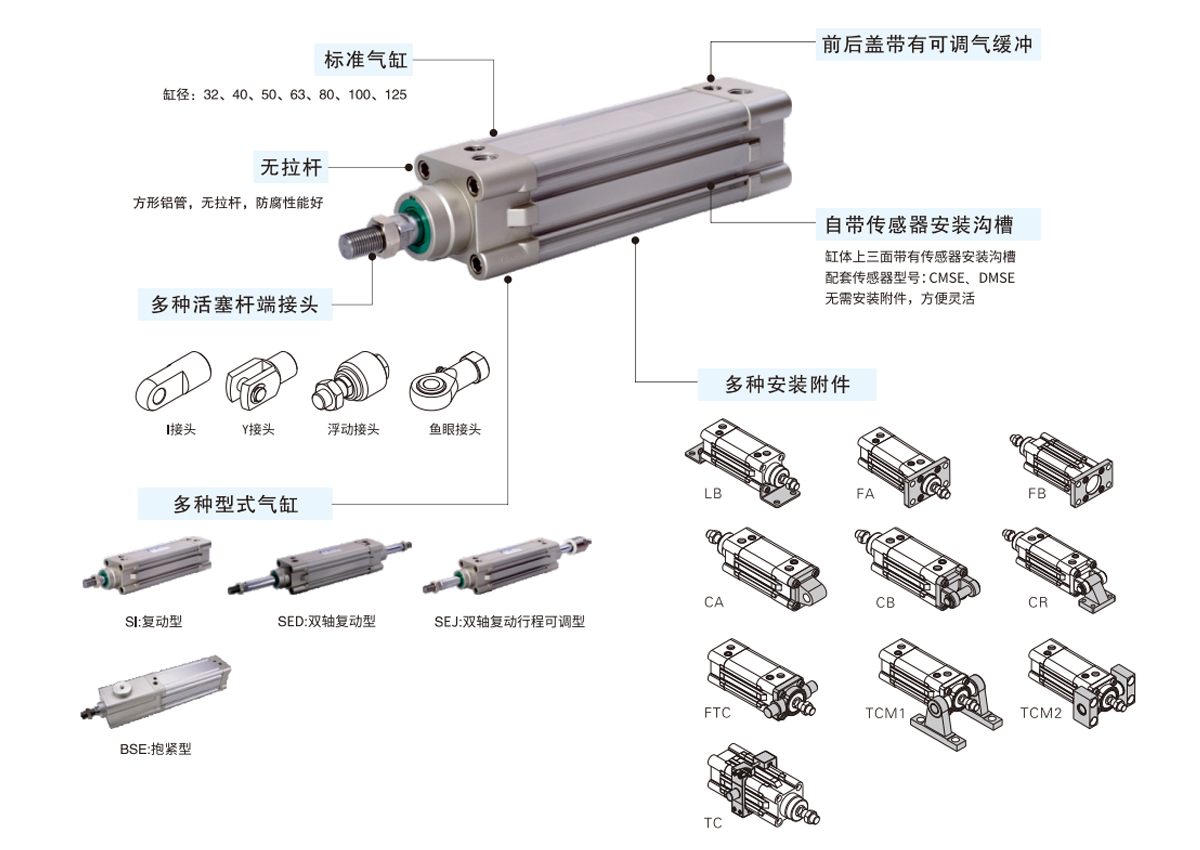
Ilmasylinteri on minkä tahansa pneumaattisen järjestelmän työhevonen, mutta sitä on kuitenkin riittävästi muunnelmia, jotta väärän tyypin valinta aiheuttaa jatkuvia suorituskyky- tai huoltoongelmia. Alla olevassa taulukossa verrataan yleisimpiä tuotantoympäristöissä käytettyjä tyyppejä.
| Sylinterin tyyppi | Porausalue | Iskun pituus | Tyypillinen käyttö | Voiman ulostulo 6 baarilla |
|---|---|---|---|---|
| ISO-standardi (kaksitoiminen) | 12-320 mm | Jopa 2000 mm | Yleinen automaatio, kiinnitys | 68 N – 483 kN |
| Kompakti / lyhyttahti | 12-100 mm | 1-50 mm | Tiukat tilat, painaminen | 68 N – 47 kN |
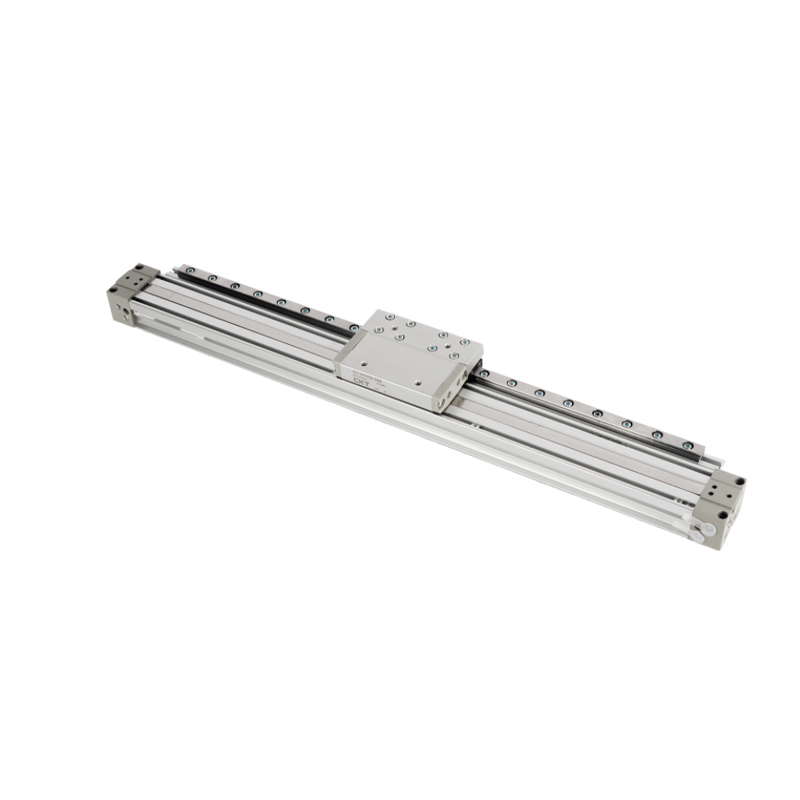
| Tankoton sylinteri | 16-80 mm | Jopa 10 000 mm | Pitkän matkan kuljetus | 120 N – 30 kN |
| Yksinäyttelijä (kevätpaluu) | 6-125 mm | Jopa 200 mm | Vikaturvallinen kiinnitys, venttiilit | 28 N – 73 kN (netto) |
| Ohjattu / liukusylinteri | 16-100 mm | Jopa 300 mm | Sivuttaiskuormitussovellukset | 120 N – 47 kN |
| Pyörivä toimilaite | 10-200 mm siipi | 90°-270° kierto | Indeksointi, kääntäminen | Vääntömomentti 0,3-500 Nm |
Kun valitset sylinterin reiän kokoa, lisää aina a 25-30 % turvamarginaali yli teoreettisen voimavaatimuksen kitkan, paineen laskun ja tiivisteen kulumisen huomioon ottamiseksi. Valitse 500 N:n kuormituksella reikä, joka tuottaa vähintään 650 N järjestelmän säädetyllä paineella.
Iskunpituuden valinnalla on myös muuta merkitystä kuin vain vaaditun liikeradan sovittaminen. Pitkät iskut lisäävät sauvan nurjahduksen riskiä puristuskuormituksen alaisena. Käytä Eulerin nurjahduskaavaa tai valmistajan kuormituskaavioita jokaiselle noin 300 mm:n iskunpituudelle – monet insinöörit jättävät tämän huomiotta, kunnes tanko taipuu ja vahingoittaa työkaluja tai koneen runkoa.
Kuinka paineensäätö vaikuttaa koko pneumaattisen järjestelmän suorituskykyyn
Monet laitokset käyttävät koko laitosjakeluaan 8 tai 10 baarilla, kun suurin osa toimilaitteista tarvitsee vain 5–6 baaria. Tämä yksittäinen tapa kuluttaa valtavia määriä energiaa. Jokaista 1 baarin järjestelmän paineen laskua kohden kompressorin energiankulutus laskee noin 6–8 % . Tehtaassa, joka kuluttaa paineilmaenergiaan 150 000 dollaria vuodessa, ei-kriittisten piirien paineen pudottaminen 8 baarista 6 baariin voi säästää 18 000–24 000 dollaria vuodessa.
Ratkaisu on vyöhykesäätö – jokaisessa koneessa tai koneryhmässä käytetään erillisiä paineensäätimiä, jotka tuottavat vain kunkin toimilaitteen tarvitseman paineen, kun taas pääjako toimii hieman korkeammalla kokoojapaineella valmiustilan marginaalia varten. Oikein kaavoitettu laitos alentaa tyypillisesti keskimääräistä verkkopainetta 1–2 baaria ilman tuotannon menetystä.
Painehäviö: hiljainen esityksen varas
Painehäviö vastaanottimen ulostulon ja ilmasylinterin portin välillä on paikka, josta useimmat pneumaattisen järjestelmän suorituskykyongelmat johtuvat. Jokainen metri alamittaista putkia, jokainen terävä 90 asteen kulmakulma, jokainen likainen suodatinelementti lisää vastusta. Teollisuuden tavoitteena on rajoittaa kokonaispainehäviö kompressorin ulostuloaukosta toimilaitteeseen enintään 0,5-1,0 baaria hyvin hoidetussa järjestelmässä.
Yleisiä syyllisiä liiallisen paineen laskun takana:
- Ruosteesta, hilseestä tai kompressoriöljystä tukkeutuneet suodatinelementit – kylläisen suodattimen paine-ero voi yksin ylittää 0,8 baaria
- Alimittaiset pääjakeluputket – ilman nopeus yli 6–8 m/s sähköverkossa aiheuttaa turbulenttia virtausta ja merkittävää painehäviötä
- Pikaliittimet, joiden sisäiset aukot ovat pienempiä kuin letkun reikä
- Suuntasäätöventtiilit alimitoitettu vaaditulle virtausnopeudelle (Cv-arvo ei täsmää)
- Vuodot – halkaisijaltaan 1 mm:n vuoto 7 baarissa hukkaa noin 1,1 m³/min vapaata ilmaa tunnissa, mikä riittää useiden vakioilmasylinterien jatkuvaan pyörittämiseen
Painemittauksen suorittaminen jakeluverkossa – paineen tallentaminen vastaanottimessa, koneen jokaisessa imusarjassa ja kuormitettuna sylinteriportissa – paljastaa tarkalleen, missä häviöitä esiintyy. Tämä kestää alle päivän ja tunnistaa johdonmukaisesti korjaavat toimet, jotka maksavat takaisin yhden vuosineljänneksen kuluessa.
Paineilman laatustandardit ja miksi ne ovat tärkeitä sylintereille
ISO 8573-1 -standardi määrittelee paineilman laatuluokat kolmelle epäpuhtaudelle: kiinteät hiukkaset, vesi (kastepiste) ja kokonaisöljy. Useimmat teolliset sovellukset kuuluvat yleisen pneumatiikan laatuluokkaan 3 tai 4, mutta tarkkuusilmasylinterit elektroniikkakokoonpanossa, elintarvikejalostuksessa tai lääkinnällisten laitteiden valmistuksessa tarvitsevat luokan 1 tai 2 ilmaa.
| Laatuluokka | Suurin hiukkaskoko | Paine kastepiste | Max öljypitoisuus | Tyypillinen sovellus |
|---|---|---|---|---|
| Luokka 1 | 0,1 mikronia | -70 °C | 0,01 mg/m³ | Lääketieteellinen, puolijohde |
| Luokka 2 | 1 mikroni | -40 °C | 0,1 mg/m³ | Elintarvikkeiden, lääkkeiden pakkaukset |
| Luokka 3 | 5 mikronia | -20°C | 1 mg/m³ | Yleinen valmistus |
| Luokka 4 | 15 mikronia | 3°C | 5 mg/m³ | Raskas teollisuus, ulkoilu |
| Luokka 5 | 40 mikronia | 7°C | 25 mg/m³ | Pneumaattiset työkalut, puhallus |
Luokkaluokan 4 tai 5 ilman käyttö tarkkuusilmasylintereiden läpi, jotka on mitoitettu luokan 2 tai 3 käyttöön, nopeuttaa tiivisteen hajoamista nopeasti. Kosteuskontaminaatio on erityisen aggressiivista: ilmasylinterin tynnyrin sisällä kondensoitunut vesi aiheuttaa ruostetta, porauksen pinnan naarmuuntumista ja mahdollisen tiivisteen rikkoutumisen. Teollisuuden toimilaitteiden vikatilojen tutkimukset katsovat johdonmukaisesti, että 40–60 % ennenaikaisista vioista johtuu saastuneesta ilmansyötöstä mekaanisen ylikuormituksen tai käyttöiän lopussa kulumisen sijaan.
Kylmäkuivaimet ovat vakioratkaisu luokkien 3 ja 4 sovelluksiin. Ne jäähdyttävät paineilmavirran noin 3 °C:seen, jolloin kosteus tiivistyy ja valuu pois. Kuivausainekuivaimet saavuttavat luokkien 1 ja 2 sovelluksissa vaadittavat kastepisteet, mutta kuluttavat enemmän energiaa - tyypillisesti 15-20 % kompressorin tehosta lämmitettävälle regeneratiiviselle yksikölle.
Ilmasylinterin oikea mitoitus: halkaisija-, isku- ja nopeuslaskelmat
Reiän koon väärin saaminen on yksi yleisimmistä ja kalleimmista suunnitteluvirheistä pneumaattisten järjestelmien suunnittelussa. Ylisuuri sylinteri tuhlaa paineilmaa ja aiheuttaa liiallisia iskunvaimennushaasteita; alikokoinen pysähtyy kuormituksen alaisena tai toimii lähellä tiivisteen painerajoja.
Voiman laskenta
Kaksitoimisen ilmasylinterin teoreettinen ulostulovoima pidennetyllä iskulla on:
F = P × A = P × (π × D² / 4)
Missä F on voima newtoneina, P on syöttöpaine Pa:issa ja D on porauksen halkaisija metreinä. 63 mm:n sylinteri 6 baarin paineella (600 000 Pa):
F = 600 000 × (3,14159 × 0,063² / 4) = 600 000 × 0,003117 = 1 870 N (noin 190 kgf)
Takaisinvetoliikkeessä tanko siirtää osan porausalueesta vähentäen voimaa. 63 mm:n reikä, jossa on 20 mm:n sauva, tuottaa noin 1 680 N takaisinvedossa samalla paineella – 10 %:n vähennys, joka on huomioitava kaksisuuntaisissa sovelluksissa.
Nopeus ja virtausnopeus
Sylinterin nopeus riippuu toimitetun ilman määrästä aikayksikköä kohti. Toimilaitteen nopeus lasketaan seuraavista:
Q = A × v × (P_abs / P_atm)
Missä Q on vapaa ilmavirtaus m³/s, A on männän pinta-ala, v on haluttu männän nopeus yksikössä m/s ja P_abs on absoluuttinen työpaine. Nopeuden saavuttamiseksi 0,5 m/s 63 mm:n reiällä 6 baarin absoluuttisella paineella venttiilin ja letkun on läpäistävä noin 23 litraa/min ilmaa — hyödyllinen vertailukohta venttiilin Cv:n valinnassa.
Pehmustevaatimukset
Yli 0,2 m/s nopeuksilla pneumaattiset sylinterit vaativat iskunpään pehmusteen, jotta estetään kovia iskuvaurioita männässä, varressa ja liitetyissä työkaluissa. Sisäänrakennetut säädettävät tyynyt toimivat kohtuullisilla nopeuksilla aina noin 0,5 m/s asti. Sen lisäksi tarvitaan ulkoisia hydraulisia iskunvaimentimia tai ohjelmoitavaa hidastuvuutta suhteellisilla venttiileillä. Pehmusteen huomioimatta jättäminen 100 mm:n sylinterissä, joka kulkee nopeudella 1 m/s, voi aiheuttaa ylivoimaisia iskuvoimia 3-5 kN päätykappaleessa – paljon enemmän kuin useimmat asennuslaitteet sietävät tuhansien jaksojen aikana.
Paineilma- ja pneumaattisten järjestelmien energiatehokkuusstrategiat
Paineilmaa kutsutaan usein "neljäksi hyödykkeeksi" valmistuksessa – ja se on jatkuvasti kallein työyksikkökohtaisesti. Paineilmajärjestelmän muunnosteho sähköstä mekaaniseksi työksi on tyypillisesti vain 10–15 % toimilaitteessa verrattuna 85–90 %:iin suorissa sähkömoottorikäytöissä. Tämä tekee energian optimoinnista erittäin tärkeän.
Vaihe 1
Mittaa todellinen ilmankulutus
Asenna virtausmittarit pääkompressorin ulostuloon ja jokaiseen pääkoneryhmään. Useimmat tehtaat huomaavat, että 20–30 % koneista käyttää suhteettoman paljon ilmaa tuotantotehoon verrattuna. Näistä tulee ensisijaisia tavoitteita sylinterin koon muuttamisessa, paineen vähentämisessä tai prosessin uudelleensuunnittelussa.
Vaihe 2
Pienennä ja oikean kokoinen työpaine
Tarkista jokaisen koneen ja ilmasylinterin todellinen paineen tarve. Vaihda ylisuuret sylinterit oikeankokoisiin, alhaisemmalla paineella. Asenna käyttöpisteen säätimet, jotka on asetettu vaadittuun vähimmäispaineeseen. Tiloissa, joissa painevaatimukset vaihtelevat, harkitse jakamista korkea- ja matalapaineisiin jakelurenkaisiin sen sijaan, että toimittaisit kaiken huippupaineella.
Vaihe 3
Kompressorin lämmön talteenotto
Pyörivät ruuvikompressorit hylkäävät suunnilleen 80–90 % syöttöenergiastaan lämpönä pakkausprosessissa. Lämmöntalteenottojärjestelmän asentaminen kompressorin jäähdytyspiiriin kerää tämän lämpöenergian tilan lämmitykseen, prosessiveden lämmitykseen tai kuivaussovelluksiin. Lämmön talteenoton takaisinmaksuajat ovat tyypillisesti 1–3 vuotta.
Vaihe 4
Vaihda vakionopeuksiset kompressorit nopeudensäädäntäkäyttöihin
VSD-kompressori moduloi moottorin nopeutta vastaamaan todellista ilmantarvetta reaaliajassa sen sijaan, että lataaminen ja purkaminen täytetään. Tehtaissa, joissa kysyntä vaihtelee, VSD-kompressorit säästävät 20–35 % kompressorin energiasta verrattuna kiinteänopeuksisiin yksiköihin. Kannattavuuspiste on tyypillisesti silloin, kun järjestelmän käyttöaste putoaa alle 80 % nimelliskapasiteetista merkittävissä työvuoron osissa.
Vaihe 5
Ota käyttöön vuotojen havaitsemis- ja korjausohjelma
Ultraäänivuodonilmaisimet voivat tunnistaa vuodot taustamelun kautta jopa 10 metrin etäisyydeltä. Strukturoitu ohjelma – vuotojen merkitseminen, niiden virtausnopeuden kvantifiointi, kustannusten priorisointi ja korjauksen valmistumisen seuranta – vähentää jatkuvasti vuotoja tyypillisestä 20–30 %:n häviöprosentista alle. 5–8 % 12 kuukauden sisällä . Tämä yksinään usein eliminoi kompressorin lisäkapasiteetin tarpeen.
Pneumaattiset järjestelmät vs. hydraulijärjestelmät: Milloin kukin valita
Sekä pneumaattiset että hydrauliset järjestelmät kuljettavat voimaa nestemäisen väliaineen läpi, mutta niiden ominaisuudet tekevät niistä kumpikin paremmin soveltuvia tiettyihin sovelluksiin. Näiden kahden sekoittaminen johtaa ylisuunniteltuihin, kalliisiin järjestelmiin tai huonosti toimiviin järjestelmiin.
Ominaista
Pneumaattinen järjestelmä
Hydraulijärjestelmä
Työpaine
4-10 bar tyypillisesti
100-700 bar tyypillisesti
Pakota ulostulo
Jopa ~50 kN käytännöllinen
Jopa useita MN
Nopeus
Nopea; jopa 3 m/s yleinen
kohtalainen; 0,1-0,5 m/s tyypillinen
Asennon ohjaus
Vaikea (ilman kokoonpuristuvuus)
Erinomainen (puristumaton neste)
Saastumisriski
Matala (ilma poistunut)
Korkea (öljyvuotoja, hävittäminen)
Huollon monimutkaisuus
Alempi; standarditaidot
Korkeampi; nesteanalyysiä tarvitaan
Asennuskustannukset
Alempi
Korkeampi (säiliö, suodatus, tiivisteet)
Paras käyttötapaus
Nopea, kevyt ja keskisuuri voima, puhtaat ympäristöt
Suuri voima, tarkka paikannus, raskas teollisuus
Käytännön raja: missä voimavaatimukset ylittävät karkeasti 50 kN tai kun tarkka keskiiskun asennon pitäminen on pakollista, hydrauliikka on yleensä parempi valinta. Tämän kynnyksen alapuolella pneumaattiset järjestelmät hyötyvät nopeudesta, yksinkertaisuudesta, puhtaudesta ja alhaisemmista järjestelmän kokonaiskustannuksista. Monissa hybridisovelluksissa – kuten paineilmakäyttöisissä puristimissa hydraulipuristimessa – molemmat tekniikat toimivat rinnakkain samassa koneessa.
Voimakkaat pneumaattiset sovellukset ja ilmasylinterien skaalautuminen
Kun vakioilmasylintereiden reikäkoot eivät pysty tuottamaan vaadittua voimaa käytettävissä olevalla järjestelmäpaineella, useat suunnittelustrategiat laajentavat pneumaattista suorituskykyä ennen kuin hydrauliikkaan siirtyminen on välttämätöntä.
Tandem sylinterit
Kaksi koaksiaalisesti asennettua ilmasylinteriyksikköä, joiden sauvat on kytketty toisiinsa, moninkertaistavat ulostulovoiman ilman, että porauskoko kasvaa. Tandem-pari 100 mm:n sylinteriä 6 baarin paineella tuottaa noin 9,4 kN — lähes kaksinkertainen yhden yksikön tehoon verrattuna — säilyttäen samalla sylinterin halkaisijan ahtaissa kirjekuorissa. Kompromissi on lisääntynyt kokonaispituus ja suhteellisesti suurempi ilmankulutus.
Air-over-Oil-vahvistimet
Nämä hybridilaitteet käyttävät suurireikäistä pneumaattista mäntää, joka käyttää pienireikäistä hydraulimäntä hydraulisen paineen aikaansaamiseksi pneumaattisesta syötöstä. 10:1-vahvistin, joka syötetään 7 baarilla, tuottaa 70 baarin hydraulitehon, joka sopii puristus-, puristus- tai pinoamistoimintoihin, jotka vaativat tarkan voiman puhtaalla pakokaasulla. Air-over-oil -järjestelmät eliminoivat täyden hydraulisen voimayksikön tarpeen ja saavuttavat puristusvoimat 50-200 kN kompakteissa penkkiasennuksissa.
Pneumaattiset sylinterikertoimet mekaanisen vivuston kautta
Kääntömekanismit, nokkaseuraajat ja vipukytkimet vahvistavat mekaanisesti ilmasylinterin tehoa käyttökohdassa. Yksinkertainen vipupuristin, jota käyttää 50 mm:n sylinteri 6 baarin paineella puristusvoimat yli 20 kN matkan lopussa, kun vaihtogeometria lähestyy kuollutta kohtaa. Tätä tekniikkaa käytetään laajalti hitsauslaitteissa ja puristustyökaluissa.
Suurempireikäiset vakiosylinterit
ISO 15552 -standardin mukaisia sylintereitä on saatavana aina 320 mm:iin asti. 6 barin paineella 320 mm:n ilmasylinteri tuottaa noin 483 kN teoreettinen työntövoima – lähestyy pientä hydraulisylinterialuetta. Nämä suurireikäiset yksiköt kuluttavat huomattavia ilmamääriä iskua kohden (300 mm:n isku 320 mm:n reiällä syrjäyttää noin 24 litraa vapaata ilmaa sykliä kohden), joten vastaanottimen koko ja kompressorin kapasiteetti on tarkistettava huolellisesti ennen niiden määrittämistä.
Ilmasylintereiden valitseminen tiettyihin teollisuusympäristöihin
Kaikki ilmasylinterien rungot ja tiivistemateriaalit eivät sovellu kaikkiin käyttöympäristöihin. Väärän muunnelman määrittäminen ankariin tai erityisiin olosuhteisiin aiheuttaa nopeutetun vian riippumatta siitä, kuinka hyvin muu pneumaattinen järjestelmä on suunniteltu.
- Ruoka ja juoma: Ruostumattomasta teräksestä valmistetut runkosylinterit, joissa on FDA-yhteensopivia tiivistemateriaaleja (silikoni tai EPDM), ei ulkoista voitelua ja sileät ulkoprofiilit, jotka estävät bakteerien kertymistä. Pesuluokan (IP67 tai IP69K) versiot kestävät korkeapaineisen vesi- ja kemikaalipuhdistuksen.
- Korkean lämpötilan ympäristöt: Normaalit NBR-tiivisteet rikkoutuvat yli 80 °C:ssa. Yli 100 °C:n lämpötilassa valimoissa, uuneissa tai prosessin lähellä olevissa sovelluksissa määritetään fluoroelastomeeritiivisteet (FKM/Viton), joiden lämpötila on 200 °C. Yli 150 °C:n ympäristön lämpötilassa tarvitaan myös ulkoisia lämpösuojuksia sylinterin rungossa suojaamaan kiinnitysrenkaita ja päätykansia.
- Syövyttävät ympäristöt: Sähköttömät niklatut tai kova-anodisoidut alumiinirungot kestävät lievää kemiallista altistumista. Meri-, offshore- tai kemiantehdasympäristöissä täysin ruostumattomasta teräksestä valmistettu rakenne, jossa on PTFE-vuoratut poraukset, tarjoaa parhaan korroosionkestävyyden korkeamman painon ja hinnan kustannuksella.
- ATEX/räjähdyssuojatut alueet: Pneumaattiset toimilaitteet ovat luonnostaan turvallisempia kuin sähkökäyttöiset vaara-alueilla, koska ne eivät tuota kipinöitä. Ilmasylinteriin kiinnitetyillä venttiilin solenoideilla ja asentoantureilla on kuitenkin oltava asianmukainen ATEX-vyöhykeluokitus. Itse sylinterin runko on varmistettava kipinöimättömäksi – alumiini on yleisesti hyväksyttävää, mutta valurauta on tarkistettava vyöhykeluokitusvaatimusten perusteella.
- Puhdastilasovellukset: ISO-luokka 5 ja paremmat puhdastilat edellyttävät sylintereitä, joissa on kaasuttomat tiivisteet, ei ulkoista voitelua ja alipaineyhteensopivia materiaaleja. Jotkut puolijohde- ja litteiden näyttöjen valmistajat käyttävät kokonaan muovirunkoisia sylintereitä poistaakseen metallikontaminaation riskin.
- Ulko- ja rakennuslaitteet: Säälle altistuvat sylinterit tarvitsevat sinkki-nikkeli- tai kovakromitankopinnoitteita, kestäviä pyyhkimen tiivisteitä lian poistamiseksi ja anodisoituja tai maalattuja runkoja. Painemäärityksessä tulee ottaa huomioon äärimmäiset lämpötilat: -30°C:ssa vakiovoiteluaineet paksuuntuvat ja tiivistemateriaalit jäykistyvät, mikä vaatii matalan lämpötilan rasvaa ja kylmäluokiteltuja elastomeerejä.
Ilmasylinterin määrittäminen todelliseen käyttöympäristöön - yleiskäyttöisen luettelon oletuksena - on se, missä kokeneet pneumaattisten järjestelmien insinöörit lisäävät mitattavaa arvoa. Oikean muunnelman lisäkustannus on lähes aina pienempi kuin yksi suunnittelematon vaihtosykli aikaisen kenttävian jälkeen.
Pneumaattiset järjestelmät ovat ytimenään luotettavia, nopeita ja kustannustehokkaita kun se suunnitellaan oikeilla komponenttimäärittelyillä, asianmukaisella ilmanlaadulla, oikealla mitoituksella ja jäsennellyllä kunnossapidolla. Ilmasylinteri on edelleen näkyvin elementti, mutta sen suorituskyky on täysin riippuvainen sitä syöttävän paineilmajärjestelmän laadusta. Investoi ilman valmisteluun ja paineenhallintaan, ja alavirran toimilaitteet takaavat niiden suunnittelun mukaisen käyttöiän.