

Mikä tekee erikoistuneista teollisuussylintereistä välttämättömiä nykyaikaisessa automaatiossa?
Erikoistuneet teollisuussylinterit ovat nykyaikaisten automaatiojärjestelmien selkäranka. Ilman oikein sovitettua sylinteriä - olipa se vakio ilmasylinteri tai mittatilaustyönä suunniteltu lineaarinen toimilaite – automatisoidut tuotantolinjat eivät voi saavuttaa nykyaikaisen valmistuksen vaatimia sykliaikoja, tarkkuutta tai kuormituskapasiteettia. Lyhyt vastaus: oikea sylinteri määrittää suoraan suorituskyvyn, toistettavuuden ja järjestelmän kokonaiskäyttöajan. Kaikki muut pneumaattisen tai sähkömekaanisen automaatiokennon komponentit riippuvat sylinterin suorituskyvystä spesifikaation sisällä, joka sykli, miljoonien iskujen ajan.
Teollisuusautomaatio on muuttunut dramaattisesti viimeisen kahden vuosikymmenen aikana. Kun yleinen, hyllystä valmistettava ilmasylinteri hoiti aikoinaan useimmat keräily- ja kiinnitystehtävät, nykyiset järjestelmät vaativat sylintereitä, jotka on suunniteltu tietyille porauskokoille, iskunpituuksille, asennuskokoonpanoille, käyttöpaineille ja ympäristöolosuhteille. Sylinteri, joka ei sovi yhteen jopa 10 %:n reiän halkaisijalla, voi vähentää voimantuottoa tarpeeksi aiheuttaakseen ajoittaisia vikoja, jotka maksavat tuhansia dollareita tunnissa suunnittelemattomissa seisokeissa.
Tämä artikkeli kattaa, kuinka erikoistuneita teollisuussylintereitä valitaan, määritetään ja integroidaan automaatiojärjestelmiin – kiinnittäen huomiota todellisissa sovelluksissa tärkeimpiin teknisiin muuttujiin.
Automaatiojärjestelmissä käytettyjen teollisuussylintereiden ydintyypit
Kaikki sylinterit eivät ole keskenään vaihdettavissa. Automaatioinsinöörien on ymmärrettävä ensisijaisten sylinteriperheiden toiminnalliset erot ennen komponenttien määrittämistä uutta kennoa tai jälkiasennusprojektia varten.
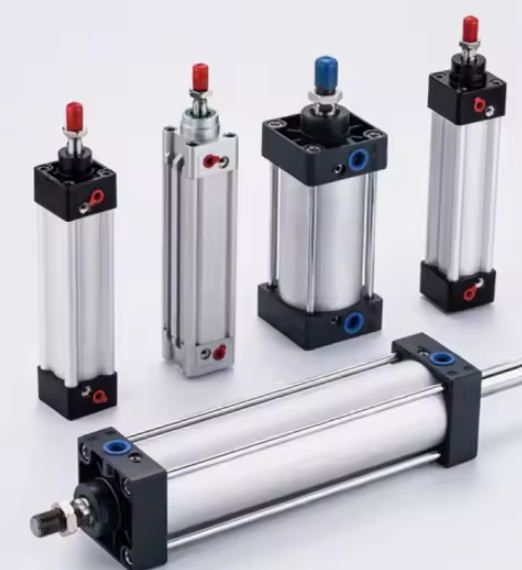
Pneumaattiset ilmasylinterit
Ilmasylinteri on edelleen teollisuusautomaation laajimmin käytetty toimilaite maailmanlaajuisesti. Se muuntaa paineilman paineen lineaariseksi mekaaniseksi voimaksi, mikä tekee siitä ihanteellisen korkean syklin sovelluksiin, joissa iskukohtaisten kustannusten on pysyttävä mahdollisimman pieninä. Normaalit käyttöpaineet ovat välillä 0,4 MPa ja 1,0 MPa (noin 58-145 psi) , joka tuottaa voiman, joka skaalautuu suoraan reiän halkaisijaan. 63 mm:n ilmasylinteri, joka toimii 0,6 MPa:n paineella, tuottaa noin 1 870 N teoreettisen työntövoiman, joka riittää monenlaisiin osien kiinnitys-, poisto- ja indeksointitehtäviin.
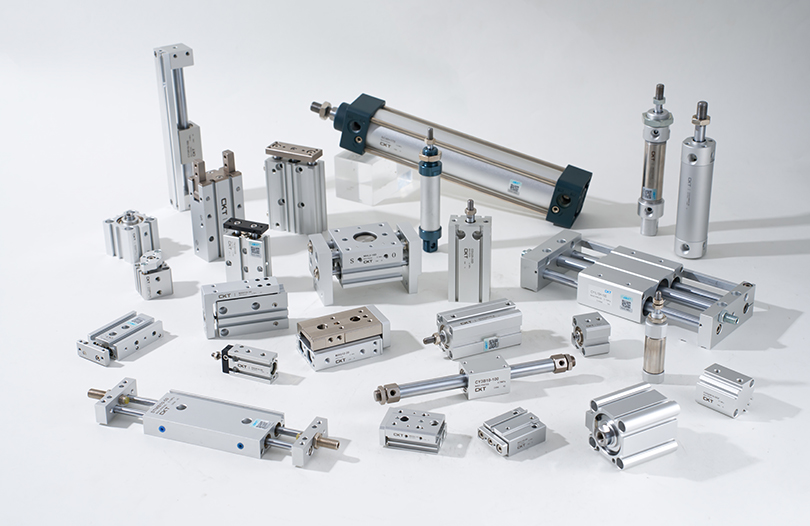
Nykyaikaiset erikoisilmasylinterit menevät paljon pidemmälle kuin kaksitoiminen perusrakenne. Insinöörit määrittelevät nyt muunnelmia, mukaan lukien:
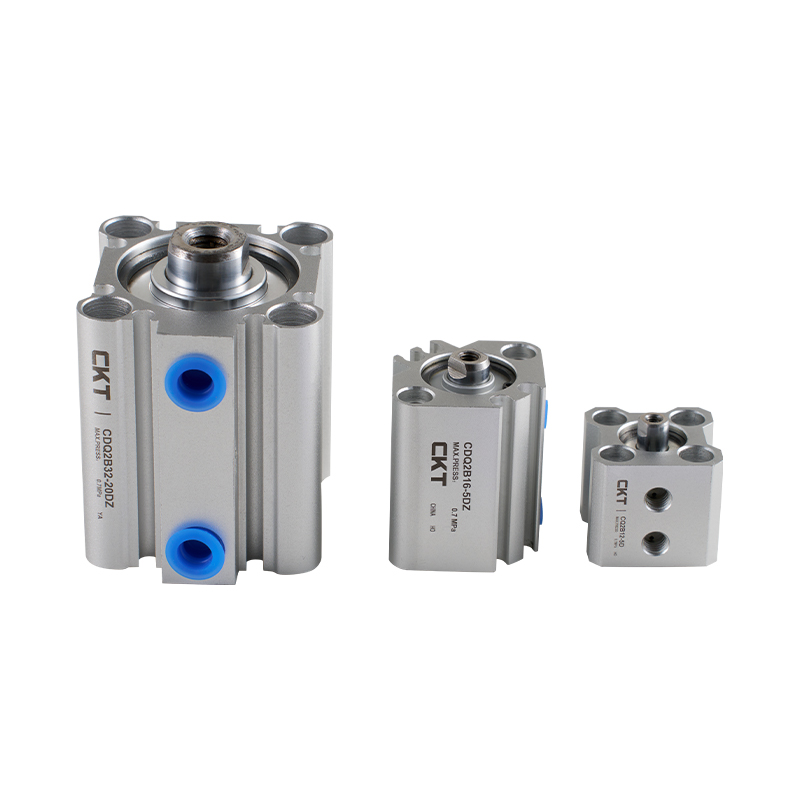
- Kompakti/lyhyttahti ilmasylinterit — käytetään suljetuissa kokoonpanokammioissa, joissa asennusvaipan kokonaispituus on alle 100 mm
- Varrettomat ilmasylinterit — yli 1 000 mm:n iskunpituuksille, joissa tavallinen männänvarsi aiheuttaisi ei-hyväksyttävän taivutusmomentin
- Ohjatut ilmasylinterit — kaksitankoiset tai profiiliohjatut versiot, jotka kestävät jopa 500 N·m:n ulkopuolista kuormitusta ilman ulkoisia ohjauskiskoja
- Tandem-ilmasylinterit — kaksi sarjaan pinottua sylinteriä, jotka jakavat saman reiän, kaksinkertaistavat ulostulovoiman tehokkaasti ilman, että pintajäljen halkaisija kasvaa
- Puhdastilojen ilmasylinterit — ruostumattomasta teräksestä valmistettu tynnyri, PTFE-tiivisteet ja kaasuttomat pinnoitteet ISO-luokkaan 5 tai sitä parempiin ympäristöihin puolijohde- ja lääkeautomaatiossa
Hydraulisylinterit raskaaseen automaatioon
Kun ilmasylinteri saavuttaa käytännöllisen voiman, joka on noin 30 kN vakioreikäkoolla, hydraulisylinterit laajentavat alueen satoihin kilonewtoneihin. Automaatiojärjestelmät metallin leimaamiseen, taontasiirtolinjoihin ja raskaiden osien kokoonpanopuristimiin perustuvat hydraulisiin lineaarisiin toimilaitteisiin, jotka toimivat 140–350 baarin paineella. Kompromissi on järjestelmän monimutkaisuus: hydrauliset voimayksiköt, suodatinlevyt, lämmönvaihtimet ja vuodonestoinfrastruktuuri lisäävät pääomakustannuksia ja huoltotaakkaa, jotka pneumaattiset järjestelmät välttävät kokonaan.
Sähkötangon sylinterit
Sähkötankotoimilaitteet – lähinnä servomoottori, joka pyörittää palloruuvia tai planeettarullaruuvia sylinterin vaipan sisällä – ovat ottaneet merkittävän markkinaosuuden pneumaattisista ilmasylintereistä, jotka vaativat tarkkaa asennon palautetta. He tarjoavat paikannustoistettavuus ±0,01 mm tai parempi , ohjelmoitava voimanrajoitus ja energiankulutus noin 70 % pienempi kuin vastaava pneumaattinen piiri, kun otetaan huomioon käyttöjakso. Niiden rajoituksena on huippuvoimatiheys: vastaavassa koossa sähkötanko-sylinteri maksaa edelleen kolmesta viiteen kertaa enemmän kuin samanreikäinen pneumaattinen ilmasylinteri, joten taloudellinen perustelu riippuu suuresti syklien määrästä ja tarkkuusvaatimuksista.
Kuinka mitoittaa ja valita oikea sylinteri automaatiojärjestelmääsi
Sylinterin valinta on tekninen laskelma, ei luettelohaku. Väärin johtaminen johtaa ennenaikaiseen tiivisteen rikkoutumiseen, sauvan nurjahdukseen tai riittämättömään voimaan – kaikki tämä ilmenee suunnittelemattomina seisokkeina, jotka ylittävät selvästi oikein määritellyn osan kustannukset.
Voiman laskenta turvallisuuskertoimella
Ilmasylinterien tai hydraulisylinterien mitoitusharjoittelun lähtökohtana on vaadittava työvoima käyttökohdassa. Tämän arvon tulee sisältää:
- Staattinen hyötykuorman paino, joka vaikuttaa liikesuuntaa vastaan
- Dynaaminen voima, joka tarvitaan kiihdyttämään kuorma tavoitenopeuteen käytettävissä olevan iskuajan sisällä
- Kitkavoimat ohjaimista, tiivisteistä ja kaikista ulkoisista mekanismeista
- Prosessivoimat (puristus, puristus, leikkaus) iskun lopussa
Vakiokäytäntöä sovelletaan a varmuuskerroin 1,5-2,0 yli lasketun teoreettisen porauspainevoimatulon. Tämä marginaali vaimentaa syöttöpaineen vaihtelut (tyypilliset paineilmajärjestelmät vaihtelevat ±10 % asetusarvosta), tiivisteen kulumista käyttöiän aikana ja tuotantoprosesseihin ominaisia kuormitusvaihteluita.
Esimerkiksi: jos kiristys vaatii 800 N työkappaleeseen ja ilmansyöttö on 0,6 MPa, minimireiän halkaisija lasketaan noin 42 mm:ksi 100 % teholla. 1,6-kertaisen turvakertoimen käyttäminen työntää valitun reiän 50 mm:iin tai 63 mm:iin käytettävissä olevista vakiokooista riippuen – varmistaa, että sylinteri tuottaa riittävän voiman, vaikka syöttöpaine putoaisi 0,5 MPa:iin järjestelmän huipputarpeen aikana.
Iskun pituus ja tangon nurjahdusanalyysi
Iskunpituus vaikuttaa suoraan männänvarren herkkyyteen nurjahtaa puristuskuormituksessa. Kaikille ilmasylintereille tai pneumaattisille toimilaitteille, joiden isku ylittää noin 10 kertaa tangon halkaisijan, Euler-pylvään nurjahdustarkastus on pakollinen. Kriittinen nurjahduskuormitus riippuu tangon halkaisijasta, iskun pituudesta, materiaalista (yleensä hiiliteräs tai ruostumaton teräs) ja kiinnityskokoonpanosta – kiinteästi kiinteä, kiinteä tai tappipäätyolosuhteet antavat kukin erilaisen tehollisen pilarin pituuden.
Halkaisijaltaan 20 mm:n terästangon, jonka iskunpituus on 600 mm kiinteästi vapaassa asennustilassa, kriittinen nurjahduskuorma on noin 2 850 N — joka voi olla alle sen voiman, jonka sylinteri pystyy tuottamaan. Tällaisissa tapauksissa suuremman tangon halkaisijan määrittäminen (25 mm tai 32 mm) tai vaihtaminen ohjattuun sylinteriin lisää sivuttaistukea, joka estää nurjahduksen ilman, että insinöörin tarvitsee vähentää käyttöpainetta.
Kiertoaika ja pehmustusvaatimukset
Nopeat automaatiosolut – erityisesti ne, jotka toimivat vähintään 60 syklillä minuutissa – aiheuttavat merkittäviä iskun lopun iskukuormituksia sylinterin osiin, venttiileihin ja työkaluihin. Näillä nopeuksilla hallitsematon ilmasylinteri, jonka iskunpituus on 100 mm, voi kehittää männän nopeuksia yli 1,5 m/s välittömästi ennen pääteasentoa. Päätykannen absorboima kineettinen energia kullakin iskulla on hallittava sisäisten pehmusteiden, ulkoisten iskunvaimentimien tai pakoputken virtauksensäätöventtiilien kautta.
Useimmat erikoistuneet teollisuusilmasylinterit, joiden halkaisija on yli 40 mm, sisältävät vakiona säädettävät neulaventtiilityynyt molemmissa päätyasennoissa. Nämä mahdollistavat hidastusetäisyyden kenttäsäädön tyypillisesti välillä 5 mm ja 30 mm. Sovelluksissa, joissa vaaditaan sekä nopeaa keskiiskua että tarkkaa hallittua hidastuvuutta, ulkoiset hydrauliset iskunvaimentimet, joissa on säädettävä vaimennus, tarjoavat hienomman hallinnan kuin pelkät pneumaattiset tyynyt.
| Reiän halkaisija (mm) | Teoreettinen voima 0,6 MPa:ssa (N) | Tyypillinen sovellus automaatiossa | Suurin suositeltu isku (mm) |
|---|---|---|---|
| 20 | 188 | Pienen osan poisto, anturin toimilaite | 200 |
| 32 | 483 | Poimi ja aseta, kevyt kiinnitys | 400 |
| 50 | 1,178 | Kokoamispuristus, portin käyttö | 600 |
| 80 | 3,016 | Työkappaleen kiinnitys, siirtonosto | 800 |
| 125 | 7,363 | Raskas kiinnitys, puristussyöttö | 1 200 |
Erikoissylinterisuunnittelut vaativiin automaatioympäristöihin
Tavalliset luetteloilmasylinterit käsittelevät suurimman osan hyvänlaatuisista tehdaslattiasovelluksista. Merkittävä osa teollisuusautomaatiosta toimii kuitenkin ympäristöissä, jotka tuhoavat vakiokomponentit viikoissa, ellei sylinterin suunnittelu erityisesti huomioi näitä olosuhteita.
Korroosionkestävät sylinterit pesuun ja kemiallisiin ympäristöihin
Elintarvikkeiden jalostus, juomien pullotus ja lääkepakkausautomaatio käyttävät usein pesujaksoja korkeapaineisella vedellä, höyryllä ja syövyttävillä puhdistusaineilla. Tavalliset alumiinitynnyrilliset ilmasylinterit syöpyvät nopeasti näissä olosuhteissa. Ruostumattomasta teräksestä (tyypillisesti luokka 304 tai 316L) valmistettu piippu- ja tankorakenne yhdistettynä FDA-yhteensopiviin EPDM- tai PTFE-tiivisteisiin pidentää huoltovälejä viikoista vuosiin. Kustannuslisä ruostumattomasta teräksestä valmistetusta ilmasylinteristä tavalliseen alumiiniyksikköön verrattuna on tyypillisesti 40 % - 80 % — murto-osa seisokkikustannuksista, jotka johtuvat yksittäisestä syöpyneen sylinterin rikkoutumisesta tuotantoajon aikana.
Kemiallinen prosessointiautomaatio esittää vielä ankarammat olosuhteet: hapot, liuottimet ja korkean kosteuden ympäristöt, joissa tiivistyy vettä. Sylinterivaihtoehtoja ovat kova-anodisoitu alumiini, jossa on PTFE-vuoratut reiät, polyfenyleenisulfidi (PPS) -komposiittirungot tai täysin fluoripolymeeripinnoitetut variantit. Tiivisteiden yhteensopivuus on tarkistettava tietyn kemikaalin altistumisen varalta. Öljyympäristöissä hyvin toimivat NBR-tiivisteet hajoavat nopeasti aromaattisissa liuottimissa, kun taas EPDM-tiivisteet ovat erinomaisia höyryssä ja kuumassa vedessä, mutta turpoavat öljypohjaisissa nesteissä.
Korkean lämpötilan sylinterit uuneihin ja hitsauskennoihin
Teollisuusuunien, maalinkovetusjärjestelmien ja robottihitsauskennojen automaatio altistaa sylinterit jatkuvalle lämpötilalle 120 °C:sta yli 200 °C:seen. Tavalliset Buna-N (NBR) -tiivisteet alkavat hajota noin 100 °C:ssa dynaamisissa olosuhteissa, mikä johtaa vuotoon ja pitovoiman menettämiseen satojen tuntien kuluessa. Korkean lämpötilan erikoissylintereissä käytetään silikonia tai Viton (FKM) -tiivisteitä, jotka on mitoitettu 150°C - 200°C jatkuva käyttö , sekä korkean lämpötilan voiteluaineet, jotka eivät hiilty tai kulje ulos tiivisteen urista.
Hitsausympäristöt myös altistavat ilmasylinterin männänvarren roiskeiskuille ja valokaaren UV-säteilylle. Kovakromi- tai keramiikkapinnoitetut tangot kestävät roiskekiinnitystä ja pinnan pistesyöpymistä paljon paremmin kuin tavallinen kiillotettu teräs, mikä vähentää suoraan tiivisteen kulumista, joka johtuu varren pinnan saastumisesta, joka pääsee pyyhkimen tiivistealueelle.
Sylinterit räjähdysalttiisiin (ATEX/IECEx) sovelluksiin
Automaatiojärjestelmät viljankäsittelyssä, maaliruiskutuskaapissa, kemiallisissa sekoituksissa sekä öljyn ja kaasun käsittelyssä toimivat potentiaalisesti räjähdysalttiiksi luokitelluilla alueilla (ATEX:n vyöhyke 1 tai vyöhyke 2 tai NEC:n alue 1/Division 2). Pneumaattiset ilmasylinterit ovat luonnostaan turvallisempia näillä vyöhykkeillä kuin sähkötoimilaitteet, koska paineilma ei sisällä sytytysenergiaa. Sylinterin rakenteen on kuitenkin estettävä staattisen varauksen kerääntyminen johtamattomiin osiin, eikä se saa synnyttää kipinöivää metalli-metalli-iskua iskun lopussa. ATEX-luokitelluissa sylintereissä käytetään johtavia polymeerikomponentteja, maadoitusta ja pehmeästi pehmustettuja päätyrajoittimia vyöhykevaatimusten täyttämiseksi ilman ulkoisten räjähdyssuojattujen koteloiden käyttöä.
Pienoissylinterit tarkkuusasennusautomaatioon
Elektroniikan kokoonpano, lääkinnällisten laitteiden valmistus ja kellojen tai instrumenttien valmistus edellyttävät ilmasylintereitä, joiden reikäkoko on 4–16 mm, iskunpituus jopa 1 mm ja asennon toistettavuus alle 0,05 mm. Tämän mittakaavan miniatyyri pneumaattiset sylinterit kohtaavat valmistustoleransseja, jotka edustavat suurempaa prosenttiosuutta komponenttien mitoista – 0,02 mm:n tiivisteuratoleranssi 6 mm:n reikäsylinterissä vaatii paljon tiukempaa koneistusohjausta kuin sama toleranssi 63 mm:n porausyksikössä. Johtavat miniatyyri sylinterialustat ylittävät käyttöiän 30 miljoonaa iskua täydellä nimellispaineella päällystettyjen porausreikien, pienikitkaisten PTFE-komposiittitiivisteiden ja tarkkuushiottujen ruostumattomien tankojen kautta.
Teollisuussylintereiden integrointi automaation ohjausjärjestelmiin
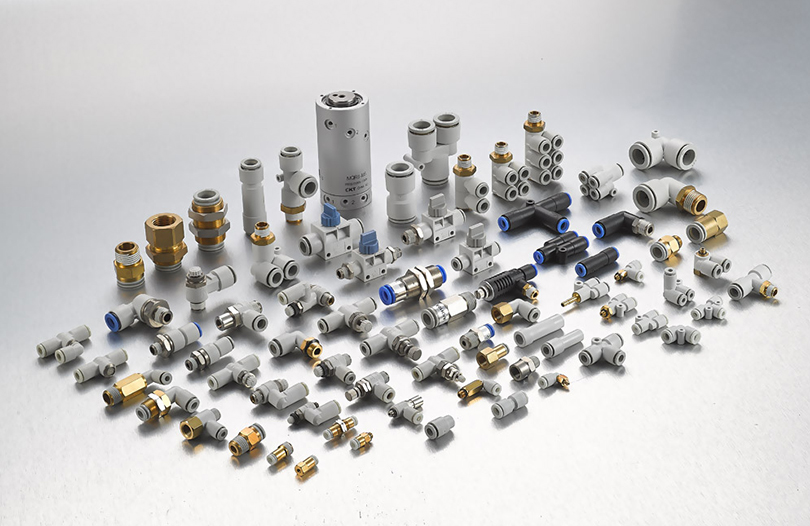
Sylinteri ei tuota arvoa ennen kuin se on integroitu automaatiojärjestelmän ohjausarkkitehtuuriin. Sylinterimekaniikan ja PLC-logiikan välinen rajapinta on paikka, jossa monet näennäisesti hyvin määritellyt sylinterit eivät toimi käytännössä.
Paikantunnistus ja palaute
Nykyaikaisissa ilmasylintereissä on integroidut anturikiskot – tynnyriin koneistetut T-urat tai C-urat – jotka hyväksyvät magneettiset kielikytkimet, puolijohde-Hall-efektianturit tai analogiset magnetostriktiiviset lineaariset asentoanturit. Reed-kytkimet tarjoavat yksinkertaisen auki/suljetun lähdön määritellyissä pääteasennoissa ja maksavat alle 10 dollaria per anturi. Hall-anturit tarjoavat pidemmän kytkentäiän (yli 100 miljoonaa toimintoa verrattuna noin 10 miljoonaan kielikytkimiin), paremman tärinänkestävyyden ja nopeammat vasteajat 0,5 ms:n alueella.
Sovelluksissa, jotka vaativat jatkuvaa sijaintitietoa binaaristen iskun loppusignaalien sijaan – kuten suhteelliset puristimet tai säädettävän iskun kokoonpanopuristimet – sylinterin koteloon upotetut analogiset magnetostriktiiviset anturit tarjoavat absoluuttinen lineaarinen sijainti resoluutiolla 0,1 mm koko vedon ajan. Tämä eliminoi ulkoiset lineaariset kooderit, vähentää johdotuksen monimutkaisuutta ja sallii PLC:n seurata sauvan nopeutta reaaliajassa diagnostiikkatyökaluna.
Venttiilin valinta ja vasteaika
Jokaista ilmasylinteriä ohjaava solenoidiventtiili määrittää, kuinka nopeasti sylinteri reagoi PLC-komentoihin. Venttiilin vasteaika – kelan jännitteen kytkemisen ja portin täyden avautumisen välinen aika – vaihtelee alle 5 ms:sta nopeiden suoratoimisten iskuventtiilien osalta 30–60 ms:iin tavallisten 24 VDC:n luistiventtiilien välillä. 60 sykliä minuutissa sovelluksessa, jossa kokonaisjaksoaika on 200 ms, 50 ms:n venttiili lisää 25 % pneumaattiseen käyttöaikaan ja voi tehdä syklin aikatavoitteen saavuttamisen mahdottomaksi.
Venttiilin virtausnopeuden (Cv-arvon) on myös vastattava sylinterin tilavuutta ja vaadittua iskuaikaa. Alikokoiset venttiilit luovat paine-eron venttiiliin nopeiden iskujen aikana, mikä vähentää tehokkaasti ilmasylinterin männän näkemää käyttöpainetta keskiiskun aikana, vaikka syöttöpaine olisi riittävä venttiilin sisääntulossa. Nyrkkisääntönä on valita venttiilin Cv-arvo, joka rajoittaa painehäviön venttiilin yli alle 10 % syöttöpaineesta suurimmalla virtaustarpeella.
Kenttäväylä- ja IO-Link-integraatio
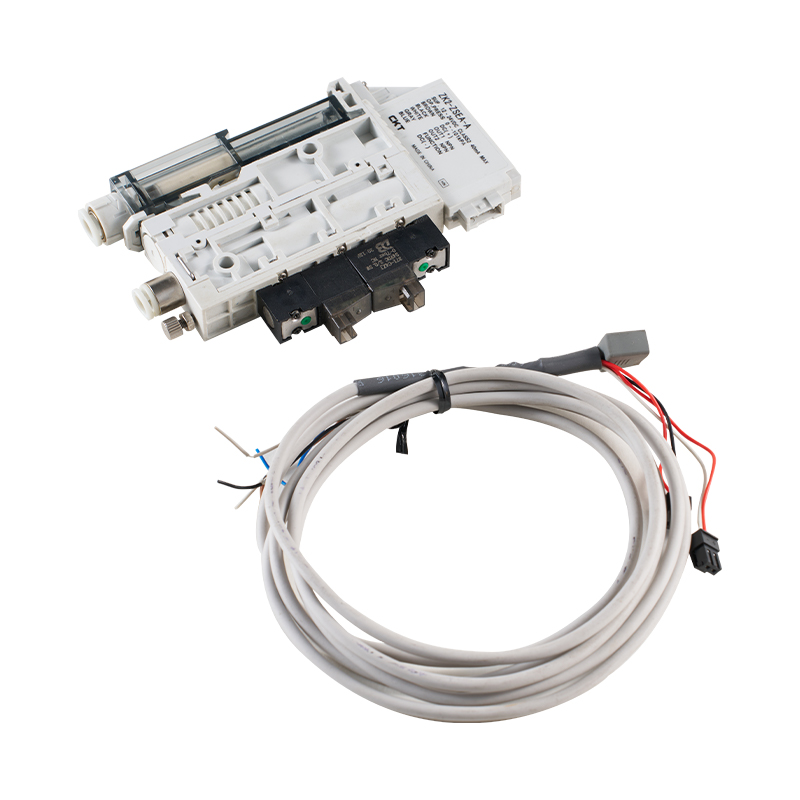
Teollisuus 4.0 -automaatioarkkitehtuurit vaativat yhä enemmän sylinteritason diagnostiikkaa, joka on saatavilla laitoksen SCADA- tai MES-järjestelmien kautta. IO-Link-yhteensopivat venttiili-jakotukkikokoonpanot mahdollistavat kunkin sylinterin asentoanturin tiedot, iskumäärän, pehmusteen paineen ja syklin poikkeaman siirtämisen PLC:hen tavallisen teollisen Ethernetin (PROFINET, EtherNet/IP, EtherCAT) kautta ilman erillistä I/O-johdotusta. IO-Link-pääsolmu voi palvella jopa kahdeksan sylinteriasemaa yhden kaapelin kautta, mikä vähentää dramaattisesti paneelien johdotuksen monimutkaisuutta tiheissä automaatiokennoissa, joissa on 20 tai enemmän sylinterejä.
Tämä liitettävyys mahdollistaa ennakoivan huollon: jos tietyn ilmasylinterin isku alkaa kestää 15 % kauemmin – tämä kuvio havaitaan vertaamalla aikaleimattuja anturin reunoja – järjestelmä voi merkitä sylinterin tarkastusta varten ennen kuin se aiheuttaa tuotantovirheen. Autokorjaamojen automaatiosta tehdyt tutkimukset ovat osoittaneet, että ennakoivat huolto-ohjelmat, joissa käytetään sylinteritason diagnostiikkaa, vähentävät suunnittelemattomia pneumaattisia seisokkeja 35 % - 55 % verrattuna kiinteän aikavälin vaihtoaikatauluihin.
Keskeiset teollisuudenalat lisäävät teollisuussylintereiden kysyntää
Sen ymmärtäminen, mitkä toimialat kuluttavat eniten erikoissylintereitä, auttaa selventämään suunnittelun prioriteetteja, joihin valmistajien ja järjestelmäintegraattoreiden on kiinnitettävä huomiota.
Autojen valmistus
Yksi auton koripaja sisältää 800–2 500 yksittäistä pneumaattista ja hydraulisylinteriä hitsaus-, käsittely- ja kokoonpanoasemilla. Syklinopeudet saavuttavat yleensä 240–480 iskua tunnissa per asema, mikä tarkoittaa, että yksi ilmasylinteri suuren volyymin linjalla kerääntyy. yli 4 miljoonaa aivohalvausta vuodessa . Sylinterin tekniset tiedot korostavat tässä tiivisteen käyttöikää, pehmusteen kestävyyttä ja helppokäyttöisyyttä rivinvaihdossa ilman asennusrakennetta irrottamatta.
Pakkaus- ja logistiikkaautomaatio
Nopeat kotelon pystytys-, laatikoiden sulkemis- ja lajittelujärjestelmät toimivat nopeuksilla, jotka vaativat sylinterin iskuaikaa alle 100 ms. Magneettisella kytkennällä tai mekaanisilla nauhaliitännöillä varustettuja saumattomia ilmasylintereitä käytetään usein pitkän matkan (500 mm - 2 000 mm) vaakasuoraan siirtoon, jossa perinteinen tanko ulokkeellaan mahdottomasti. Pakkausautomaatio toimii myös kolmessa vuorossa päivässä, 350 päivää vuodessa, joten keskimääräinen vikojen välinen aika (MTBF) on ensisijainen määrittelykriteeri eikä toissijainen huolenaihe.
Puolijohteiden ja elektroniikan kokoonpano
Kiekkojen käsittelyrobotit, stanssauskoneet ja piirilevyjen kokoonpanolaitteet käyttävät miniatyyriilmasylintereitä ja sähkötankotoimilaitteita, jotka vaativat alle mikronin puhtausstandardeja. Tällaisissa ympäristöissä olevat sylinterit eivät saa tuottaa hiukkasia, niiden on vastustettava kaasun poistumista, joka saastuttaa herkkiä substraatteja, ja niiden on säilytettävä paikannustarkkuus miljardien syklien ajan. Maailmanlaajuiset puolijohdelaitteiden markkinat, joiden arvo on yli 100 miljardia dollaria vuodessa, johtavat jatkuvaan erittäin puhtaan ja erittäin tarkan pneumaattisen käyttötekniikan kehittämiseen.
Ruoan ja juoman jalostus
Elintarviketehtaiden täyttölinjojen, annoskoneiden ja pakkauskennojen on toimittava turvallisesti tuotetta koskettavien pintojen kanssa. Näissä sovelluksissa käytettävät ilmasylinterit vaativat USDA:n hyväksymiä voiteluaineita (H1-luokan elintarviketurvallisia öljyjä), FDA-yhteensopivia tiivistemateriaaleja ja sileitä ulkopintoja, joissa ei ole bakteereja sisältäviä rakoja. Ruostumattomasta teräksestä valmistetut versiot, jotka on suunniteltu IP69K tunkeutumissuojausstandardien mukaisesti, kestävät korkeapaineisen höyrypuhdistuksen 80 °C:ssa ilman tiivisteen hajoamista tai veden pääsyä sylinterin reikään.
Parhaat huoltokäytännöt sylinterin käyttöiän pidentämiseksi
Jopa laadukkain teollisuussylinteri hajoaa ennenaikaisesti, kun huollon perusteet laiminlyödään. Seuraavat käytännöt, joita sovelletaan johdonmukaisesti, pidentävät keskimääräiset huoltovälit valmistajan nimelliseen käyttöikään eikä murto-osaan siitä.
- Säilytä paineilman laatu ISO 8573-1 luokan 3 tai paremman mukaisesti yleisiin teollisiin ilmasylintereihin. Saastunut ilma, joka kuljettaa vettä, kompressoriöljyä ja hiukkasia, on suurin syy tiivisteen vaurioitumiseen ja reikien naarmuuntumiseen. Käyttöpisteen suodatin-säädin-voitelulaite (FRL) -kokoonpano automaattisella kondenssivedenpoistolla ei ole neuvoteltavissa.
- Voitele oikein – tai älä ollenkaan. Monet nykyaikaiset ilmasylinterit, joissa on PTFE-komposiittitiivisteet, on suunniteltu toimimaan ilman ulkoista voitelua (öljyttömät). Öljyn lisääminen öljyttömään sylinteriin voi turvottaa PTFE-tiivisteitä ja aiheuttaa ennenaikaisen vian. Tarkista aina voiteluvaatimukset tietyn sylinterin tiivisteen spesifikaatioiden mukaisesti ennen käyttöönottoa.
- Tarkasta tangon pinnan kunto aikataulun mukaisesti. Männänvarren kolo-, naarmu- tai pinnoitevauriot nopeuttavat pyyhkimen tiivisteen kulumista ja päästävät epäpuhtaudet sisään reikään. Tangot, joissa on pintavikoja, jotka kattavat yli 5 % kosketuspinta-alasta yhden pyyhkimen iskunpituuden sisällä, on vaihdettava kiillotuksen sijaan.
- Tarkista pehmusteen säätö sylinterin vaihdon tai kiinnityksen vaihdon jälkeen. Huonosti säädetty pehmuste, joka antaa männän iskeä päätykanteen täydellä nopeudella, tuottaa useita kertoja käyttövoimaa suuremmat huippuvoimat, mikä vaurioittaa sylinteriä, kytkettyä työkalua ja koneen rakennetta samanaikaisesti.
- Radan veto lasketaan mahdollisuuksien mukaan PLC-syklilaskurien kautta ja vertaa niitä valmistajan määrittämiin tiivisteen käyttöikään. Ennakoiva tiivistesarjan vaihto 80 %:lla nimellissyklin käyttöiästä maksaa noin 30–150 dollaria osina ja yhden tunnin työskentelyn – verrattuna 500–5 000 dollariin suunnittelemattomissa seisokeissa, kun sylinteri epäonnistuu tuotannossa.
- Poista sauvatyyppisten sylintereiden sivuttaiskuormitukset. Jopa 5°:n poikkeama sylinterin akselin ja kuorman kulkusuunnan välillä aiheuttaa jatkuvaa sivukuormitusta tangon holkissa ja tiivisteessä, mikä lyhentää käyttöikää 40–70 % dokumentoiduissa tapaustutkimuksissa. Kelluvat tankokytkimet tai itsesuuntautuvat kiinnikkeet kompensoivat kiinnittimen pientä kohdistusvirhettä vaatimatta koko sylinterin kiinnityksen tarkkaa kohdistamista.
Pneumaattisten, hydraulisten ja sähköisten sylintereiden vertailu automaatiopäätöksiä varten
Yksikään toimilaiteteknologia ei voita kaikissa automaatiotilanteissa. Päätös pneumaattisen ilmasylinterin, hydraulisylinterin tai sähkötankotoimilaitteen välillä tulee tehdä kunkin sovellusakselin suorituskyvyn, kustannusten ja toimintavaatimusten perusteella.
| Kriteeri | Pneumaattinen ilmasylinteri | Hydraulisylinteri | Sähkövarren toimilaite |
|---|---|---|---|
| Voimaalue (vakio) | Jopa ~30 kN | Jopa 500 kN | Jopa ~50 kN |
| Asennon tarkkuus | ±0,5–2 mm (pääterajoitin) | ±0,1–1 mm (servoventtiili) | ±0,01–0,05 mm |
| Alkukustannukset (suhteellinen) | Matala | Keski-korkea | Korkea |
| Energiatehokkuus | Matala (25–35% overall) | Keskikokoinen (60–75 %) | Korkea (85–95%) |
| Max kiertonopeus | Erittäin korkea (300 CPM mahdollista) | Keskikokoinen (öljyvirtauksen rajoittama) | Korkea (servo-dependent) |
| Puhtaus | Korkea (dry air options) | Matala (oil leak risk) | Erittäin korkea |
| Soveltuvuus vaaralliselle alueelle | Erinomainen (ATEX-versiot) | Hyvä (kipinöimätön neste) | Vaatii Ex-luokan moottorin |
Yllä olevat tiedot havainnollistavat johdonmukaista mallia: ilmasylinteri voittaa kustannusten, nopeuden ja puhtaan ympäristön soveltuvuuden useimmissa automaatiotehtävissä, jotka eivät vaadi äärimmäistä voimaa tai tarkkuutta yli ±0,5 mm. Hydraulisylinterit ovat edelleen ainoa käytännöllinen valinta suuritehoisiin hidastettuihin sovelluksiin. Sähkötoimilaitteet oikeuttavat kustannuspalkkionsa ensisijaisesti sovelluksissa, joissa ohjelmoitava väliasemointi, voimanrajoitus tai energiankulutuksen kirjaaminen luo mitattavaa tuotantoarvoa.
Automaatioteollisuuden teollisuussylintereiden tulevaisuutta muovaavat trendit
Sylinteri komponenttiluokkana on kehittynyt merkittävästi viimeisen vuosikymmenen aikana, ja se kehittyy edelleen vastauksena automaatiojärjestelmän vaatimuksiin, jotka olivat niche-spesifikaatioita viisi vuotta sitten, mutta ovat nykyään valtavirran hankintakriteereitä.
Energian talteenotto pneumaattisissa järjestelmissä
Paineilma on kallista: 1 Nm³:n ilman tuottaminen 0,7 MPa:lla maksaa tyypillisesti 0,02–0,04 dollaria kompressorin tehokkuudesta ja paikallisesta sähkön hinnasta riippuen. Tuotantolaitos, jossa on 500 ilmasylinteriä, joka pyörii keskimääräisellä nopeudella, voi käyttää 50 000–200 000 dollaria vuodessa pelkästään paineilmaan. Painetta lisäävät piirit, suljetun kierron ilman talteenottojärjestelmät ja energiatehokkaat sylinterimallit, joiden kuollut tilavuus ovat pienemmät, määritellään yhä enemmän uusissa automaatioprojekteissa kestävän kehityksen velvoitteiden tiukentuessa. Jotkut kehittyneet pneumaattiset käytöt ottavat nyt takaisin poistoilman paluuiskusta paineistaen osittain etuiskun, mikä vähentää nettoilmankulutusta jopa 30 % .
Lisäainevalmistus mukautettuja sylinterigeometrioita varten
Metallin lisäainevalmistus (laserjauhepetifuusio, suunnattu energiapinnoitus) on avannut oven ilmasylinterien ja toimilaitteiden rakenteisiin, joiden sisäinen geometria on mahdoton saavuttaa tavanomaisella työstyksellä. Integroitu jakoputkisto sylinterin rungossa, konformiset jäähdytyskanavat korkeisiin lämpötiloihin ja topologiaan optimoidut rakenneosat, jotka vähentävät painoa 20–40 % lujuutta heikentämättä, ovat siirtymässä prototyyppivaiheesta sarjatuotantoon erikoistuneita automaatiosovelluksia varten. Täysin räätälöityjen sylinterirunkojen toimitusajat putoavat 12–16 viikosta (perinteinen koneistettu mittatilaustyö) 3–5 viikkoon lisäainevalmisteilla valmistetuissa varianteissa.
Pehmeä robotiikka ja yhteensopivat pneumaattiset toimilaitteet
Herkkiä, epäsäännöllisiä tai vaihtelevan geometrian työkappaleita koskevissa automaatiotehtävissä – tuoretuotteiden käsittelyssä, tekstiilien käsittelyssä, herkän elektroniikan kokoonpanossa – perinteisiä jäykkiä ilmasylintereitä täydennetään elastomeerimateriaaleista valmistetuilla pehmeillä pneumaattisilla toimilaitteilla. Nämä paljetyyppiset tai kuituvahvistetut toimilaitteet tuottavat tartunta- tai taivutusliikkeitä alhaisella paineella (alle 0,1 MPa), joiden luontainen yhteensopivuus estää työkappaleen vaurioitumisen. Ne edustavat pneumaattisessa toiminnassa uutta rajaa, jota tavallisissa sylinteriluetteloissa ei vielä täysin käsitellä, mutta joka näkyy yhä useammin seuraavan sukupolven automaatiojärjestelmien vaatimuksissa.
Sulautettu kunnonvalvonta sylinteritasolla
MEMS-anturitekniikan, IO-Link-viestintäprotokollien ja reunalaskennan lähentyminen tuottaa ilmasylinterikokoonpanoja, joissa on sisäänrakennetut paineanturit, lämpötila-anturit ja tärinämonitorit, jotka raportoivat reaaliaikaisia terveystietoja laitoksen ohjausjärjestelmille. Sen sijaan, että luottaisivat pelkästään iskun lopun asentoantureihin, nämä älykkäät sylinterit tarkkailevat sisäreiän paineprofiileja, havaitsevat poikkeavaa pehmusteen käyttäytymistä ja keräävät syklien määrätietoja haihtumattomaan muistiin, joka säilyy tehonkierron aikana. Sylinteri dokumentoi tehokkaasti oman huoltohistoriansa – ominaisuus, jonka korkean käyttöajan huoltotiimit pitävät nyt valintakriteerinä premium-vaihtoehdon sijaan.