

Pneumaattinen sylinteritynnyri on paikka, jossa sylinterin laatu todella elää
Jos muistat vain yhden asian pneumaattisista sylinteritynnyreistä, säilytä tämä: tynnyri määrittää ilmasylinterin paineluokituksen, liikkeen tasaisuuden ja käyttöiän. Mäntä liukuu sen sisällä, tiivisteet kulkevat sen sisäseinää vasten ja jokainen kuormitusjakso korostaa sen rakenteellista jäykkyyttä. Huono pyöreä tynnyri, karkea hiottu pinta tai väärä seinämän paksuus aiheuttaa ilmavuotoja, nopeuden vaihtelua ja ennenaikaista tiivisteen kulumista kauan ennen kuin muualla sylinterissä on näkyviä vaurioita.
Useimmissa teollisissa sovelluksissa alumiininen pneumaattinen sylinteripiippu, jossa on anodisoitu tai tarkasti viimeistelty reikä, on paras tasapaino painon, korroosionkestävyyden, kustannusten ja työstettävyyden välillä. Ruostumattomasta teräksestä valmistettu pneumaattinen sylinteriputki on turvallisempi valinta korkeisiin lämpötiloihin, pesuun tai elintarvikkeiden kanssa kosketuksiin joutuviin ympäristöihin. Materiaali ja sisäinen viimeistely ovat tärkeämpiä kuin sylinterin merkki tai anodisoinnin väri.
Alarivi: Kun arvioit pneumaattisen sylinterin piipun, älä katso ensin ulkoprofiilia. Katso porauksen toleranssia, pinnan karheutta, suoruutta ja valmistusprosessia sisäpinnan takana. Nämä parametrit määräävät, kuinka sylinteri käyttäytyy kuormitettuna ja kuinka monta sykliä se kestää.
Mitä sylinteritynnyri todella tekee ilmasylinterin sisällä
Pneumaattinen sylinterin reikä on sylinterin päärunko ja paineastia. Siinä on mäntä ja se pitää paineilman työkammion sisällä. Jos ymmärrät alla olevat viisi roolia, ymmärrät, miksi piipun laatu vaikuttaa koko toimilaitteeseen.
- Paineen estäminen. Tynnyrin seinämän tulee vastustaa sisäistä pneumaattista painetta ilman liiallista radiaalilaajenemista. 1 MPa:lla toimivat sylinterit tarvitsevat paksumman tai vahvemman piipun kuin 0,3 MPa:n sylinterit.
- Männän ohjaus. Piipun sisähalkaisija ohjaa mäntä- ja männänvarsikokoonpanoa. Jos reikä on soikea, mäntä kallistuu liikkeen aikana ja muodostaa epätasaisen tiivistekosketuksen.
- Tiivistyskumppani. Männän tiiviste liukuu piipun sisäseinää vasten. Sileä, tasainen pinta on välttämätön alhaisen kitkan, vakaan nopeuden ja pitkän tiivisteen käyttöiän kannalta.
- Lämmön hajoaminen. Alumiiniset tynnyrit johtavat lämpöä pois puristuskammiosta nopeammin kuin teräs, mikä auttaa stabiloimaan lämpötilaa nopean pyöräilyn aikana.
- Rakenteellinen yhteys. Raidetangon sylintereissä piippu puristetaan päätykappaleiden väliin neljällä tai useammalla pultilla. Piipun on säilytettävä geometria tämän aksiaalisen puristusvoiman käytön jälkeen.
Tynnyri määrittää myös sen, kuinka helposti sylinteri voidaan korjata. Vaurioitunut tiiviste voidaan vaihtaa, mutta vaurioitunut piippu tarkoittaa yleensä sitä, että koko sylinteri on romutettava. Tästä syystä tynnyrin viimeistelyprosessia ohjaavat valmistajat, kuten pneumaattisten sylinterien valmistajat, jotka keskittyvät sisäisten tynnyrien laatuun , tarjoavat yleensä johdonmukaisempia toimilaitteita pitkän tuotantojakson aikana.
Tynnyrimateriaalit verrattuna: alumiini, teräs ja ruostumaton teräs
Suurin osa pneumaattisista sylinteritynnyreistä on valmistettu 6xxx-sarjan alumiiniseoksista, koska ne pursottuvat hyvin ja ne voidaan anodisoida. Teräspiippuja esiintyy raskaassa käytössä olevissa raidetangon sylintereissä, joissa iskunkestävyys ja korkeapainelujuus ovat tärkeitä. Ruostumattomasta teräksestä valmistetut tynnyrit on varattu syövyttäviin ympäristöihin. Alla olevassa taulukossa on yhteenveto ostajien ja suunnittelijoiden käytännön eroista.
| Materiaali | Tyypillinen viimeistely | Paras käyttötapaus | Varo |
|---|---|---|---|
| Alumiini 6063 / 6061 | Hiottu tai telalla kiillotettu reikä, anodisoitu ulkopinta | Vakioautomaatisylinterit, kompaktit ja minisylinterit | Alhainen kestävyys koville kemikaaleille ja voimakkaille iskuille |
| Hiiliteräs | Hiottu, joskus kovakromattu sisältä | Raskaaseen käyttöön tarkoitetut raidetangon sylinterit, korkeapainelinjat | Raskaampi, vaatii korroosiosuojauksen |
| Ruostumaton teräs 304/316 | Hiottu tai kiillotettu reikä | Ruoka-, lääke-, pesu- ja merisovellukset | Korkeammat kustannukset ja alhaisempi lämmönjohtavuus |
Anodisointisyvyys on käytännöllinen ominaisuus, joka on tarkistettava. Tyypillinen rikkihapon anodisointi alumiinisylinteritynnyreissä on noin 8-15 mikronia; kova anodisointi voi olla 25-50 mikronia. Liukukäyttöisissä sovelluksissa kova anodisointi parantaa kulutuskestävyyttä, mutta poraus viimeistellään usein ennen tai jälkeen pinnoituksen, riippuen vaaditusta lopullisesta toleranssista.
Yleiset pneumaattisen sylinterin tynnyrin poikkileikkaukset
Tynnyrin profiilimuodot noudattavat sylinterin geometriaa, johon ne kuuluvat. Teollisuusluetteloissa on neljä profiiliperhettä: pyöreät, neliömäiset, kompaktit ja ohjatut tai moniakseliset profiilit. Jokainen niistä on olemassa eri asennus- tai tilasyistä.
Pyöreät raidetangon tynnyrit
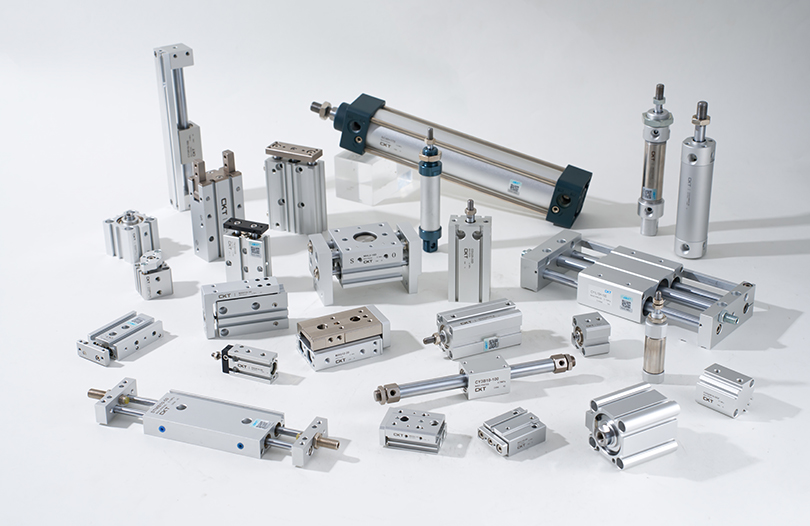
Klassinen pyöreä piippu löytyy SC-sarjan raidetangon sylinterit . Neljä raidetangoa kiinnittää piipun kahden päätykappaleen väliin, joten itse piippu ei tarvitse laippaa. Tämä malli on helppo huoltaa, koska tynnyri voidaan vaihtaa erikseen. Se on myös yleisin kokoonpano 32 mm - 320 mm:n porauksille. Jos tarvitset standardin, maailmanlaajuisesti vaihdettavan sylinterin, etsi SC raidetangon pneumaattiset sylinterit alumiinirungolla ja tarkasti viimeistellyllä reiällä.
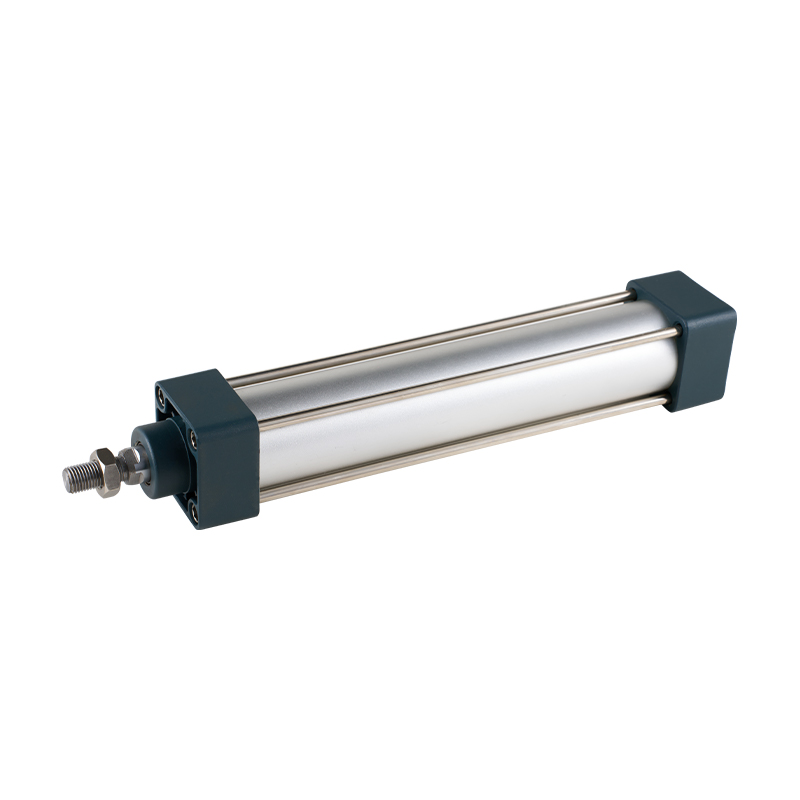 SC-sarjan (raidetankotyyppi) vakiosylinterien toimittajat, OEM/ODM-tehdas - Zhejiang CKT Pneumatic on kiinalainen tukkumyyjä SC Series (Tie Rod Type) vakiosylinterien toimittaja ja OEM/ODM-tehdas, 1. Männän tiiviste käyttää ... Näytä tuote →
Neliön muotoiset ja suorakaiteen muotoiset tynnyrit
Neliömäiset tai suorakaiteen muotoiset alumiiniprofiilit ovat tyypillisiä varrettomille ja joillekin sidostankottomille sylintereille. Neliön muotoinen ulkomuoto helpottaa antureiden, ohjauskiskojen tai kiinnikkeiden asentamista suoraan piippuun. Sisäreikä pysyy pyöreänä, mutta ulompi geometria on pursotettu uria ja uria varten lisävarusteita varten.
Kompakti ja Mikki Hiiri -profiilit
Kompaktit sylinteritynnyrit, joita usein kutsutaan Mikki Hiiren profiilit koska kaksi pyöreäreikäistä keilaa näkyvät vierekkäin kaksoissauvaversiossa, ne on suunniteltu lyhyttahtiseen, rajoitettuun automaatioon. Suositut CQ2- ja SDA-perheet käyttävät tämän tyyppistä alumiinipuristusta. Nämä sylinterit säästävät jopa 40 prosenttia asennuspituudesta verrattuna saman reiän vakiosylintereihin. Tarkastele kompaktia toimilaitetta, jossa on kevyt alumiinirunko CQ2-sarjan kompaktit pneumaattiset sylinterit .
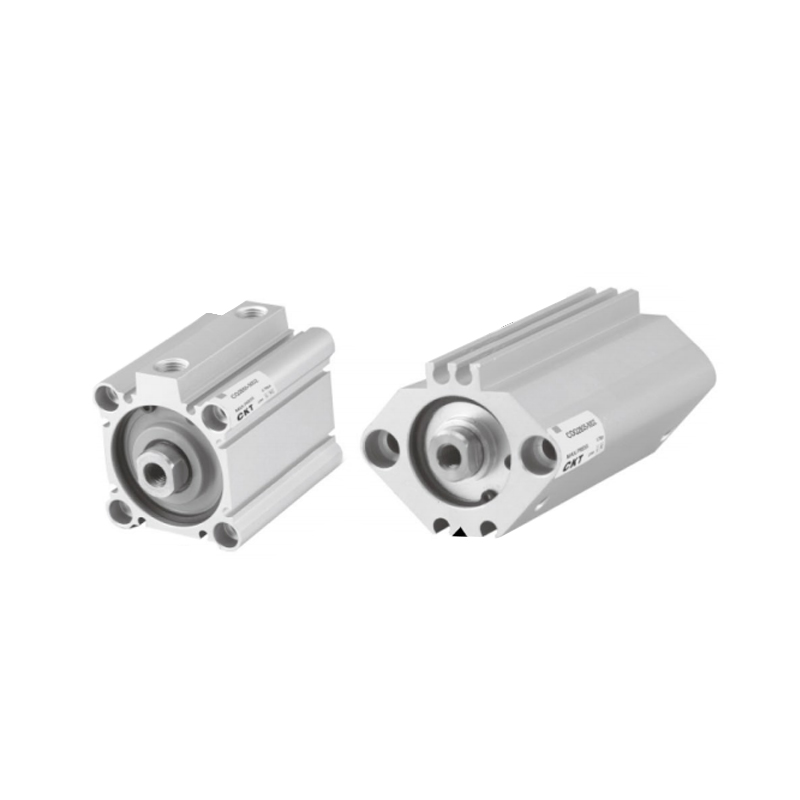 CQ2-sarjan ohut sylinteritoimittajat, OEM/ODM-tehdas - Zhejiang CKT Pneumatic Co. CKT Pneumatic on Kiinan tukkumyynti CQ2-sarjan ohutsylinterien toimittajat ja OEM/ODM-tehdas, 1. Magneettinen kytkin ei työnty esiin: Edellinen... Näytä tuote →
Miniatyyri ja ohjatut piippuprofiilit
Pienoissylintereissä käytetään pieniä pyöreitä alumiini- tai ruostumattomasta teräksestä valmistettuja tynnyreitä, joiden halkaisija on 6–25 mm. Ohjatut sylinterit yhdistävät piipun lineaarisilla ohjausakseleilla, ja piippuprofiilissa voi olla integroidut ohjaustankokanavat. Pienikokoiseen automaatioon, elintarvikkeiden käsittelyyn ja kevyisiin kokoonpanotyökaluihin MAL-sarjan alumiiniseos minisylinterit ovat tyypillinen esimerkki kevyestä, pyöreäpiippuisesta minitoimilaitteesta.
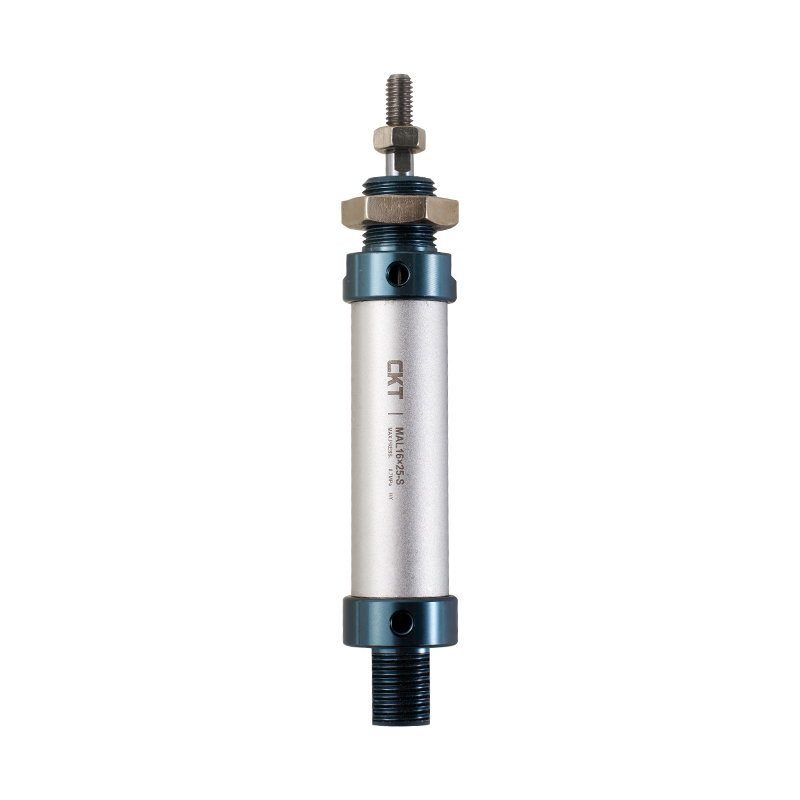 MAL-sarjan alumiiniseosten minisylinterien toimittajat, OEM/ODM-tehdas - Zhejiang CK CKT Pneumatic on kiinalainen MAL-sarjan alumiiniseosten minisylinterien tukkumyyjä ja OEM/ODM-tehdas, 1. Toteuta yrityksen stan... Näytä tuote →
Kuinka pneumaattinen sylinteritynnyri valmistetaan
Alumiinisen pneumaattisen sylinterin tynnyrin valmistusreitti on erilainen kuin terästynnyrin, ja viimeistelyvaiheet ratkaisevat porauksen laadun.
- Alumiinin suulakepuristus. Lämmitetty alumiiniaihio työnnetään muotin läpi piippuprofiilin luomiseksi. Tästä vaiheesta tulee pyöreitä ja kompakteja profiileja karkealla sisäpinnalla.
- Leikkaus ja suoristus. Suulakepuristetut putket leikataan pituudeksi ja suoruus korjataan, koska suulakepuristusprosessi voi aiheuttaa lievää taipumista.
- Karkea poraus tai kalvaaminen. Sisähalkaisija avataan sulkemaan lopullista kokoa ja poistamaan ekstruusiojäljet.
- Tarkka viimeistely. Poraus joko hiotaan hiomakivillä tai telakiillotetaan sileällä valssaustyökalulla. Hoonaus poistaa materiaalia, kun taas telakiillotus puristaa pintaa. Molemmat menetelmät parantavat pyöreyttä ja vähentävät pinnan karheutta halutulle alueelle.
- Pintakäsittely. Alumiinitynnyrit anodisoidaan ulkopuolen suojaamiseksi; Jotkut tynnyrit saavat myös pinnoitteen poraukseen kitkan ja kulumisen vähentämiseksi.
- Lopputarkastus. Tynnyrin sisähalkaisija, pyöreys, suoruus ja pinnan viimeistely tarkistetaan ennen kuin se menee sylinterin kokoonpanolinjalle.
Teräs- ja ruostumattomasta teräksestä valmistetut tynnyrit kulkevat samaa reittiä, mutta lähtökohtana on yleensä vedetty saumaton putki suulakepuristetun profiilin sijaan. Putki on hiottu lopulliseen kokoon, ja joidenkin raskaiden tynnyrien reiässä on kova kromipinnoitus kulutuskestävyyden parantamiseksi.
Talon sisäisellä koneistusohjauksella on tässä väliä. Zhejiang CKT Pneumatic Co., Ltd. raportoi, että sen puolivalmiissa varastossa on yli 20 000 komponenttityyppiä ja että yli 90 prosenttia näistä osista valmistetaan ja käsitellään sisäisesti. Tämä vertikaalisen integraation taso antaa yritykselle suoran hallinnan tynnyrin työstyksestä ja pinnan laadusta sen sijaan, että se luottaisi ulkopuoliseen putkitoimittajaan jokaisessa erässä.
Pneumaattisen sylinterin tynnyrin avaintoleranssit ja pintatiedot
Pneumaattisen sylinterin piipun piirustuksessa on yleensä lueteltu neljä tai viisi kriittistä parametria. Sinun tulee pyytää toimittajaltasi todellisia mittausraportteja sen sijaan, että hyväksyisit yleisen laatuväitteen.
| Parametri | Tyypillinen teollinen arvo | Miksi sillä on väliä |
|---|---|---|
| Sisähalkaisijan toleranssi | ISO H7 tarkkuus, H8 standardi | Ohjaa tiivisteen puristusta ja männän ohjausta |
| Pinnan karheus (sisäreikä) | Ra 0,2 - 0,8 mikronia | Pienempi karheus tarkoittaa vähemmän kitkaa ja pidempää tiivisteen käyttöikää |
| Pyöreys | 0,02 - 0,05 mm tarkkuusputkissa | Ovaliteetti aiheuttaa epätasaista kulumista ja epätasaista männän nopeutta |
| Suoruus | Noin 0,1 mm per metri vakiolaatuille | Estää männänvarren sivukuormituksen ja sisäisen kosketuksen |
| Seinämän paksuuden tasaisuus | Pidetty yhtenäisenä koko pituudelta | Tukee samanlaista puristusvoimaa ja paineenkestävyyttä |
Yksinkertainen myymälän tarkastus on mitata poraus porausmittarilla kolmesta kohdasta piipun pituudella ja kahdesta kulmasta per asento. Jos lukemat muuttuvat yli 0,05 mm, piippu tulee hylätä tarkkuussylinterin huoltoa varten. Pinnan karheus voidaan tarkistaa kannettavalla profilometrillä; kynän tulee kulkea reiän akselia pitkin, ei kehän ympäri.
Oikean pneumaattisen sylinterin piipun valitseminen sovellukseesi
Valinta alkaa vaadittavalla ulostulovoimalla, ei piipun profiililla. Sylinterin teoreettinen voima on ilmanpaine kerrottuna männän tehollisella pinta-alalla. Yleisellä 0,5 MPa:n teollisuuspaineella seuraavat voimat ovat saatavilla muutamista vakioreikäkooista.
| Reiän koko (mm) | Männän pinta-ala (mm²) | Teoreettinen paine 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Käytä käytännön konesuunnittelussa kuormituskerrointa 0,5 - 0,7 teoreettisesta voimasta. Tämä turvamarginaali kattaa kitkan, paineen vaihtelut ja hidastusvoiman iskun lopussa.
Muut valintatekijät, jotka liittyvät suoraan piippuun
- Asennustyyli. Raidetangon sylinterit tarvitsevat pyöreän tynnyrin, jossa on riittävästi tilaa tangon pulteille; kompakteissa sylintereissä käytetään litteää tai profiloitua piippua korkeuden vähentämiseksi.
- Iskun pituus. Pitkätahtisista sylintereistä tulee tarkistaa piipun suoruus, koska taipunut piippu aiheuttaa suurta kitkaa ja lämpöä.
- Ympäristö. Korkea kosteus, kemiallinen pesu ja ulkokäyttö työntää sinut kohti ruostumatonta terästä tai oikein eloksoitua alumiinitynnyriä.
- Nopeudensäätö. Nopea pyöräily tuottaa lämpöä; alumiini haihduttaa sen nopeammin, joten alumiininen pneumaattinen sylinteripiippu on usein parempi valinta nopeille poiminta- ja sijoitusmoduuleille.
Mitä arvioida hankittaessa sylinteritynnyrit valmistajalta
Kun hankit pneumaattisen sylinterin tynnyrin suoraan valmistajalta, sinun tulee varmistaa kolme ominaisuutta: suulakepuristus tai putkien hankinta, tarkkuusporauksen viimeistely ja laadun mittaus. Tehtaalla, joka kokoaa sylinterit vain ostetuista tynnyreistä, on rajoitettu hallinta kriittisimmässä parametrissa, sisäisessä porauksessa.
Pyydä valmiin sylinterin porausmittarin lukemat, pinnan karheusarvot ja vuototestit. Kysy myös, miten toimittaja käsittelee räätälöinnin: porauskoon muutokset, mukautetut iskunpituudet, erikoisporttiasennot ja pintakäsittelyvaihtoehdot ovat yleisiä vaatimuksia automaatiolaitteistoissa.
Zhejiang CKT Pneumatic Co., Ltd., joka aloitti sylinterien massatuotannon vuonna 2013 rakennettuaan pneumaattisten komponenttien linjansa vuodesta 2002, on esimerkki omaa tuotantoa painottavasta valmistajasta. Yhtiö kertoo, että yli 90 prosenttia sen puolivalmistajista komponenteista käsitellään sisäisesti yli 20 000 osasta. Saat laajemman kuvan käytettävissä olevista vaihtoehdoista tutustumalla vakio pneumaattisten sylinterien mallisto ja vertaa piipputyyppejä ennen kuin määrität osanumeron.
Pidä ostopäätös koneen vaatimusten mukaisena: pyydä ensin näytteitä tai pieni koetilaus, mittaa reikä ja suorita syklitesti ennen kuin sitoudut massatoimituksiin. Tämä lähestymistapa havaitsee tynnyrin laatuongelmat ennen kuin ne vaikuttavat tuotantolinjaasi.
Usein kysyttyjä kysymyksiä pneumaattisista sylinteritynnyreistä
Onko pneumaattinen sylinteripiippu sama kuin sylinteriputki?
Kyllä. Termejä käytetään vaihtokelpoisesti pneumaattisessa teollisuudessa. Sylinteripiippu, sylinteriputki tai ilmasylinterin piippu viittaavat pääsylinterirunkoon, jossa mäntä liikkuu. Jotkut toimittajat käyttävät putkea raakapuristetulle tai vedetylle tuotteelle ja tynnyriä valmiille koneistetulle komponentille.
Miksi alumiinisylinterin piipun sisäpinta on hiottu tai telalla kiillotettu?
Raakapuristetussa alumiinipinnassa on puristuslinjoja ja karheutta, jotka vahingoittavat tiivisteitä ja aiheuttavat kitkaa. Hoonaaminen poistaa vaurioituneen kerroksen ja luo todellisen sylinterin geometrian; telakiillotus tasoittaa pintaa ja puristaa materiaalia lisäämällä kovuutta ja kulutuskestävyyttä. Molemmat prosessit vähentävät kitkaa ja mahdollistavat tasaisen männän liikkeen.
Voinko vaihtaa terässylinterin tynnyrin alumiiniseen?
Ei automaattisesti. Sinun on tarkistettava paineluokitus, käyttölämpötila, asennustapa ja vaadittu käyttöikä. Alumiini on kevyempää ja sen lämmönjohtavuus on parempi, mutta teräs on vahvempaa ja kestävämpi iskuja ja kulutusta vaativissa sovelluksissa. Vaihtosäiliö tulee aina sovittaa alkuperäisen sylinterin malliin ja testata todellisessa käyttöpaineessa.
Miltä Mikki Hiiren pneumaattinen sylinteripiippu näyttää?
Mikki Hiiren piippuprofiilissa on kaksi pyöreää poraustilaa, jotka on yhdistetty yhdeksi pursotukseksi, jotka muistuttavat kahta keilaa. Sitä löytyy yleensä pienikokoisista kaksoissylintereistä tai sylintereistä, joissa on integroidut ohjaustangot. Muoto säästää tilaa verrattuna kahteen erilliseen pyöreään tynnyriin ja lisää vastustuskykyä pyörimättömille kuormille.
Kuinka mitataan pneumaattisen sylinterin tynnyrin reikä?
Käytä kahden pisteen reikämittaria tai mittakelloa. Mittaa vähintään kolmesta kohdasta piipun pituudella ja ota kaksi mittausta kustakin kohdasta, yksi 0 asteessa ja yksi 90 asteessa. Vertaa lukemia tarkistaaksesi pyöreyden ja kapenevuuden. Tarkkuussylinterin tynnyrissä eron pitäisi olla muutaman sadasosan sisällä millimetristä.